
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-21 Origen: Sitio


Cada año, el sector industrial mundial enfrenta pérdidas sustanciales debido a la continua degradación de las superficies metálicas. Los entornos hostiles no perdonan una protección inadecuada contra la corrosión. Desde carreteras invernales cubiertas de sal hasta plataformas marinas altamente salinas, los metales expuestos permanecen bajo constante ataque químico.
Para los fabricantes, verificar la resiliencia de la superficie es una parte esencial del desarrollo de productos. Los revestimientos, pinturas, galvanización y otros sistemas de protección deben probarse antes de que los productos lleguen al campo. La simulación ambiental controlada permite a los ingenieros comprimir el daño por corrosión a largo plazo en un período de laboratorio mucho más corto.
LIB Industry proporciona equipos de prueba de corrosión y niebla salina para aplicaciones de control de calidad industrial, automotriz, marina, de recubrimientos y de metales, lo que ayuda a los laboratorios a reproducir entornos corrosivos controlados para pruebas comparativas.
Simulación ambiental acelerada: las cámaras de laboratorio especialmente diseñadas reproducen entornos corrosivos hostiles en cientos o miles de horas de prueba.
Enfoque en la industria automotriz: Las pruebas ayudan a evaluar los daños causados por la sal de la carretera, las fluctuaciones de temperatura, la humedad y los defectos del revestimiento.
Enfoque en la industria marítima: Los recubrimientos marinos requieren una evaluación rigurosa de la corrosión debido a la exposición continua al agua salada y a los cloruros en el aire.
Pruebas estáticas versus cíclicas: Las pruebas de corrosión cíclica y de niebla salina continua tienen diferentes propósitos de control de calidad e investigación y desarrollo.
La selección del equipo es importante: la construcción de la cámara, la capacidad, la atomización, el control de la temperatura y la automatización influyen directamente en la repetibilidad de la prueba.
Los requisitos de las pruebas de corrosión continúan evolucionando a medida que las industrias adoptan nuevos materiales y recubrimientos.
En el sector del automóvil, la transición hacia los vehículos eléctricos ha introducido complejas estructuras de materiales mixtos. Los gabinetes de baterías livianos de aluminio o magnesio se pueden combinar con componentes de acero de alta resistencia, creando riesgos adicionales de corrosión galvánica.
Por lo tanto, las pruebas ya no se limitan a evaluar una única capa de recubrimiento. Los fabricantes necesitan cada vez más evaluar sistemas de protección completos en múltiples sustratos.
El sector marítimo también está cambiando. Las regulaciones ambientales han alentado la sustitución de revestimientos antiincrustantes más antiguos por alternativas de menor toxicidad y libres de biocidas. Estas formulaciones más nuevas aún deben proporcionar suficiente durabilidad bajo exposición marina continua.
A medida que evolucionan las tecnologías de recubrimiento, las pruebas confiables de corrosión en laboratorio se vuelven cada vez más importantes para validar el rendimiento antes de la implementación comercial.
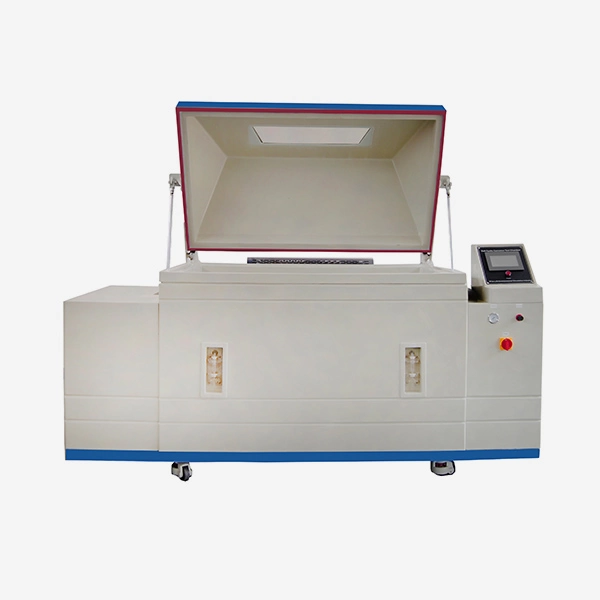
Una cámara de prueba de corrosión por niebla salina crea un entorno corrosivo acelerado y controlado para evaluar metales recubiertos, acabados, sujetadores, componentes automotrices y materiales marinos.
En lugar de esperar años hasta que se desarrolle la corrosión natural, los laboratorios utilizan temperatura controlada, concentración de sal y atomización para acelerar la degradación.
El principio básico de La prueba de niebla salina implica producir una fina niebla salina dentro de una cámara cerrada.
Una prueba típica utiliza una solución de cloruro de sodio al 5%. El aire comprimido fuerza la solución a través de una boquilla atomizadora, produciendo finas gotas que se depositan uniformemente en las muestras de prueba.
La cámara generalmente se mantiene a aproximadamente 35°C para pruebas estándar de niebla salina neutra.
Las torres de saturación también pueden precalentar y humidificar el aire comprimido antes de la atomización. Esto ayuda a estabilizar la generación de niebla y reduce la cristalización de sal dentro del sistema de aspersión.
Las cámaras de prueba de niebla salina de LIB Industry utilizan una construcción resistente a la corrosión y sistemas de atomización controlada diseñados para pruebas de corrosión repetibles en laboratorio.
Las pruebas continuas de niebla salina no reproducen exactamente todas las condiciones ambientales exteriores. Sin embargo, sigue siendo uno de los métodos de corrosión comparativa más utilizados.
Su principal ventaja es la repetibilidad.
Si un fabricante cambia:
Proveedor de pintura
Formulación de recubrimiento
química del revestimiento
Pasivación
Temperatura de curado
los especímenes viejos y nuevos pueden exponerse en condiciones idénticas.
Esto proporciona una base práctica para comparar la resistencia a la corrosión entre materiales, proveedores o lotes de producción.
Los componentes automotrices operan en entornos que combinan sales de la carretera, humedad, calor, abrasión mecánica y ciclos de temperatura.
Por lo tanto, las pruebas de corrosión se utilizan ampliamente para revestimientos, sujetadores, piezas de chasis, soportes y componentes de carrocería de automóviles.
Los bajos del vehículo son especialmente vulnerables a la corrosión.
Durante las condiciones invernales, los componentes pueden estar expuestos a:
Cloruro de sodio
Cloruro de calcio
Humedad
Grava
Ciclos de congelación y descongelación.
Un La prueba de corrosión del revestimiento automotriz ayuda a evaluar si la galvanización, los revestimientos electrónicos, las imprimaciones y los revestimientos protectores de los bajos de la carrocería mantienen una barrera de protección suficiente.
Esto es especialmente importante cuando se utilizan metales diferentes en el mismo conjunto.
Los revestimientos exteriores deben proporcionar tanto apariencia como protección contra la corrosión.
Un método de evaluación común raya o raya intencionalmente el recubrimiento hasta el sustrato metálico.
Luego, la muestra dañada se expone al ambiente corrosivo.
Los técnicos observan si la corrosión se propaga debajo del revestimiento circundante.
Este proceso ayuda a evaluar:
Adhesión del recubrimiento
Protección de barrera
delaminación catódica
Fuga de corrosión
Una corrosión más pequeña que se extiende alrededor de la línea trazadora generalmente indica un rendimiento protector más fuerte.
Las pruebas también se aplican a piezas automotrices más pequeñas, como:
Cojones
Pernos
Componentes de freno
Soportes de suspensión
clips
Hardware de montaje
Estos componentes pueden parecer menores, pero las fallas relacionadas con la corrosión pueden afectar el rendimiento mecánico y la seguridad del vehículo.
Las pruebas de niebla salina ayudan a comparar recubrimientos como sistemas de galvanizado, zinc-níquel, pasivación y escamas de zinc.
Los ambientes marinos representan algunas de las condiciones de corrosión natural más agresivas.
Los componentes de los barcos, las plataformas marinas y las estructuras costeras están continuamente expuestos al agua salada, la alta humedad y el aire rico en cloruros.
Los revestimientos para cascos de barcos deben proporcionar una barrera duradera entre el sustrato metálico y el entorno marino.
Una prueba de revestimiento marino puede ayudar a comparar:
Imprimaciones epoxi
Acabados de poliuretano
Pinturas marinas protectoras
Sistemas anticorrosión
Nuevas formulaciones antiincrustantes
El objetivo es identificar fallas en el recubrimiento, formación de ampollas, corrosión debajo de la película y pérdida de adherencia antes de que el recubrimiento entre en servicio a largo plazo.
Las estructuras costa afuera pueden operar en ambientes C5-M altamente corrosivos.
Por lo tanto, el acero estructural, los sujetadores, los soportes y las carcasas de los equipos requieren sistemas de protección de alta resistencia.
Las pruebas de corrosión de laboratorio ampliadas ayudan a los ingenieros a comparar sistemas de revestimiento y respaldar la planificación del mantenimiento de activos ubicados en entornos marinos de difícil acceso.
Una de las decisiones más importantes sobre el equipo es si un laboratorio requiere pruebas tradicionales de niebla salina continua o pruebas de corrosión cíclica más avanzadas.
Una cámara de niebla salina estándar mantiene un ambiente de niebla salina continua.
Este tipo de equipo es muy utilizado porque es:
Relativamente simple de operar
Adecuado para control de calidad de rutina.
Compatible con estándares ampliamente reconocidos
Útil para comparar lotes de producción
Las pruebas tradicionales de pulverización de sal siguen siendo apropiadas para comprobaciones de galvanización, comparación de revestimientos, evaluación de sujetadores y muchas aplicaciones de control de calidad de rutina.
A La cámara de corrosión cíclica alterna entre diferentes condiciones ambientales.
Las fases típicas pueden incluir:
niebla salina
Alta humedad
El secado
Temperatura elevada
Estos ciclos reproducen mojado y secado repetidos que pueden correlacionarse más estrechamente con algunas condiciones de servicio automotriz.
Las especificaciones de los OEM automotrices utilizan cada vez más protocolos cíclicos para I+D y validación de componentes.
| Característica/especificación | Cámara de pulverización de sal estándar | Cámara de corrosión cíclica |
|---|---|---|
| Función primaria | Exposición continua a la niebla salina | Ciclos alternos de niebla, secado y humedad. |
| Estándares típicos | ASTM B117,ISO 9227 | SAE J2334, procedimientos cíclicos OEM |
| Temperatura | Comúnmente 35°C o 50°C dependiendo de la prueba | Variable según ciclo programado |
| Control de humedad | Ambiente de alta humedad/niebla salina saturada | Humedad controlada en diferentes fases. |
| Mejor aplicación | Control de calidad de rutina, comprobaciones de revestimiento y comparación de revestimientos. | Pruebas cíclicas de I+D de automoción y OEM |
El equipo correcto depende del estándar de prueba requerido en lugar de simplemente elegir el sistema más complejo.
Los datos de las pruebas de corrosión sólo son significativos cuando el laboratorio sigue procedimientos claramente definidos.
Dos estándares comunes de corrosión continua son ASTM B117 e ISO 9227.
ASTM B117 define los requisitos operativos para aparatos de pulverización de sal, incluidos factores tales como:
Concentración de sal
Temperatura
pH
Atomización
Tasa de recolección de niebla
Para las pruebas de niebla salina neutra, se utiliza comúnmente una solución de cloruro de sodio al 5%, mientras que la temperatura de la cámara se mantiene alrededor de 35°C.
La solución recolectada debe permanecer dentro del rango de pH requerido y la tasa de recolección de niebla generalmente se mantiene en aproximadamente 1,0 a 2,0 ml por hora por 80 cm⊃2.
ISO 9227 también cubre métodos ampliamente utilizados que incluyen:
NSS
AASS
CAS
Los fabricantes de automóviles también pueden utilizar estándares cíclicos como SAE J2334 o procedimientos de prueba patentados por OEM.
La evaluación de revestimientos marinos puede implicar requisitos asociados con la norma ISO 12944 y otras especificaciones de revestimiento relevantes.
Antes de seleccionar equipos, los laboratorios deben identificar los estándares exactos requeridos por sus clientes, productos e industrias.
Las pruebas de corrosión no finalizan cuando finaliza el ciclo de exposición.
La inspección posterior a la prueba es esencial para interpretar el desempeño del recubrimiento.
Después de la exposición, las muestras se pueden enjuagar cuidadosamente para eliminar la sal residual de la superficie sin dañar los productos de corrosión o el recubrimiento suelto.
Si la muestra contiene una marca intencional, los técnicos pueden medir la fuga de óxido que se extiende hacia afuera desde el área dañada.
Una menor propagación de la corrosión generalmente indica una mayor durabilidad del revestimiento protector.
Otras observaciones comunes incluyen:
Abrasador
óxido rojo
Corrosión blanca
Delaminación del revestimiento
Pérdida de adherencia
Decoloración de la superficie
También se pueden realizar pruebas de adhesión adicionales después de la exposición a la corrosión cuando lo requiera el procedimiento de prueba aplicable.
La selección de una cámara de niebla salina o de corrosión cíclica requiere una cuidadosa atención al diseño del equipo.
Debido a que la cámara contiene continuamente ambientes salinos corrosivos, es esencial una construcción resistente a la corrosión.
El FRP se usa comúnmente porque proporciona una fuerte resistencia a ambientes salinos y ácidos y al mismo tiempo ofrece un buen aislamiento térmico.
Las cámaras de prueba de niebla salina de LIB Industry utilizan una construcción resistente a la corrosión diseñada para pruebas ambientales a largo plazo.
El tamaño de la cámara debe coincidir con las dimensiones de la muestra y la carga de trabajo esperada del laboratorio.
Las configuraciones típicas pueden variar desde cámaras de laboratorio más pequeñas hasta sistemas personalizados o de suelo más grandes.
Antes de comprar, considere:
Dimensiones de muestra más grandes
Número de ejemplares simultáneos
Espaciado requerido
Requisitos de prueba futuros
Seleccionar una capacidad suficiente ayuda a evitar el hacinamiento, lo que puede afectar la circulación de la niebla.
Los sistemas modernos de niebla salina pueden utilizar controladores digitales para regular y monitorear los parámetros operativos.
Las funciones útiles incluyen:
control de temperatura
Tiempo de prueba
Reposición automática de agua
Suministro automático de solución salina.
Funciones de alarma
Grabación de datos
La automatización reduce la intervención del operador durante las pruebas de corrosión de larga duración y ayuda a mantener condiciones más estables.
La distribución uniforme de la niebla salina es fundamental para realizar pruebas confiables.
Las boquillas atomizadoras de cuarzo se utilizan comúnmente debido a su resistencia química y su capacidad para producir una fina niebla estable.
La atomización correcta ayuda a los laboratorios a mantener la tasa de precipitación de niebla requerida en toda la cámara.
LIB Industry suministra cámaras de pruebas ambientales para aplicaciones automotrices, de revestimiento, marinas, metálicas, electrónicas e industriales.
Para pruebas de corrosión, las soluciones disponibles pueden soportar:
Prueba de niebla salina neutra
Pruebas basadas en ASTM B117
Aplicaciones ISO 9227
Comparación de recubrimientos
Evaluación de sujetadores
Pruebas de componentes automotrices
Desarrollo de recubrimientos marinos
LIB Industry también puede ayudar a los usuarios a evaluar la capacidad y la configuración de la cámara de acuerdo con las dimensiones de la muestra y los procedimientos de prueba específicos.
Al seleccionar el equipo, los laboratorios deben definir claramente si requieren pruebas tradicionales de niebla salina continua o una capacidad de corrosión cíclica más avanzada.
Ya sea que esté evaluando un epoxi marino, probando una carcasa de batería para vehículos eléctricos o verificando un lote de producción de sujetadores galvanizados, la resistencia a la corrosión debe verificarse antes de que el producto llegue al campo.
Las cámaras de pulverización de sal y corrosión cíclica proporcionan entornos controlados para comparar recubrimientos, identificar debilidades y respaldar el control de calidad de la producción.
El sistema apropiado depende del estándar requerido, el tipo de muestra, el método de exposición y el objetivo de la prueba.
Para laboratorios o fabricantes que planean mejorar sus capacidades de pruebas de corrosión, LIB Industry proporciona Soluciones de cámaras de prueba de corrosión por niebla salina para aplicaciones de pruebas industriales, de revestimiento, automotrices y marinas.
Si no está seguro de qué capacidad de cámara o método de prueba de corrosión es adecuado para su aplicación, comuníquese con LIB Industry para obtener consulta técnica . Comparta las dimensiones de su muestra, el estándar objetivo, el ciclo de prueba y los requisitos de la aplicación, y nuestro equipo podrá ayudarlo a evaluar una solución de prueba de corrosión adecuada.
La duración depende del componente y del estándar OEM aplicable.
Algunas evaluaciones básicas pueden durar varios cientos de horas, mientras que los paneles exteriores de la carrocería, los componentes del tren de aterrizaje y los recubrimientos avanzados pueden requerir una exposición significativamente más prolongada.
La duración correcta siempre debe seguir el procedimiento de prueba correspondiente del cliente o del OEM.
Generalmente, una cámara de niebla salina estándar está diseñada para una exposición continua a la niebla salina.
Las verdaderas pruebas de corrosión cíclica requieren equipos capaces de realizar la transición automáticamente entre diferentes fases, tales como:
niebla salina
El secado
Humedad controlada
Si una especificación OEM requiere corrosión cíclica, una cámara de corrosión cíclica dedicada suele ser más apropiada.
Los ambientes marinos combinan una alta humedad con una exposición continua al cloruro.
El agua salada y los cloruros en el aire pueden penetrar los defectos del revestimiento y acelerar la corrosión de los sustratos metálicos.
Las pruebas de laboratorio ayudan a los fabricantes a comparar los sistemas de recubrimiento antes de su implementación a largo plazo en entornos marinos.
NSS utiliza una solución neutra de cloruro de sodio.
AASS utiliza ácido acético para crear un ambiente más ácido.
CASS agrega cloruro de cobre a una solución ácida y normalmente opera a una temperatura más alta, creando un ambiente de corrosión más agresivo.
Cada método está diseñado para diferentes sistemas de recubrimiento y requisitos de prueba.
La calibración normalmente implica verificar:
Temperatura de la cámara
Tasa de recolección de niebla salina
Concentración de solución
pH
Distribución de pulverización
Se pueden colocar embudos de recolección en diferentes lugares dentro de la cámara para verificar que la precipitación de niebla permanezca dentro del rango requerido.
ASTM B117 comúnmente usa una solución de cloruro de sodio al 5% preparada con agua purificada.
Para pruebas de niebla salina neutra, la solución recolectada también debe permanecer dentro del rango de pH especificado.
Los laboratorios deben seguir los requisitos exactos de preparación de la solución definidos por la norma aplicable en lugar de utilizar concentraciones aproximadas.


