Vistas: 0 Autor: Equipo LIB Hora de publicación: 2026-09-24 Origen: Sitio


Los elementos de fijación, como pernos, tornillos, tuercas y arandelas, sirven como columna vertebral invisible de  la infraestructura moderna, la fabricación de automóviles y la ingeniería aeroespacial. Un solo perno oxidado puede causar fallas estructurales graves. La humedad y la sal atacan rápidamente los componentes metálicos expuestos, lo que hace que la protección contra la corrosión sea fundamental.
¿Cómo verifican los fabricantes que los recubrimientos protectores puedan soportar estas duras condiciones? Una cámara de prueba de corrosión por niebla salina proporciona un entorno acelerado y controlado para evaluar la durabilidad del recubrimiento, comparar tratamientos de superficie y respaldar pruebas de corrosión estandarizadas.
Para los fabricantes de sujetadores y laboratorios de control de calidad, LIB Industry ofrece soluciones de cámaras de prueba de niebla salina diseñadas para pruebas de resistencia a la corrosión según estándares industriales ampliamente utilizados.
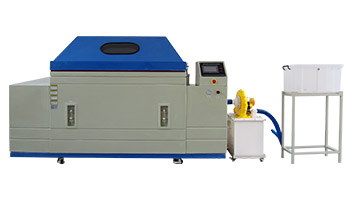
Un distribuidor de Ucrania compartió sus comentarios después de usar el LIB S-250 Cámara de prueba de corrosión por pulverización de sal : 'Por ahora, estamos satisfechos con el producto anterior y no necesitamos más cámaras. Si surge algo, nos pondremos en contacto con usted'. Estos comentarios reflejan la satisfacción del cliente con la cámara de pulverización de sal LIB anterior.
Las cámaras de prueba de corrosión por niebla salina son herramientas analíticas esenciales para evaluar la durabilidad del recubrimiento de sujetadores en ambientes corrosivos acelerados.
El cumplimiento de estándares reconocidos ayuda a garantizar la coherencia de las pruebas entre proveedores, laboratorios e instalaciones de producción.
Comprender la diferencia entre el 'óxido blanco' inicial y el 'óxido rojo' crítico es importante para interpretar el rendimiento del recubrimiento.
Las pruebas internas confiables pueden respaldar la investigación y el desarrollo, el control de calidad de los lotes, la verificación de proveedores y el desarrollo de productos.
A pesar de su pequeño tamaño, la integridad estructural de los sujetadores es crítica. Los factores ambientales atacan continuamente los componentes metálicos expuestos. La humedad atmosférica, la salinidad ambiental y las fluctuaciones de temperatura pueden reducir gradualmente el rendimiento del recubrimiento.
Para mejorar la resistencia a la corrosión, los fabricantes aplican capas protectoras como zinc, galvanización, pasivación o capas superiores avanzadas. Sin embargo, verificar el rendimiento del recubrimiento requiere una evaluación estandarizada.
Una cámara de prueba de corrosión por niebla salina crea y mantiene un ambiente de niebla salina controlado. Los ingenieros pueden observar la degradación del recubrimiento en condiciones repetibles en lugar de depender únicamente de la exposición al aire libre a largo plazo.
El principio fundamental detrás de las pruebas de niebla salina es la simulación ambiental acelerada.
En aplicaciones del mundo real, un perno galvanizado puede tardar meses o años en mostrar una corrosión grave. Esperar datos de campo a largo plazo no es práctico para la producción y la I+D.
Una cámara de niebla salina acelera la corrosión al atomizar una solución de cloruro de sodio al 5% en una niebla densa a una temperatura controlada, generalmente alrededor de 35°C.
La exposición continua a la humedad salina oxigenada acelera las reacciones de corrosión electroquímica, lo que permite a los ingenieros comparar el rendimiento del recubrimiento en un período de tiempo mucho más corto.
Probar paneles revestidos planos es común en metalurgia, pero los sujetadores tienen geometrías mucho más complejas.
Incluyen:
Raíces de hilo
Crestas de hilo
Huecos de accionamiento
Filetes bajo la cabeza
Bordes afilados
Durante la galvanoplastia, el centrifugado por inmersión o el revestimiento mecánico, el espesor del recubrimiento puede variar en estas áreas.
El material protector puede acumularse en las raíces de los hilos y permanecer más delgado en las crestas afiladas. Estas diferencias geométricas crean puntos débiles localizados donde la corrosión puede comenzar antes.
Por lo tanto, probar el sujetador terminado dentro de la cámara proporciona datos más representativos que probar solo cupones recubiertos planos.
Los requisitos de recubrimiento de sujetadores se han vuelto más exigentes en  aplicaciones automotrices, vehículos eléctricos, marinas, energía eólica e industriales.
Muchas especificaciones modernas requieren una resistencia a la corrosión sustancialmente mayor que la que podían proporcionar los sistemas de revestimiento más antiguos.
Al mismo tiempo, regulaciones medioambientales como RoHS y REACH han fomentado la transición del cromo hexavalente hacia alternativas como:
Pasivación trivalente
Recubrimientos de escamas de zinc
Recubrimientos de zinc-níquel
Sistemas multicapa avanzados
Estos cambios aumentan la importancia de las pruebas de corrosión repetibles durante la I+D y la producción.
La garantía de calidad depende de condiciones de prueba estandarizadas. Sin parámetros operativos definidos, los resultados  de un laboratorio no se pueden comparar de manera confiable con los resultados de otro.
ASTM B117 es una de las normas más reconocidas para el funcionamiento de aparatos de pulverización de sal. Define las condiciones ambientales clave requeridas para pruebas de corrosión consistentes.
Los requisitos típicos incluyen:
① Solución de cloruro de sodio al 5%
② Temperatura de la cámara de prueba alrededor de 35°C
③ Exposición continua a la niebla salina
④ Tasa de recolección de niebla controlada
⑤ Colocación de muestra definida
La tasa de recolección de niebla salina generalmente se mantiene entre 1,0 y 2,0 ml por hora por 80 cm² de área de recolección horizontal. Un configurado correctamente La cámara de niebla salina ASTM B117 ayuda a los laboratorios a mantener estas condiciones controladas. Las cámaras de prueba de niebla salina de LIB Industry están diseñadas para aplicaciones de pruebas de corrosión donde se requieren condiciones repetibles de temperatura, atomización y niebla salina.
La prueba de niebla salina NSS , o prueba de niebla salina neutra, es la variación más utilizada.
El pH de la solución recogida se mantiene entre aproximadamente 6,5 y 7,2.
NSS se utiliza ampliamente para evaluar revestimientos de zinc, revestimientos galvanizados, sujetadores estándar y revestimientos protectores orgánicos.
Otros métodos de prueba incluyen ASS y CASS.
| Prueba de variación | Nivel de pH | Temperatura de la cámara | Aplicaciones principales |
|---|---|---|---|
| NSS (pulverización salina neutra) | 6,5–7,2 | 35°C | Galvanizado, galvanización, acabados orgánicos, sujetadores estándar |
| ASS (Aerosol de sal de ácido acético) | 3.1–3.3 | 35°C | Recubrimientos decorativos, aluminio anodizado, pruebas de corrosión más agresivas |
| CASS (ácido acético acelerado con cobre) | 3.1–3.3 | 50°C | Recubrimientos de cobre-níquel-cromo y ambientes de corrosión severa |
La ejecución de una validación prueba de corrosión de sujetadores requiere un control cuidadoso de la preparación de la muestra, la colocación y  las condiciones operativas de la cámara.
Antes de realizar la prueba, los sujetadores deben manipularse con cuidado para evitar la contaminación. Los aceites, las huellas dactilares, los lubricantes de fabricación y los desechos metálicos pueden influir en el comportamiento de la corrosión. Los técnicos deben utilizar guantes adecuados y procedimientos de limpieza aprobados que eliminen la contaminación sin dañar la capa protectora.
La colocación de la muestra es igualmente importante. Los sujetadores generalmente se colocan en bastidores adecuados en un ángulo de aproximadamente 15 a 30 grados con respecto a la vertical. Esta orientación permite que la niebla salina se asiente uniformemente y al mismo tiempo evita que la solución excesiva se acumule en roscas o huecos.
Una vez sellada la cámara, comienza el ciclo de prueba.
Los operadores deben monitorear:
① Temperatura de la cámara
② Concentración de solución salina
③ Tasa de precipitación de niebla
④ pH de la solución
⑤ Estado de la boquilla atomizadora
⑥ Niveles de agua y solución
Deben evitarse interrupciones prolongadas porque la apertura de la cámara cambia el ambiente interno.
Los equipos modernos pueden automatizar muchas de estas funciones. Las cámaras de niebla salina de LIB Industry incorporan atomización controlada, calentamiento de la cámara y operación programable para soportar pruebas de corrosión de larga duración.
| Cámara ambiental y de corrosión por niebla salina popular LIB | |||
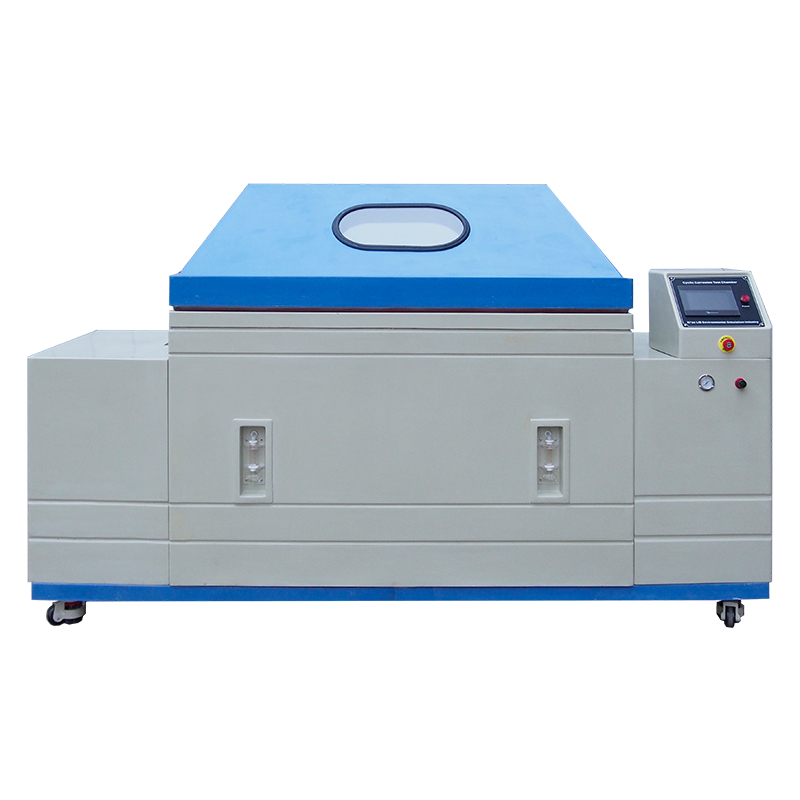 |
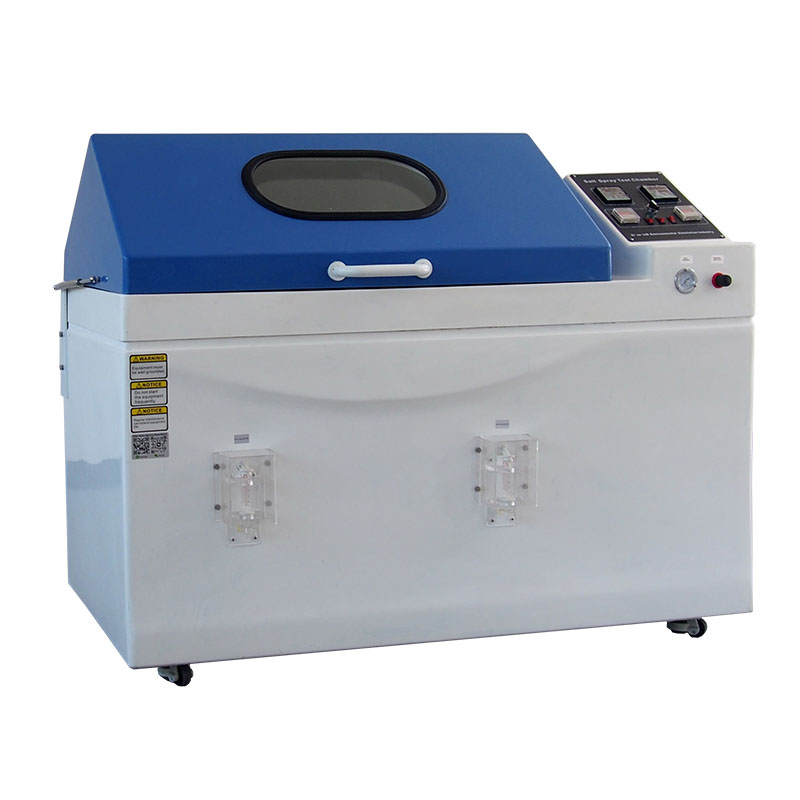 |
|
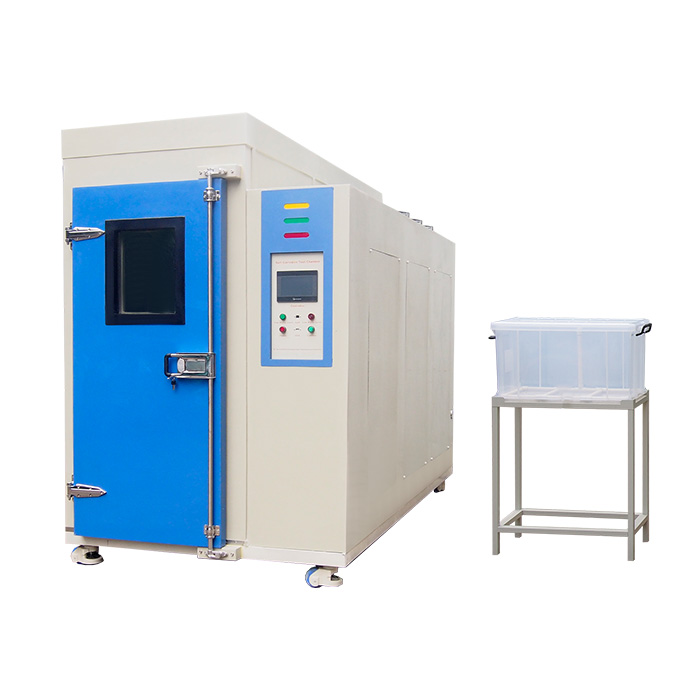 |
Cámara de corrosión por pulverización de sal cíclica Simulación realista de corrosión en seco y húmedo, pruebas de corrosión aceleradas para mayor durabilidad a largo plazo |
Gabinete de prueba de niebla salina básica ASTM B117 Pruebas confiables de exposición a niebla salina, evaluación precisa de la resistencia a la corrosión |
Cámara climática de niebla salina y dióxido de azufre Simule la lluvia ácida y la contaminación industrial, solución avanzada de pruebas de corrosión por SO₂ |
Cámara de corrosión por pulverización de sal sin cita previa Espacio de pruebas de corrosión de gran capacidad, ideal para componentes y conjuntos de gran tamaño |
 |
 |
 |
 |
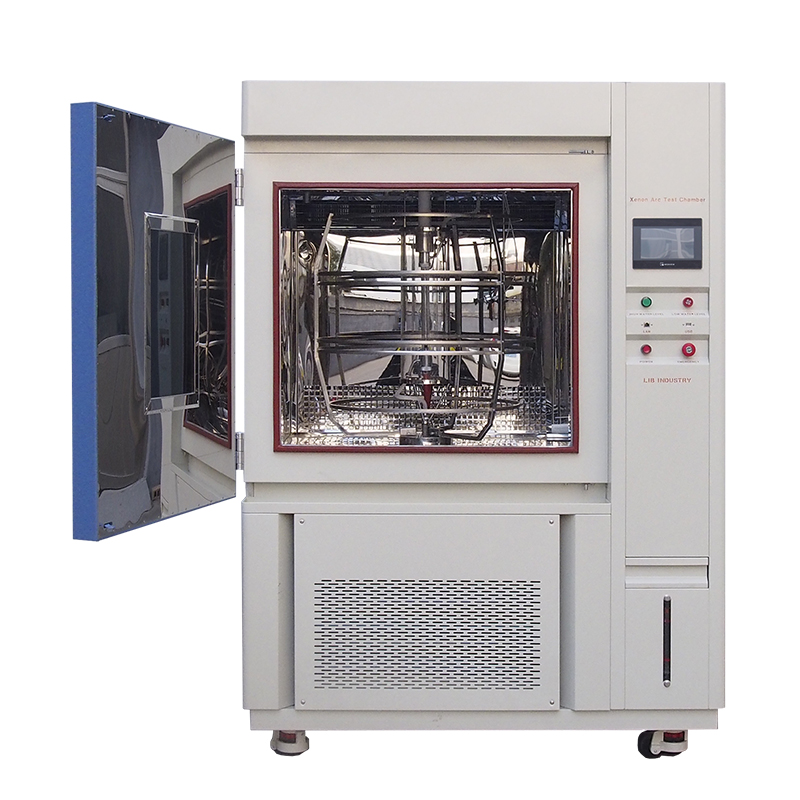
de xenón de intemperismo acelerado ASTM G155 G151Aparato de prueba Simulación de luz solar de espectro completo, análisis acelerado de meteorización exterior |
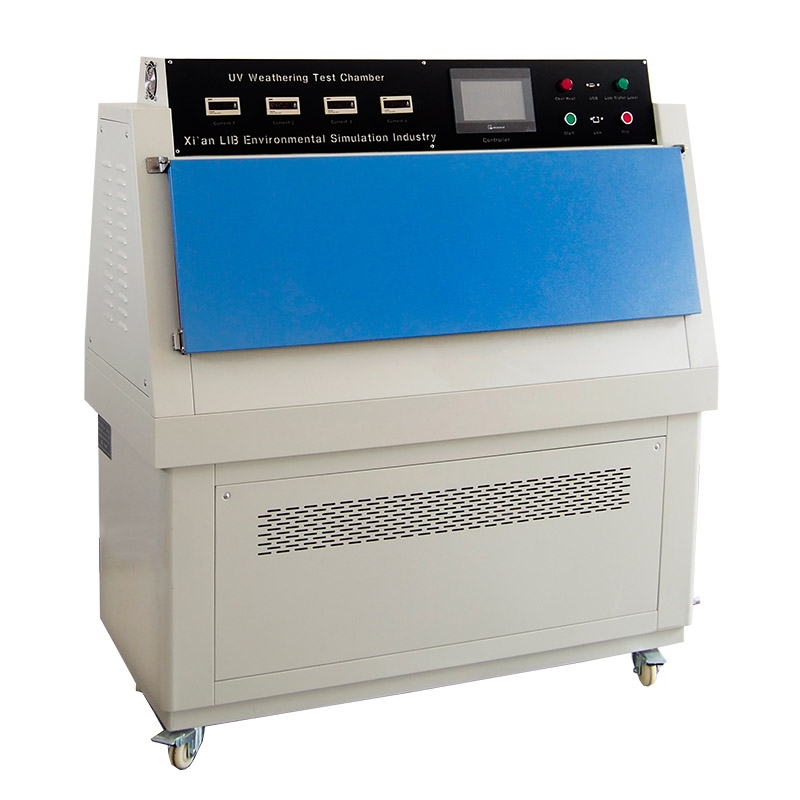
Instrumento de prueba de solidez a la luz de lámpara fluorescente UVA 340 Pruebas precisas de rendimiento de envejecimiento UV, verificación confiable de la durabilidad del material |
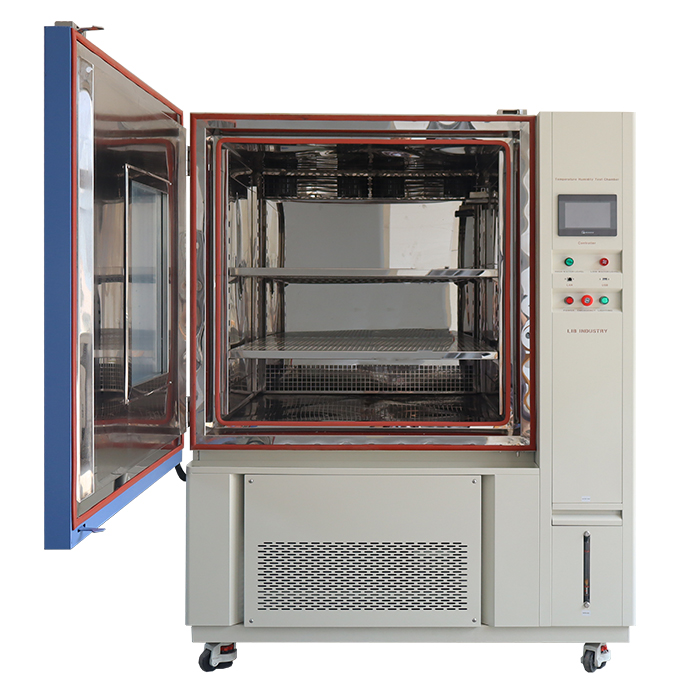
Cámara de prueba de temperatura y humedad Acondicionamiento ambiental estable, control preciso de temperatura y humedad |
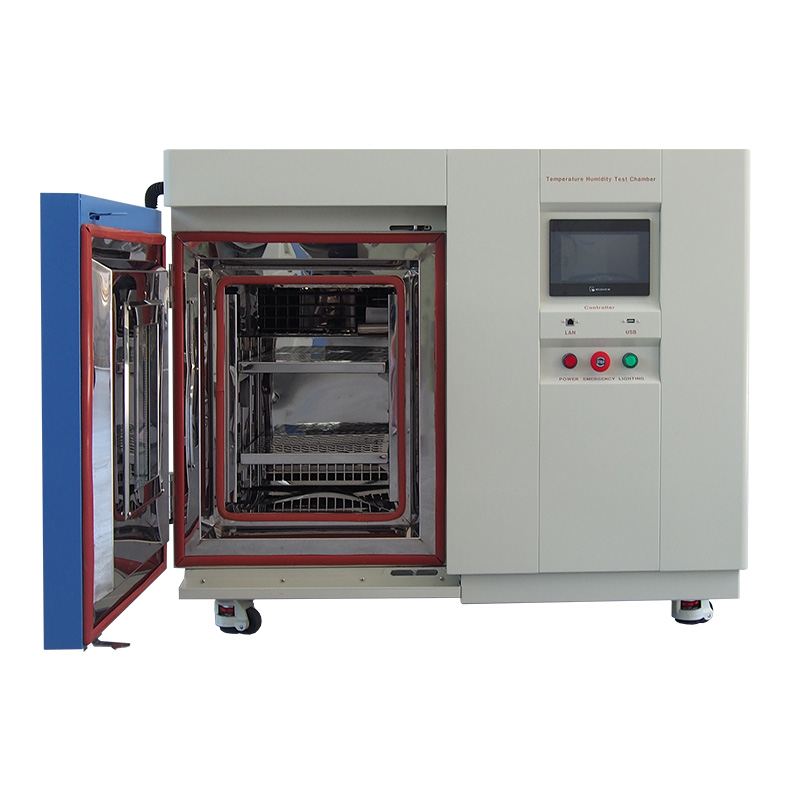
Mini cámara de prueba climática compacta y estable de temperatura Solución de laboratorio que ahorra espacio, simulación climática de alta precisión en un diseño compacto |
El propósito de la prueba es identificar cuándo y cómo comienza a fallar la capa protectora.
Esto requiere distinguir entre diferentes etapas de corrosión.
En el caso de elementos de fijación galvanizados o galvanizados, la corrosión suele aparecer en dos etapas.
El óxido blanco está asociado con la oxidación del recubrimiento de zinc de sacrificio. Los depósitos de polvo blanco indican que la capa de zinc ha comenzado a degradarse sin dejar de proteger el acero subyacente.
El óxido rojo está asociado con la oxidación del acero o hierro base.
Su apariencia indica que la capa protectora se ha consumido, dañado o penetrado lo suficiente como para que la corrosión llegue al sustrato.
Para muchas especificaciones de sujetadores, el óxido rojo representa el punto crítico de falla.
El rendimiento del recubrimiento de los sujetadores a menudo se expresa como:
Horas hasta el primer óxido blanco
Horas para el primer óxido rojo
Porcentaje de óxido rojo después de un período de exposición definido
Los tiempos de exposición requeridos dependen del sistema de recubrimiento y de las especificaciones del producto aplicables.
Los sujetadores galvanizados básicos pueden evaluarse durante períodos relativamente cortos, mientras que los sujetadores automotrices de alto rendimiento o recubiertos con escamas de zinc pueden requerir cientos o más de 1000 horas de exposición.

El zinc galvanizado sigue siendo ampliamente utilizado porque combina una protección razonable contra la corrosión con una rentabilidad.
pruebas de niebla salina Las pueden evaluar tanto el recubrimiento de zinc como cualquier capa de pasivación adicional.
Los sistemas de pasivación trivalente o de cromato de alta calidad pueden ampliar significativamente la resistencia a la corrosión en comparación con el zinc sin tratar.
Para entornos hostiles, es posible que el zinc estándar no proporcione suficiente protección.
Los fabricantes utilizan cada vez más:
Aleaciones de zinc-níquel
Recubrimientos de escamas de zinc
Sistemas de recubrimiento multicapa
Acabados avanzados
Las tecnologías de escamas de zinc son particularmente comunes para sujetadores de alta resistencia porque pueden proporcionar una fuerte resistencia a la corrosión sin depender de procesos de galvanoplastia convencionales que pueden introducir problemas de fragilidad por hidrógeno.
Las pruebas de niebla salina ayudan a los fabricantes a comparar estos sistemas y verificar que los recubrimientos de mayor rendimiento cumplan con los objetivos de durabilidad requeridos.
Muchos fabricantes tradicionalmente subcontrataban las pruebas de corrosión a laboratorios de terceros. Sin embargo, las pruebas internas pueden proporcionar importantes ventajas operativas.
La producción de elementos de fijación suele implicar procesos continuos de gran volumen. Pequeños cambios en la química del revestimiento, el espesor del revestimiento, la pasivación o las condiciones de curado pueden afectar el rendimiento frente a la corrosión. Una cámara de pruebas interna permite a los equipos de control de calidad tomar muestras de los lotes de producción con regularidad. Si el rendimiento contra la corrosión cae por debajo del nivel requerido, los fabricantes pueden identificar los problemas antes de enviar los productos.
El desarrollo de nuevos sistemas de recubrimiento a menudo requiere pruebas comparativas repetidas.
El equipo interno permite a los ingenieros evaluar:
Espesor del revestimiento
Química de pasivación
Selladores
Abrigos finales
Ajustes de proceso
sin esperar horarios repetidos de laboratorios externos.
Esto puede acortar los ciclos de desarrollo y mejorar la optimización del recubrimiento.
Una cámara de niebla salina crea continuamente un ambiente corrosivo, por lo que el equipo en sí debe resistir el ataque químico. Los sistemas de alta calidad suelen utilizar materiales resistentes a la corrosión, como los plásticos reforzados con fibra de vidrio (FRP). Esto ayuda a evitar que las paredes de la cámara se degraden o contaminen el entorno de prueba.
Las condiciones estables de la cámara son esenciales para que las pruebas sean repetibles. Los controladores programables pueden ayudar a gestionar la duración de la prueba, la temperatura y el reabastecimiento automático de fluidos. El sistema de atomización es particularmente importante. Las boquillas de vidrio de cuarzo proporcionan una buena resistencia química y ayudan a generar una niebla salina uniforme sin introducir corrosión en el propio material de la boquilla.
Industria LIB Las cámaras de prueba de niebla salina utilizan una construcción de cámara resistente a la corrosión y componentes de atomización diseñados para entornos de laboratorio exigentes.
Los sujetadores varían considerablemente en tamaño.
La cámara debe proporcionar bastidores de muestras flexibles capaces de acomodar:
tornillos pequeños
Cojones
Lavadoras
Pernos estándar
Sujetadores industriales más grandes
Las rejillas de soporte y ranura en V ajustables facilitan el mantenimiento de un espaciado adecuado y una orientación de la muestra durante las pruebas.
Una cámara de prueba de corrosión por niebla salina proporciona a los fabricantes de sujetadores un método controlado para evaluar la durabilidad del revestimiento protector. Al monitorear la progresión desde la degradación del recubrimiento hasta el óxido blanco y el óxido rojo, los ingenieros pueden comparar diferentes recubrimientos, verificar la consistencia de la producción e identificar posibles problemas de calidad antes de que los productos entren en servicio.
Las pruebas estandarizadas basadas en los procedimientos ASTM B117, NSS, ASS o CASS también ayudan a mejorar la comparabilidad entre fabricantes, proveedores y laboratorios.
Para laboratorios y fabricantes que buscan fortalecer sus capacidades de pruebas de corrosión, LIB Industry ofrece Soluciones de cámara de prueba de niebla salina para aplicaciones de prueba de sujetadores, recubrimientos, automotrices, metales e industriales.
Si no está seguro de qué tamaño, método de prueba o configuración de la cámara de niebla salina es adecuado para sus sujetadores, comuníquese con LIB Industry para obtener consulta técnica . Comparta el tamaño de su muestra, el estándar objetivo, la duración requerida de la prueba y el método de corrosión, y nuestro equipo podrá ayudarlo a evaluar una solución de prueba adecuada.
No existe una conversión matemática exacta entre las horas de niebla salina y la vida útil al aire libre. La corrosión en el mundo real depende de la ubicación geográfica, la humedad, las precipitaciones, la radiación ultravioleta, la contaminación industrial, la temperatura y el desgaste mecánico. Por lo tanto, las pruebas de niebla salina son más útiles como método de laboratorio comparativo que como una predicción exacta de la vida útil en exteriores.
Depende de la construcción de la cámara y de las especificaciones operativas. NSS comúnmente opera alrededor de 35°C en condiciones neutras, mientras que CASS usa una solución más ácida y una temperatura de funcionamiento más alta de aproximadamente 50°C. Por lo tanto, los equipos destinados a CASS deben utilizar materiales adecuados resistentes al calor y a los productos químicos.
No existe una duración universal de la prueba. Los tornillos básicos galvanizados se pueden probar durante 24 a 96 horas, mientras que los sujetadores automotrices de alto rendimiento o los sujetadores avanzados recubiertos con escamas de zinc pueden requerir 720, 1000 o 1500 horas o más. La duración correcta debe seguir las especificaciones aplicables del producto o del cliente.
ASTM B117 define condiciones operativas estandarizadas para aparatos de pulverización de sal. Su uso generalizado facilita que los fabricantes, proveedores y laboratorios en diferentes lugares realicen pruebas en condiciones comparables.
Las boquillas atomizadoras deben inspeccionarse periódicamente entre ciclos de prueba. Durante las pruebas prolongadas, los técnicos también deben monitorear las tasas de recolección de niebla. Un cambio notable en el volumen de recolección puede indicar bloqueo de la boquilla, variación de presión u otro problema de atomización.
Para las pruebas NSS, la solución recolectada debe permanecer dentro del rango de pH neutro especificado. Si la solución se vuelve demasiado ácida, la corrosión puede acelerarse artificialmente. Si se vuelve demasiado alcalino, la corrosión puede disminuir. Por lo tanto, el pH estable ayuda a mantener condiciones de prueba consistentes y comparables.
Los sujetadores contienen roscas, huecos y socavaduras donde se puede acumular solución salina. La colocación horizontal incorrecta puede crear una acumulación excesiva y una corrosión localizada artificialmente grave. La colocación en ángulo ayuda a que la niebla salina se asiente de manera más uniforme y permite que el exceso de líquido se drene de forma natural.
La distribución uniforme depende del flujo de aire de la cámara, la calidad de la atomización y la dispersión de la niebla. Se pueden usar embudos de recolección colocados en diferentes áreas de la cámara para confirmar que la precipitación de niebla permanece dentro del rango requerido en toda la zona de prueba.
Las pruebas tradicionales de niebla salina exponen las muestras a una niebla salina continua. Las pruebas de corrosión cíclica alternan condiciones como niebla salina, secado y alta humedad. Estos ciclos cambiantes pueden representar mejor ciertos entornos del mundo real y se utilizan con frecuencia en programas de desarrollo de corrosión automotriz.
Buscando un ¿ Cámara de prueba de niebla salina para pruebas de corrosión de sujetadores? LIB Industry proporciona soluciones de prueba de corrosión que cumplen con ASTM B117 e ISO 9227, incluida la cámara de prueba de niebla salina, Cámara de prueba de corrosión cíclica y Cámara Climática de Niebla Salina y Dióxido de Azufre para fijaciones, revestimientos, metales, piezas de automoción y componentes industriales.
Comparta el tamaño de su muestra, el estándar de prueba, la duración de la prueba y los requisitos de prueba de corrosión. LIB Industry puede ayudarle a seleccionar la cámara adecuada para su aplicación.
Equipo técnico de la industria LIB (info@LIB-industry.com ) : información técnica, métodos de prueba, especificaciones de productos y orientación sobre aplicaciones.