
Просмотры: 0 Автор: Редактор сайта Время публикации: 23 сентября 2026 г. Происхождение: Сайт


Крепежные детали, такие как болты, винты, гайки и шайбы, служат невидимой основой современной инфраструктуры, автомобилестроения и аэрокосмической техники. Один ржавый болт может привести к серьезному разрушению конструкции. Влага и соль быстро разъедают открытые металлические детали, что делает защиту от коррозии критически важной.
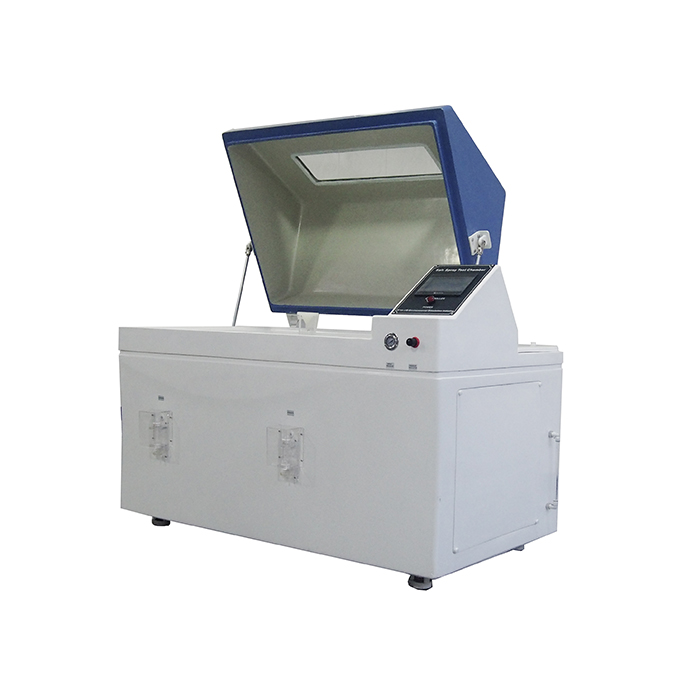
Как производители проверяют, что защитные покрытия выдерживают такие суровые условия? Камера для испытаний на коррозию в солевом тумане обеспечивает ускоренную и контролируемую среду для оценки долговечности покрытия, сравнения обработки поверхности и поддержки стандартизированных испытаний на коррозию.
Для производителей крепежных изделий и лабораторий контроля качества компания LIB Industry предлагает камеры для испытаний в солевом тумане, предназначенные для испытаний на коррозионную стойкость в соответствии с широко используемыми отраслевыми стандартами.
Камеры для испытаний на коррозию в солевом тумане являются важным аналитическим инструментом для оценки долговечности покрытия крепежных изделий в агрессивных средах.
Соблюдение признанных стандартов помогает обеспечить согласованность испытаний среди поставщиков, лабораторий и производственных предприятий.
Понимание разницы между начальной «белой ржавчиной» и критической «красной ржавчиной» важно для интерпретации характеристик покрытия.
Надежные внутренние испытания могут способствовать исследованиям и разработкам, контролю качества партий, проверке поставщиков и разработке продукции.
Несмотря на небольшой размер, структурная целостность крепежных изделий имеет решающее значение. Факторы окружающей среды постоянно воздействуют на открытые металлические компоненты. Атмосферная влага, соленость окружающей среды и колебания температуры могут постепенно снижать эксплуатационные характеристики покрытия.
Чтобы улучшить коррозионную стойкость, производители наносят защитные слои, такие как цинкование, гальванизация, пассивация или усовершенствованные верхние покрытия. Однако проверка характеристик покрытия требует стандартизированной оценки.
Камера для испытаний на коррозию в соляном тумане создает и поддерживает контролируемую среду солевого тумана. Инженеры могут наблюдать деградацию покрытия в повторяющихся условиях, а не полагаться только на длительное воздействие окружающей среды.
Фундаментальным принципом испытаний в солевом тумане является ускоренное моделирование условий окружающей среды.
В реальных условиях оцинкованный болт может проявиться серьезной коррозией через месяцы или годы. Ожидание долгосрочных полевых данных нецелесообразно для производства и НИОКР.
Камера солевого тумана ускоряет коррозию, распыляя 5% раствор хлорида натрия в густой туман при контролируемой температуре, обычно около 35°C.
Непрерывное воздействие влаги, насыщенной кислородом, ускоряет реакции электрохимической коррозии, что позволяет инженерам сравнивать характеристики покрытия в гораздо более короткие сроки.
Испытания панелей с плоским покрытием широко распространены в металлургии, но крепежные детали имеют гораздо более сложную геометрию.
Они включают в себя:
Корни ниток
Гребни резьбы
Выемки для привода
Филе под головой
Острые края
Во время гальваники, центрифугирования или механического нанесения покрытия толщина покрытия может различаться на этих участках.
Защитный материал может накапливаться в корнях нитей, оставаясь тоньше на острых гребнях. Эти геометрические различия создают локальные слабые места, где коррозия может начаться раньше.
Таким образом, тестирование готового крепежа внутри камеры дает более репрезентативные данные, чем тестирование только купонов с плоским покрытием.
Требования к покрытиям для крепежа стали более строгими в автомобильной, электромобиле, морской, ветроэнергетической и промышленной сферах.
Многие современные спецификации требуют значительно более высокой коррозионной стойкости, чем могли обеспечить старые системы покрытий.
В то же время экологические нормы, такие как RoHS и REACH, поощряют переход от шестивалентного хрома к альтернативам, таким как:
Трехвалентная пассивация
Цинк-чешуйчатые покрытия
Цинк-никелевые покрытия
Передовые многослойные системы
Эти изменения повышают важность повторяемых коррозионных испытаний во время исследований, разработок и производства.
Обеспечение качества зависит от стандартизированных условий испытаний.
Без определенных рабочих параметров результаты одной лаборатории не могут быть надежно сопоставлены с результатами другой.
ASTM B117 — один из наиболее широко признанных стандартов эксплуатации аппаратов для распыления соли.
Он определяет ключевые условия окружающей среды, необходимые для проведения последовательных испытаний на коррозию.
Типичные требования включают в себя:
5% раствор хлорида натрия
Температура в камере около 35°C.
Постоянное воздействие соляного тумана
Контролируемая скорость сбора тумана
Определенное размещение образца
Скорость сбора соляного тумана обычно поддерживается в пределах от 1,0 до 2,0 мл в час на 80 см⊃2; горизонтальной области сбора.
Правильно настроенный Камера солевого тумана ASTM B117 помогает лабораториям поддерживать эти контролируемые условия.
Камеры для испытаний в соляном тумане LIB Industry предназначены для испытаний на коррозию, где требуются повторяемые условия температуры, распыления и соляного тумана.
или Испытание солевым туманом NSS испытание нейтральным солевым туманом является наиболее часто используемым вариантом.
pH собранного раствора поддерживают примерно между 6,5 и 7,2.
NSS широко используется для оценки цинкования, оцинкованных покрытий, стандартных крепежных изделий и органических защитных покрытий.
Другие методы испытаний включают ASS и CASS.
| Изменение | уровня pH | Температура камеры | Основные применения |
|---|---|---|---|
| NSS (нейтрально-солевой аэрозоль) | 6,5–7,2 | 35°С | Цинкование, гальванизация, органические покрытия, стандартный крепеж. |
| ASS (солевой спрей с уксусной кислотой) | 3,1–3,3 | 35°С | Декоративные покрытия, анодированный алюминий, более агрессивные испытания на коррозию. |
| CASS (уксусная кислота, ускоренная медью) | 3,1–3,3 | 50°С | Медно-никель-хромовые покрытия и агрессивная коррозионная среда |
Выполнение действительного Испытание на коррозию крепежа требует тщательного контроля подготовки, размещения и условий работы камеры.
Перед испытанием с крепежными изделиями следует обращаться осторожно, чтобы избежать загрязнения.
Масла, отпечатки пальцев, производственные смазки и металлический мусор могут влиять на коррозионное поведение.
Технические специалисты должны использовать подходящие перчатки и утвержденные процедуры очистки, которые удаляют загрязнения, не повреждая защитное покрытие.
Размещение образца не менее важно.
Крепежи обычно располагаются на подходящих стойках под углом примерно от 15 до 30 градусов от вертикали. Такая ориентация позволяет соляному туману оседать равномерно, предотвращая при этом чрезмерное скопление раствора в резьбах или углублениях.
После герметизации камеры начинается цикл испытаний.
Операторы должны контролировать:
Температура камеры
Концентрация солевого раствора
Скорость выпадения тумана
pH раствора
Состояние распылительной форсунки
Уровни воды и раствора
Следует избегать длительных перерывов, поскольку открытие камеры меняет внутреннюю среду.
Современное оборудование позволяет автоматизировать многие из этих функций. Камеры солевого тумана LIB Industry включают контролируемое распыление, нагрев камеры и программируемую работу для поддержки длительных коррозионных испытаний.
Цель испытания – определить, когда и как защитное покрытие начинает разрушаться.
Это требует различения различных стадий коррозии.
Для оцинкованных или оцинкованных крепежных изделий коррозия обычно проявляется в две стадии.
Белая ржавчина связана с окислением жертвенного цинкового покрытия. Порошкообразные белые отложения указывают на то, что слой цинка начал разрушаться, но все еще защищает сталь, находящуюся под ним.
Красная ржавчина связана с окислением основной стали или железа.
Его внешний вид указывает на то, что защитное покрытие изношено, повреждено или проникло настолько, что коррозия достигла подложки.
Для многих спецификаций крепежа красная ржавчина представляет собой критическую точку отказа.
Характеристики покрытия крепежа часто выражаются как:
Часы до первой белой ржавчины
Часы до первой красной ржавчины
Процент красной ржавчины после определенного периода воздействия
Требуемое время выдержки зависит от системы покрытия и применимой спецификации продукта.
Базовые оцинкованные крепежные детали можно оценивать в течение относительно коротких периодов времени, в то время как высокопроизводительные автомобильные крепежные детали или крепежные детали с цинковым покрытием могут потребовать сотен или более 1000 часов воздействия.
Гальванический цинк по-прежнему широко используется, поскольку он сочетает в себе разумную защиту от коррозии и экономическую эффективность.
Испытание солевого тумана позволяет оценить как цинковое покрытие, так и любой дополнительный пассивирующий слой.
Высококачественные хроматные или трехвалентные системы пассивации могут значительно повысить устойчивость к коррозии по сравнению с необработанным цинком.
В суровых условиях стандартный цинк может не обеспечить достаточную защиту.
Производители все чаще используют:
Цинк-никелевые сплавы
Цинк-чешуйчатые покрытия
Многослойные системы покрытий
Усовершенствованные верхние покрытия
Технологии цинковых чешуек особенно распространены для высокопрочных крепежных изделий, поскольку они могут обеспечить высокую коррозионную стойкость без использования традиционных процессов гальваники, которые могут вызвать проблемы водородного охрупчивания.
Испытания в солевом тумане помогают производителям сравнивать эти системы и проверять, соответствуют ли покрытия с более высокими эксплуатационными характеристиками требуемым показателям долговечности.
Многие производители традиционно передают испытания на коррозию сторонним лабораториям.
Однако внутреннее тестирование может обеспечить важные эксплуатационные преимущества.
Производство крепежных изделий обычно включает в себя крупномасштабные непрерывные процессы.
Небольшие изменения в химическом составе покрытия, толщине покрытия, условиях пассивации или отверждения могут повлиять на коррозионные характеристики.
Собственная испытательная камера позволяет командам контроля качества регулярно проверять образцы производственных партий.
Если коррозионные характеристики падают ниже требуемого уровня, производители могут выявить проблемы еще до отправки продукции.
Разработка новых систем покрытий часто требует повторных сравнительных испытаний.
Собственное оборудование позволяет инженерам оценить:
Толщина покрытия
Пассивационная химия
Герметики
Пальто
Корректировка процесса
не дожидаясь повторных графиков внешней лаборатории.
Это может сократить циклы разработки и улучшить оптимизацию покрытия.
Камера солевого тумана постоянно создает агрессивную среду, поэтому само оборудование должно противостоять химическому воздействию.
В высококачественных системах обычно используются устойчивые к коррозии материалы, такие как пластик, армированный стекловолокном (FRP).
Это помогает предотвратить разрушение стенок камеры или загрязнение испытательной среды.
Стабильные условия в камере необходимы для повторяемости испытаний.
Программируемые контроллеры могут помочь управлять продолжительностью испытаний, температурой и автоматическим пополнением жидкости.
Система распыления особенно важна.
Форсунки из кварцевого стекла обеспечивают хорошую химическую стойкость и помогают генерировать равномерный соляной туман, не вызывая коррозии самого материала форсунки.
В камерах для испытаний на солевой туман LIB Industry используются коррозионностойкие конструкции камеры и компоненты распыления, предназначенные для сложных лабораторных условий.
Крепежи значительно различаются по размеру.
В камере должны быть предусмотрены гибкие штативы для образцов, способные вместить:
Маленькие винты
Орехи
Шайбы
Стандартные болты
Крупные промышленные крепежи
Регулируемые V-образные канавки и опорные стойки облегчают поддержание подходящего расстояния и ориентации образца во время испытаний.
Камера для испытаний на коррозию в солевом тумане предоставляет производителям крепежных изделий контролируемый метод оценки долговечности защитного покрытия.
Отслеживая прогресс от разрушения покрытия до белой и красной ржавчины, инженеры могут сравнивать различные покрытия, проверять стабильность производства и выявлять потенциальные проблемы с качеством до того, как продукция поступит в эксплуатацию.
Стандартизированное тестирование, основанное на процедурах ASTM B117, NSS, ASS или CASS, также помогает улучшить сопоставимость между производителями, поставщиками и лабораториями.
Для лабораторий и производителей, стремящихся расширить свои возможности по испытаниям на коррозию, LIB Industry предлагает Решения для камер для испытаний в солевом тумане для испытаний крепежных изделий, покрытий, автомобильных, металлических и промышленных испытаний.
Если вы не уверены, какой размер камеры солевого тумана, метод испытаний или конфигурация подходят для ваших крепежных изделий, обратитесь в LIB Industry за технической консультацией . Сообщите размер выборки, целевой стандарт, требуемую продолжительность испытаний и метод коррозии, и наша команда поможет вам подобрать подходящее решение для испытаний.
Точного математического преобразования между часами работы в соляном тумане и сроком службы на открытом воздухе не существует.
Реальная коррозия зависит от географического положения, влажности, осадков, УФ-излучения, промышленного загрязнения, температуры и механического износа.
Таким образом, тестирование солевого тумана наиболее полезно в качестве сравнительного лабораторного метода, а не точного прогнозирования срока службы на открытом воздухе.
Это зависит от конструкции камеры и условий эксплуатации.
NSS обычно работает при температуре около 35°C в нейтральных условиях, тогда как CASS использует более кислый раствор и более высокую рабочую температуру примерно 50°C.
Поэтому в оборудовании, предназначенном для CASS, должны использоваться подходящие термостойкие и химически стойкие материалы.
Универсальной продолжительности испытаний не существует.
Базовые оцинкованные винты можно тестировать в течение 24–96 часов, тогда как для высокопроизводительных автомобильных или современных крепежных деталей с цинковым покрытием может потребоваться 720, 1000 или 1500 часов или более.
Правильная продолжительность должна соответствовать применимой спецификации продукта или клиента.
ASTM B117 определяет стандартизированные условия эксплуатации аппаратов для распыления соли.
Его широкое использование облегчает производителям, поставщикам и лабораториям в разных местах проведение испытаний в сопоставимых условиях.
Распылительные форсунки следует регулярно проверять между циклами испытаний.
Во время расширенных испытаний технические специалисты также должны следить за скоростью сбора тумана. Заметное изменение объема сбора может указывать на засорение сопла, изменение давления или другую проблему распыления.
Для тестирования NSS собранный раствор должен оставаться в пределах указанного нейтрального диапазона pH.
Если раствор станет слишком кислым, коррозия может искусственно ускориться. Если она станет слишком щелочной, коррозия может замедлиться.
Таким образом, стабильный pH помогает поддерживать постоянные и сопоставимые условия испытаний.
Крепежные детали имеют резьбу, выемки и подрезы, в которых может скапливаться физиологический раствор.
Неправильное горизонтальное расположение может привести к чрезмерному скоплению и искусственной сильной локальной коррозии.
Расположение под углом помогает соляному туману оседать более равномерно и позволяет лишней жидкости стечь естественным путем.
Равномерное распределение зависит от воздушного потока в камере, качества распыления и дисперсии тумана.
Сборные воронки, расположенные в разных частях камеры, можно использовать для подтверждения того, что выпадение тумана остается в требуемом диапазоне по всей зоне испытаний.
Традиционные испытания в соляном тумане подвергают образцы непрерывному воздействию солевого тумана.
Циклические испытания на коррозию меняют условия, такие как соляной туман, высыхание и высокая влажность.
Эти циклы изменения могут лучше отражать определенные реальные условия и часто используются в программах разработки автомобильной коррозии.


