


Die Branche umfasst in erster Linie Industrieorganisationen, Produktionsstätten und militärische Versorgungseinheiten, die nationale Verteidigungsprogramme unterstützen und die Streitkräfte mit Waffen, Ausrüstung und anderen verteidigungsbezogenen Gütern versorgen. Zu den wichtigsten Kategorien von Verteidigungsprodukten gehören:
| Waffenindustrie | Luftfahrtindustrie | Schiffbauindustrie |
| Elektronikindustrie | Atomindustrie | Luft- und Raumfahrtindustrie |
LIBs Höhe, Temperatur- und Feuchtigkeitsprüfkammern haben von Verteidigungskunden weltweit hervorragendes Feedback erhalten. Kunden loben die Kammern immer wieder für ihre Präzision, Haltbarkeit und Fähigkeit, reale militärische Bedingungen nachzubilden. Mit diesen Kammern können Bediener extreme Höhen, schnelle Druckänderungen, hohe Temperaturen und zyklische Umgebungsbedingungen unter vollständiger Kontrolle simulieren, was sie ideal für die Bewertung der Zuverlässigkeit und Sicherheit militärischer Ausrüstung macht.
Merkmale von Verteidigungsprodukten
Die Hauptaufgabe der Verteidigungsindustrie besteht in der Herstellung von Waffen und anderen militärischen Produkten. Waffen sind ein besonderes Konsumprodukt und dienen direkt  der Befriedigung der Bedürfnisse des Militärs. Dies führt dazu, dass die nationale Verteidigungsindustrie im Vergleich zur zivilen Industrie andere Merkmale aufweist:
① Das Land spielt eine wichtige Rolle. Das Land ist der Hersteller des Produktionsplans der Verteidigungsindustrie und auch der Verbraucher der Produkte der Verteidigungsindustrie. Die Produkte der Rüstungsindustrie werden in der Regel direkt vom Militär bestellt und verbraucht.
② Kapital- und technologieintensiv. Der Aufbau der nationalen Verteidigungsindustrie und die Produktion von Waffen und Ausrüstung erfordern enorme Investitionen. In der nationalen Verteidigungsindustrie gibt es im Allgemeinen die fortschrittlichste Wissenschaft und Technologie sowie herausragendes wissenschaftliches und technologisches Personal.
③ Die Produktkosten sind hoch und teuer.
④ Der Wechsel von Frieden und Krieg hat direkte Auswirkungen auf die Planung und Produktion der Verteidigungsindustrie. In Friedenszeiten ist die Nachfrage nach Militärprodukten gering, in Kriegszeiten jedoch groß.
⑤ Hohe Vertraulichkeit und strengere Verwaltung.
⑥ Die meisten Hauptunternehmen sind in strategisch tief gelegenen Gebieten verteilt, um die Sicherheit während des Krieges zu gewährleisten.
Bei der Zuverlässigkeitsprüfung handelt es sich um eine Aktivität zur Bewertung der Funktionszuverlässigkeit von Verteidigungsprodukten in allen Umgebungen wie erwarteter Verwendung, Transport oder Lagerung während der angegebenen Lebensdauer. Dabei geht es darum, das Produkt natürlichen oder künstlichen Umweltbedingungen auszusetzen, die Leistung des Produkts unter den Umweltbedingungen der tatsächlichen Verwendung, des Transports und der Lagerung zu bewerten und den Grad des Einflusses von Umweltfaktoren und seinen Wirkungsmechanismus zu analysieren. Verteidigungsprodukte sind für die Benutzer von entscheidender Bedeutung, daher sind auch Umwelttests unerlässlich. In dieser Passage werden hauptsächlich die folgenden Tests vorgestellt.
NIEDERDRUCK-(HÖHEN-)TEST
Verwenden Sie Niederdrucktests (Höhentests), um festzustellen, ob das Material einer Umgebung mit niedrigem Druck standhalten und/oder dort funktionieren kann und/oder  schnellen Druckänderungen standhalten kann.
Anwendung
Verwenden Sie diese Methode, um Material zu bewerten, das wahrscheinlich ist:
A. an hochgelegenen Standorten gelagert und/oder betrieben werden.
B. in druckbeaufschlagten oder drucklosen Bereichen von Flugzeugen transportiert oder betrieben werden.
C. einer schnellen oder explosiven Dekompression ausgesetzt werden und, wenn ja, festzustellen, ob ihr Ausfall das Flugzeug beschädigt oder eine Gefahr für das Personal darstellt.
D. extern im Flugzeug transportiert werden.
Nachdem Sie diese Methode und relevante Verfahren ausgewählt haben, ist es notwendig, den Anpassungsprozess abzuschließen, indem Sie spezifische Parameterebenen und spezielle Testbedingungen/-techniken für diese Verfahren auf der Grundlage von Anforderungsdokumenten, Lebenszyklus-Umweltprofilen, Betriebsumgebungsdokumentationen und den mit diesem Verfahren bereitgestellten Informationen auswählen. Bestimmen Sie anhand dieser Informationsquellen die Funktionen, die das Material in Niederdruckumgebungen oder nach der Lagerung in Niederdruckumgebungen erfüllen soll.
Bestimmen Sie die Testparameter wie Testdruck und -temperatur, Änderungsrate des Drucks (und gegebenenfalls der Temperatur), Dauer der Exposition und Konfiguration des Testgegenstands.
Prüfdruck- und Temperaturbestimmung
Die Auswahl der Prüfdrücke und -temperaturen muss auf der erwarteten Betriebs-, Transport- oder Flugumgebung des Prüflings basieren.
A. Bodenumgebungsbedingungen
Wenn tatsächliche Feldmessdaten nicht verfügbar sind, können Referenzumgebungsdaten für geeignete Höhen und geografische Regionen von STANAG 2895 bezogen werden. Für NATO-Bodeneinsätze beträgt die derzeit berücksichtigte maximale Einsatzhöhe 4.570 m, was einem atmosphärischen Druck von etwa 57 kPa entspricht.
B. Druckbedingungen für Frachtflugzeuge
Die während der Tests angewendeten Druckbedingungen hängen vom beabsichtigten Transportprofil und dem verwendeten Flugzeugtyp ab. Frachttransportflugzeuge unterscheiden sich hinsichtlich der Leistungsfähigkeit der Dienstobergrenze und der Gestaltung des Drucksystems. In einigen Flugzeugen bleibt der Frachtraum auf dem Außendruck der Umgebung, bis eine bestimmte Höhe erreicht ist. Danach hält das System ein kontrolliertes Innendruckniveau aufrecht, das üblicherweise als „Kabinenhöhe“ bezeichnet wird.
Die Tests sollten die realistischsten Transportbedingungen widerspiegeln, die für die Ausrüstung erwartet werden. Sofern das Material nicht speziell für eine spezielle Flugzeugplattform mit besonderen Anforderungen an den Kabinendruck entwickelt wurde, werden die folgenden Bedingungen empfohlen:
(1) Verfahren I und II:
Verwenden Sie eine Kabinenhöhe von 4.572 m (15.000 Fuß), was einem Standardatmosphärendruck von 57,2 kPa (8,3 psia) entspricht.
(2) Verfahren III und IV:
Verwenden Sie eine anfängliche Kabinenhöhe von 2.438 m (8.000 ft), entsprechend 75,2 kPa (10,9 psia), gefolgt von einer Dekompression auf eine endgültige Kabinenhöhe von 12.192 m (40.000 ft), entsprechend 18,8 kPa (2,73 psia).
C. Temperaturbedingungen von Frachtflugzeugen
Die mit Niederdrucktransportumgebungen verbundenen Temperaturen können je nach Umgebungskontrollsystem des Flugzeugs und der Gestaltung des Frachtraums erheblich variieren. Prüftemperaturen sollten daher anhand gemessener Betriebsdaten oder zuverlässiger nationaler und militärischer Umweltreferenzen ermittelt werden.
Testanlage
Die Testanlage muss in der Lage sein, die angegebenen Druck- und Temperaturbedingungen während der gesamten Testdauer genau zu steuern und aufrechtzuerhalten, um eine wiederholbare und zuverlässige Simulation der vorgesehenen Umgebung sicherzustellen.
LIB-Höhentestkammer
Schritt 1. Platzieren Sie das Testobjekt in seiner Lager- oder Transportkonfiguration und installieren Sie es im TestKammer.
Schritt 2. Stabilisieren Sie gegebenenfalls den Prüfling auf die erforderliche Temperatur.
Schritt 3. Stellen Sie den Luftdruck in der Kammer auf den Wert ein, der der erforderlichen Testhöhe entspricht, und zwar mit einer im Testplan angegebenen Höhenänderungsrate.
Schritt 4: Halten Sie die Bedingungen mindestens eine Stunde lang aufrecht, sofern im Testplan nichts anderes angegeben ist.
Schritt 5. Passen Sie die Kammerluft mit der im Testplan angegebenen Geschwindigkeit an die Standardumgebungsbedingungen an.
Schritt 6. Untersuchen Sie den Prüfling so weit wie möglich visuell und führen Sie eine Funktionsprüfung durch.
TEMPERATUR- UND FEUCHTIGKEITSTEST
Hochtemperaturtests werden durchgeführt, um Daten zur Bewertung der Sicherheit, strukturellen Zuverlässigkeit und Betriebsleistung von Materialien zu sammeln, die Umgebungen mit erhöhten Temperaturen ausgesetzt sind. Diese Methode ist auf Produkte und Geräte anwendbar, von denen erwartet wird, dass sie in Regionen betrieben, gelagert oder transportiert werden, in denen die Umgebungstemperaturen über den normalen klimatischen Bedingungen liegen.
Auswirkungen der Einwirkung hoher Temperaturen
Übermäßige Hitzeeinwirkung kann aufgrund von Änderungen der Materialeigenschaften, Abmessungen oder mechanischen Eigenschaften zu vorübergehender Verschlechterung oder dauerhaften Schäden am Material führen. Erhöhte Temperaturen können die Funktionalität, Haltbarkeit und Gesamtzuverlässigkeit von Komponenten und Systemen beeinträchtigen. Typische Probleme, die durch Hochtemperaturbedingungen verursacht werden, können Verformung, Erweichung, Festigkeitsverlust, verminderte elektrische Leistung, Verschlechterung der Dichtung, Schmierstoffversagen oder Ausfall empfindlicher elektronischer Teile sein.
Die folgenden Beispiele stellen häufige Bedenken im Zusammenhang mit hohen Temperaturen dar, die bei der Feststellung, ob diese Testmethode für das zu bewertende Material geeignet ist, berücksichtigt werden sollten. Diese Beispiele dienen nur als Orientierungshilfe und stellen keine vollständige Liste möglicher Auswirkungen dar.
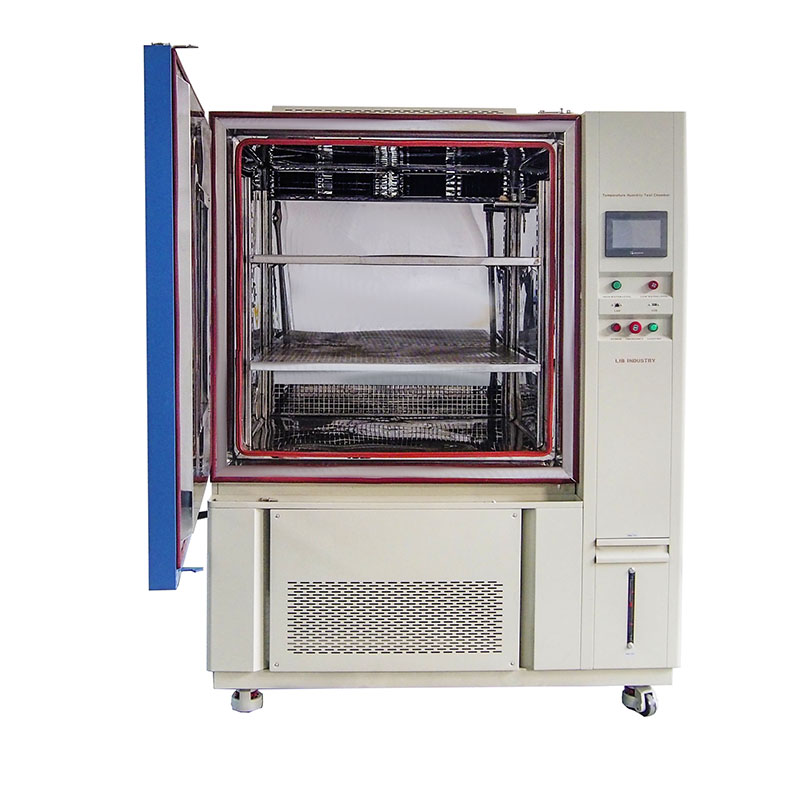 |
|||||
Temperaturbereich |
-20℃ ~+150 ℃ |
||||
Niedriger Typ |
A: -40℃ B: -70℃ C -86℃ |
||||
Luftfeuchtigkeitsbereich |
20 %–98 % relative Luftfeuchtigkeit |
||||
Temperaturabweichung |
± 2,0 ℃ |
||||
Heizrate |
3 ℃/min |
||||
Abkühlrate |
1 ℃/min |
||||
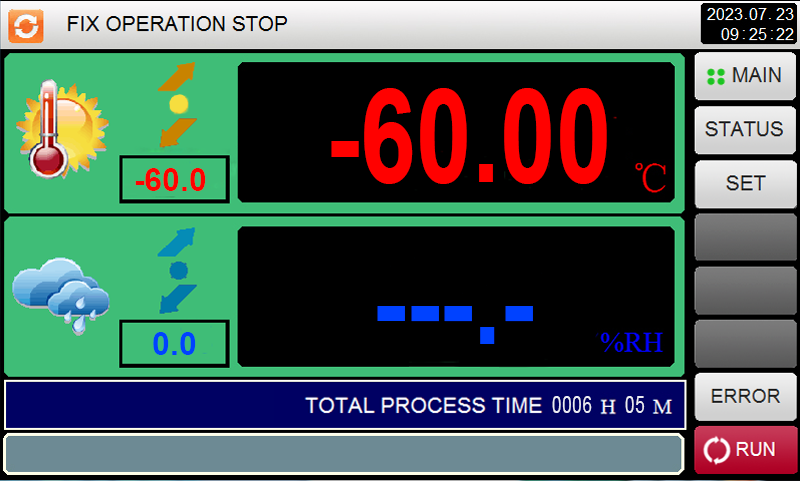
Regler |
Programmierbarer Farb-LCD-Touchscreen-Controller, mehrsprachige Schnittstelle, Ethernet, USB |
||||
Kältemittel |
R404A, R23 |
||||
Außenmaterial |
Stahlplatte mit Schutzbeschichtung |
||||
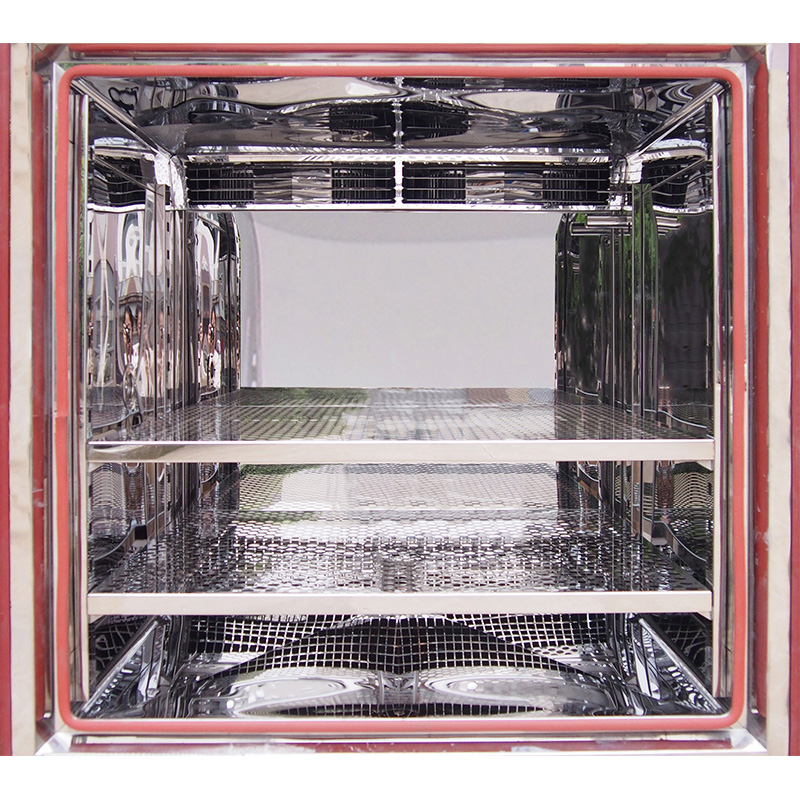
Innenmaterial |
Edelstahl SUS304 |
||||
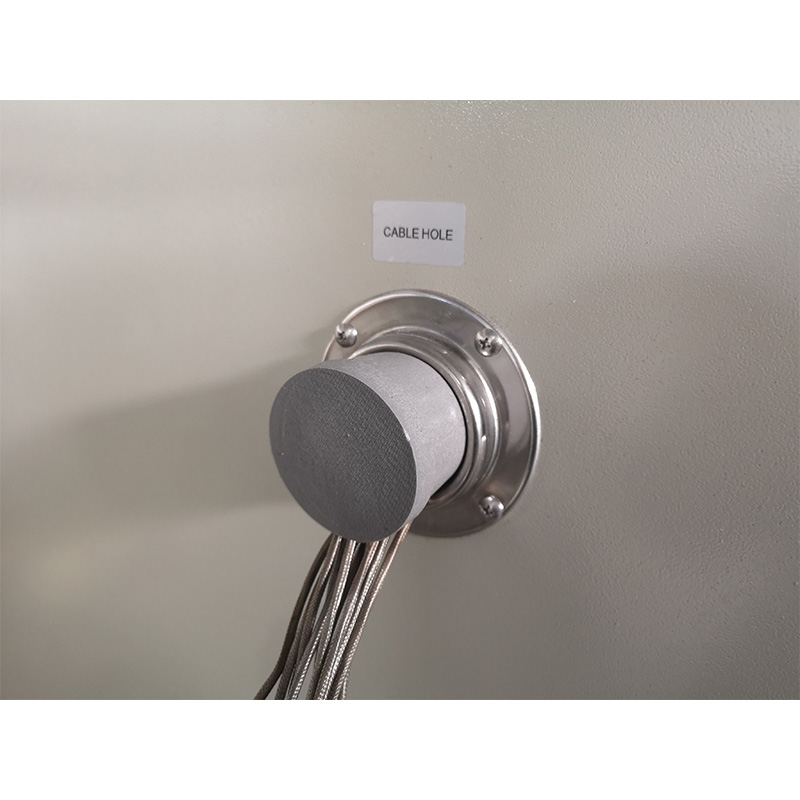
Standardkonfiguration |
1 Kabelloch (Φ 50) mit Stecker; 2 Regale |
||||
Timing-Funktion |
0,1~999,9 (S,M,H) einstellbar |
||||
|
|
 |
 |
Touchscreen-Controller |
Der Kompressor |
Robuster Korrosionsschutz-Arbeitsraum |
Integriertes Stromzugangsloch |

A. Teile binden durch unterschiedliche Ausdehnung unterschiedlicher Materialien.
B. Schmierstoffe werden weniger viskos; Gelenke verlieren ihre Schmierung durch nach außen fließendes Schmiermittel.
C. Materialien verändern ihre Dimension, entweder vollständig oder selektiv.
D. Packungen, Dichtungen, Dichtungen, Lager und Wellen verziehen sich, verklemmen sich und versagen, was zu mechanischen oder Integritätsfehlern führt.
e. Dichtungen weisen einen dauerhaften Satz auf.
F. Verschluss- und Dichtungsstreifen verschlechtern sich.
G. Festwiderstandswiderstände ändern ihre Werte.
H. Die Stabilität elektronischer Schaltkreise variiert mit unterschiedlichen Temperaturgradienten und unterschiedlicher Ausdehnung unterschiedlicher Materialien.
ich. Transformatoren und elektromechanische Komponenten überhitzen.
J. Betriebs-/Freigabetoleranzen von Relais und magnetischen oder thermisch aktivierten Geräten ändern sich.
k. Verkürzte Betriebslebensdauer.
l. Feste Pellets oder Körner trennen sich.
M. In versiegelten Gehäusen (Projektile, Bomben usw.) entstehen hohe Drücke.
N. Beschleunigtes Abbrennen von Spreng- oder Treibstoffen.
O. Erweiterung der gegossenen Sprengstoffe in ihren Behältern.
P. Sprengstoffe schmelzen und strömen aus.
Q. Verfärbung, Rissbildung oder Haarrissbildung organischer Materialien.
R. Ausgasung von Verbundwerkstoffen.
Testdauer.
Um eine konstante Temperaturbelastung zu gewährleisten, lassen Sie den Prüfling einweichen, bis sich seine Temperatur stabilisiert hat, und halten Sie die Prüftemperatur mindestens zwei Stunden nach der Stabilisierung aufrecht. Bestimmen Sie bei zyklischer Belastung die Testdauer auf der Grundlage einer Schätzung der Anzahl der Zyklen, die erforderlich sind, um die Designanforderungen zu erfüllen, und den nachstehenden Leitlinien. Die Dauer der Einwirkung hoher Temperaturen kann genauso wichtig sein wie die Temperatur selbst.
Da die Prüflinge bei den Verfahren I und II zyklischen Temperaturen ausgesetzt werden könnten, ist die Anzahl der Zyklen entscheidend. (Zyklen sind 24-Stunden-Zeiträume, sofern nicht anders angegeben.)
A. Verfahren I – Lagerung. Die Anzahl der Zyklen für den Lagerungstest wird auf mindestens sieben festgelegt, um mit der einprozentigen Häufigkeit des Auftretens der Stunden extremer Temperaturen während des härtesten Monats in einem durchschnittlichen Jahr am härtesten Standort übereinzustimmen. (Die maximale Temperatur tritt in jedem Zyklus etwa eine Stunde lang auf.) Wenn Sie eine längere Lagerung in Betracht ziehen, kritische Materialien oder Materialien, bei denen festgestellt wurde, dass sie sehr empfindlich auf hohe Temperaturen reagieren, erhöhen Sie die Anzahl der Zyklen, um sicherzustellen, dass die Designanforderungen erfüllt werden.
B. Verfahren II – Betrieb. Die Mindestanzahl der Zyklen für den Betriebsbelastungstest beträgt drei.
Diese Zahl reicht normalerweise aus, damit der Prüfling seine maximale Ansprechtemperatur erreicht. Wenn eine wiederholte Temperaturreaktion schwierig zu erreichen ist, werden maximal sieben Zyklen empfohlen.
Luftfeuchtigkeit.
Im Allgemeinen ist eine Kontrolle der relativen Luftfeuchtigkeit (RH) bei Hochtemperaturtests nicht erforderlich. In besonderen Fällen kann eine extrem niedrige relative Luftfeuchtigkeit bei Hochtemperaturtests erhebliche Auswirkungen auf einige Materialien haben. Wenn das Material besondere Eigenschaften aufweist, die durch eine extrem niedrige relative Luftfeuchtigkeit beeinträchtigt werden könnten, verwenden Sie die in den Tabellen 501.4-I und -II aufgeführten Werte für die relative Luftfeuchtigkeit.
LIB Temperatur- und Feuchtigkeitsprüfkammer

A. Temperatur. Sofern im Testplan nichts anderes angegeben ist, stabilisieren Sie den Testgegenstand erneut auf der erforderlichen Temperatur, bevor Sie mit dem Test fortfahren, wenn eine andere Aktion als der Betrieb des Testgegenstands (z. B. das Öffnen der Kammertür) zu einer erheblichen Änderung der Temperatur des Testgegenstands (mehr als 2 °C (3,6 °F)) oder der Lufttemperatur in der Kammer führt. Wenn die Funktionsprüfung nicht innerhalb von 15 Minuten abgeschlossen ist, stellen Sie die Temperatur-/RH-Bedingungen des Prüflings wieder her, bevor Sie fortfahren.
B. Geschwindigkeit der Temperaturänderung. Sofern nicht anders angegeben, verwenden Sie eine Temperaturänderungsrate von nicht mehr als 3℃ (6℉) pro Minute, um einen Thermoschock zu vermeiden.

Diese Zyklen wurden aus AR 70-38 vom 1. August 1979 ermittelt und entsprechen im Wesentlichen denen in MIL-HDBK-310 und NATO STANAG 2895. Diese Werte stellen typische Bedingungen an einem typischen Tag in dieser Klimakategorie dar. „Induzierte Bedingungen“ sind Lufttemperaturniveaus, denen Material während der Lagerung oder des Transports ausgesetzt sein kann, die durch Sonneneinstrahlung verschärft werden.
Eine Feuchtigkeitskontrolle während Hochtemperaturprüfungen ist im Allgemeinen nicht erforderlich. Verwenden Sie diese Werte nur in Sonderfällen.
Die Daten wurden ursprünglich in ℉ aufgezeichnet und in ℃ umgerechnet. Daher ist die Tabellendatenkonvertierung möglicherweise nicht konsistent.
Verfahren
Schritt 1: Platzieren Sie das Testobjekt in seiner Aufbewahrungskonfiguration.
Schritt 2. Passen Sie die Kammerumgebung zu Beginn des Testzeitraums an die entsprechenden Testbedingungen an und halten Sie sie nach der Temperaturstabilisierung des Testgegenstands für die angegebene Zeit aufrecht.
Schritt 3.
A. Setzen Sie den Prüfling bei zyklischer Lagerung mindestens sieben Zyklen lang (bei Verwendung von 24-Stunden-Zyklen insgesamt 168 Stunden) oder wie im Prüfplan angegeben den Temperatur- (und ggf. Luftfeuchtigkeits-)Bedingungen des Lagerzyklus aus. Wenn im Prüfplan vermerkt, notieren Sie die thermische Reaktion des Prüflings.
B. Halten Sie bei einer Lagerung bei konstanter Temperatur die Prüftemperatur mindestens zwei Stunden nach der Temperaturstabilisierung des Prüflings aufrecht (siehe Teil 1, Abschnitt 5.4). Die zusätzlichen zwei Stunden werden dazu beitragen, sicherzustellen, dass nicht gemessene interne Komponenten tatsächlich eine Stabilisierung erreichen. Wenn es nicht möglich ist, interne Komponenten zu instrumentieren, basieren Sie jede zusätzliche Einweichzeit auf der thermischen Analyse, um eine Temperaturstabilisierung im gesamten Testobjekt sicherzustellen.
Schritt 4. Nach Abschluss des Einweichens bei konstanter Temperatur oder des letzten Zyklus die Lufttemperatur in der Kammer auf die Standardumgebungsbedingungen einstellen und beibehalten, bis sich die Temperatur des Prüflings stabilisiert hat.
Schritt 5: Führen Sie eine Sichtprüfung und Funktionsprüfung des Testgegenstands durch und zeichnen Sie die Ergebnisse zum Vergleich mit Vortestdaten auf.
Zusammenfassung
Viele der oben genannten Informationen stammen aus MIL-STD-810, einem vom US-Verteidigungsministerium entwickelten Umwelttechnik- und Prüfstandard. Der Standard soll die Fähigkeit militärischer und kommerzieller Ausrüstung bewerten, unter verschiedenen rauen Umgebungsbedingungen zuverlässig zu funktionieren.
MIL-STD-810 umfasst Testmethoden, die zahlreiche Umweltbelastungen wie extreme Temperaturen, Feuchtigkeit, Vibration, mechanische Stöße, Höhe, Staub, Regen und andere Betriebsumgebungen abdecken, denen Geräte während des Transports, der Lagerung oder des Feldeinsatzes ausgesetzt sein können. Durch die Einhaltung dieses Standards während der Produktentwicklung kann überprüft werden, ob das Gerät seine Funktionalität, strukturelle Integrität und Leistung unter anspruchsvollen Bedingungen beibehalten kann.
Gemäß MIL-STD-810 getestete Produkte sind allgemein für ihre verbesserte Haltbarkeit, Zuverlässigkeit und Umweltbeständigkeit bekannt. Daher betrachten Kunden und Endbenutzer MIL-STD-810-konforme Produkte häufig als zuverlässiger für den Einsatz in anspruchsvollen oder geschäftskritischen Anwendungen.
| Höhe | Temperatur | Luftfeuchtigkeit | Vibration |
| Thermoschock | Regen | Sand und Staub | Salznebel/Spray |
| Materialprüfung | Eintauchen | Sonnenstrahlung | Mechanische Prüfung |
Dies sind die in der Norm enthaltenen Tests. Bei allen handelt es sich um Tests für Verteidigungsprodukte. Welchen Test und welche Kammer benötigen Sie, um die Zuverlässigkeit und Haltbarkeit Ihres Produkts zu verbessern? LIB bietet Ihnen die professionelle Lösung. Kontakt LIB Industry jetzt.


