


El método de prueba de laboratorio de corrosión del recubrimiento se basa en los parámetros del método de prueba de laboratorio de correlación de campo y lo determina la Asociación de Protección contra la Corrosión y la Corrosión Automotriz SAE y el Grupo de Trabajo de Corrosión de la Cooperativa Automotriz/Acero (A/SP) al diseñar el proceso de prueba. Los resultados obtenidos de esta prueba proporcionan una correlación con una excelente corrosividad del recubrimiento en ambientes de sitio severamente corrosivos.
Este método se desarrolló utilizando un sistema de revestimiento de automóvil típico. Si se utilizan diferentes tipos de sistemas de revestimiento, se debe determinar la relevancia para el lugar.
El método de prueba de laboratorio SAE J2334 es adecuado para pruebas de corrosión de recubrimientos para sistemas, sustratos, procesos o diseños de recubrimiento especiales porque es una prueba de correlación de campo y, por lo tanto, puede usarse como un medio eficaz y una herramienta de desarrollo. Además de medir el recubrimiento o la corrosión general mediante este método, si se determina el mecanismo de corrosión, se debe determinar la correlación con el sitio.
El LIB Cámara de prueba de corrosión por niebla salina está diseñado para una evaluación precisa y confiable de la resistencia a la corrosión de revestimientos y materiales en condiciones ambientales aceleradas. Diseñada de acuerdo con SAE J2334, ASTM D1735, ASTM D2247 y estándares de corrosión automotriz relacionados, esta cámara simula entornos corrosivos del mundo real para proporcionar resultados significativos correlacionados en el campo. Cuenta con ciclos controlados de temperatura y humedad, aplicación salina automatizada y circulación de aire optimizada para garantizar una exposición uniforme de las muestras de prueba. Adecuada para probar recubrimientos de automóviles, sustratos metálicos y sistemas especializados de protección contra la corrosión, la cámara permite a los ingenieros monitorear el rendimiento del recubrimiento, la pérdida de adhesión y la degradación del sustrato durante ciclos repetidos. Con una construcción robusta, un control ambiental preciso y un funcionamiento totalmente automatizado, la cámara de prueba de corrosión por pulverización de sal LIB es ideal para fabricantes de equipos originales, proveedores y laboratorios que buscan pruebas de corrosión precisas, repetibles y reconocidas en la industria.
Definición
1. Corrosión del revestimiento ---- Corrosión debido a fallas o roturas del revestimiento. Normalmente, esta corrosión no es causada por el comportamiento de colisión por impacto, 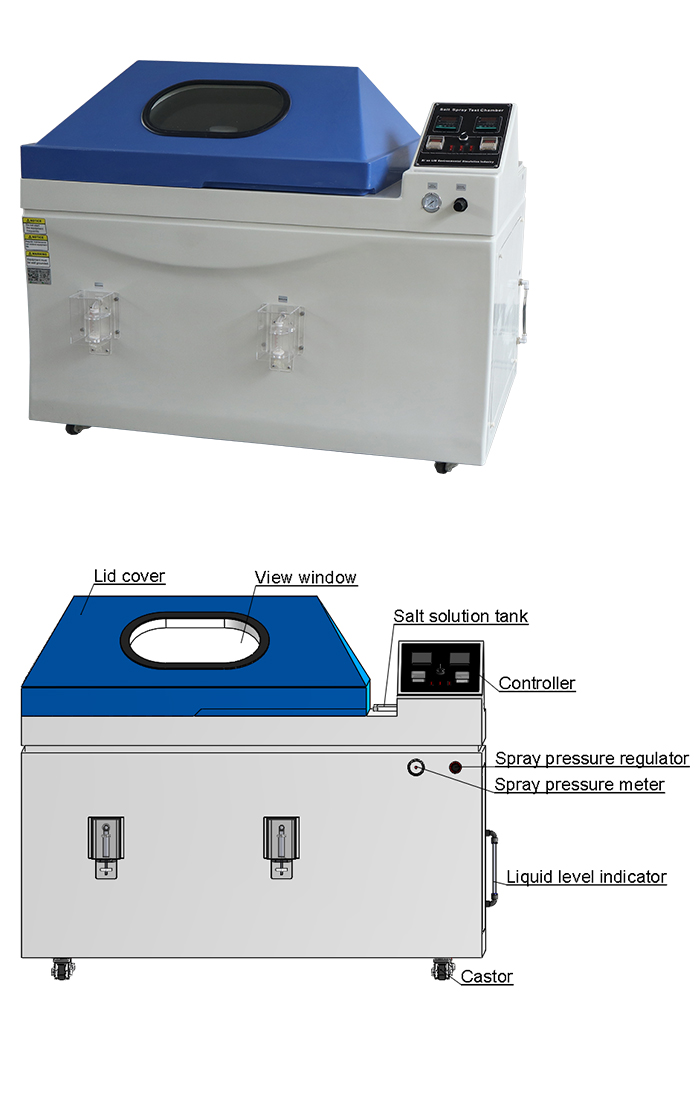 sino que se produce corrosión.
2. Corrosión general ---- Una corrosión típica desnuda (sin revestimiento orgánico). La corrosión es esencialmente uniforme y distribuida en una gran superficie.
3. Corrosión del cuerpo rayada ---- Corrosión del sustrato pintado debido a socavados y corrosión en la línea trazada. Los escribanos se controlan basándose en puntos de falla simulados para representar muescas y cortes.
4.Compare muestras de corrosión ---- Muestras de acero laminado en frío controladas experimentalmente por pérdida de peso y correlacionadas con pruebas de laboratorio.
5.Controles experimentales ---- Muestras (es decir, muestras, muestras comparativas, especímenes, etc.) que han sido probadas previamente y/o de correlación conocida. Se pueden utilizar para controlar el rendimiento de las pruebas y comparar los resultados de las mismas (y también para ayudar a evaluar la repetibilidad y reproducibilidad).
Instrumentos y materiales de prueba
1.Cámara : la capacidad de una cámara para lograr y mantener las siguientes condiciones ambientales (consulte SAE J1563, ASTM D 1735 y ASTM D 2247):
a. 50°C±2°C, 100% de humedad (nebulización de agua/condensación): la humedad de condensación/nebulización de agua se puede obtener usando agua pulverizada, generador de vapor, etc. Las muestras de prueba y las muestras de comparación deben estar visiblemente húmedas/mojadas.
b. 60 ℃ ± 2 ℃, 50 % ± 5 % humedad relativa. Adicionalmente se requiere equipo capaz de mantener condiciones de humedad relativa del 50%. El aire debe circular lo suficiente para evitar gradientes de temperatura y secar las muestras durante el procedimiento de secado del ciclo de prueba. La circulación del aire se puede obtener mediante ventiladores y convección forzada.
2. Solución salina: una solución salina es una mezcla compleja de 3 sales, como sigue:
0,5%NaCl
0,1%CaCl2
0,075%NaHCO3
NOTA 1: CaCl2 o NaHCO3 deben disolverse por separado en agua desionizada (consulte ASTM D 1193, Sección IV) y luego agregarse a la solución de los otros materiales. Si todo el material sólido se agrega simultáneamente en estado 'seco', puede resultar un precipitado insoluble. Si todavía se produce una pequeña cantidad de precipitado y estas soluciones se utilizan en un dispositivo de pulverización, es necesario eliminar el precipitado para evitar obstruir la boquilla (es decir, filtrar o sifonar la solución). No intente disolver estos precipitados añadiendo ácido.
NOTA 2: Mida y registre el pH de la solución salina antes de la prueba y semanalmente a partir de entonces (consulte ASTM E 70-90). No intente ajustar el pH con tampones de ningún tipo.
Sala de trabajo robusta |
Deposición de niebla salina |
1~2ml / 80cm2·h |
||
Tipo de pulverización |
Continuo / Periódico |
|||
Elemento calefactor |
Calentador de nicrom |
|||
Niebla salina recogida |
Colector de niebla y cilindro medidor de niebla |
|||
Colector de niebla salina |
Controlador |
controlador PID |
||
Material |
Plásticos reforzados con fibra de vidrio |
|||
Configuración estándar |
8 barras redondas y 7 ranuras en forma de V |
|||
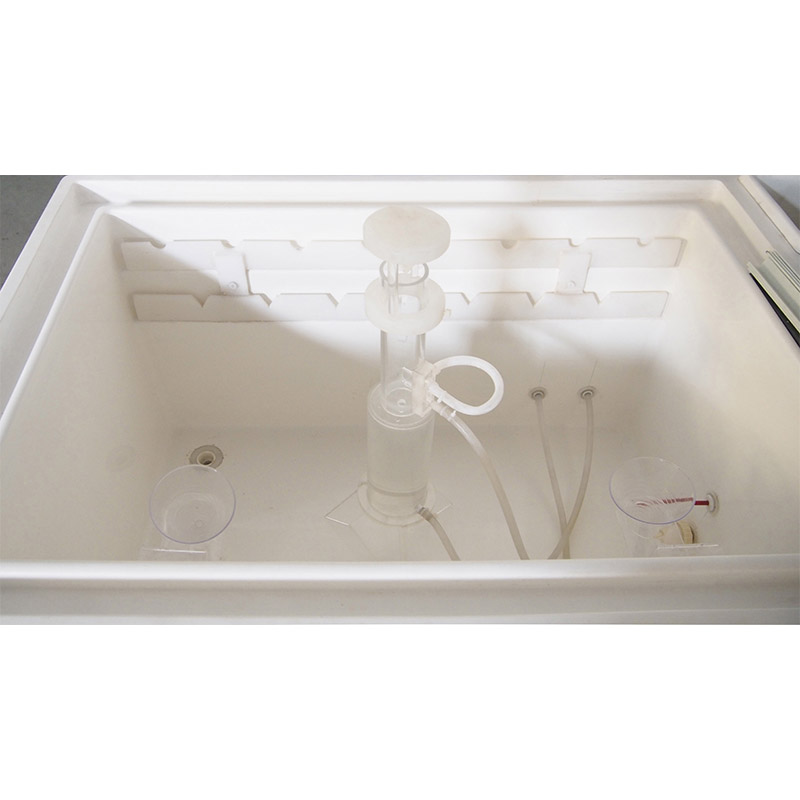
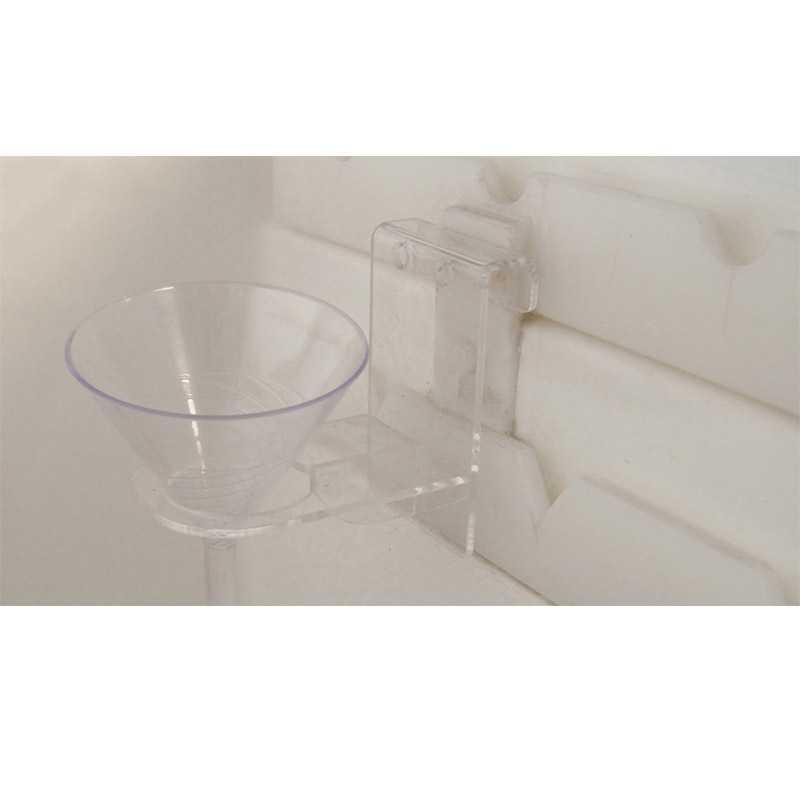
Las probetas se sumergen en la solución salina durante 15 minutos cada dos ciclos de prueba. Otros métodos de aplicación de solución salina, como la pulverización manual o la generación directa de una fina niebla en la cámara de prueba, cumplen los requisitos, pero no se han analizado sus efectos de correlación, reproducibilidad o repetibilidad. 15 minutos (continuamente) de humedecer completamente la pieza usando un dispositivo rociador completamente mojado deberían ser suficientes. Sin embargo, se deben evitar los aerosoles de alta intensidad (presión) (muestras de prueba de impacto). Si en la aplicación de la solución salina se utiliza un spray o neblina en lugar de inmersión, se debe demostrar que los resultados son equivalentes a la inmersión o que son simplemente una relación A:B. Se están realizando más investigaciones sobre la relación entre las técnicas de aspersión y salmuera. Cuando estas tecnologías estén disponibles, los resultados conducirán a métodos experimentales más avanzados. Se recomienda cambiar la solución salina semanalmente y agitar la solución antes de usarla.
Procedimiento
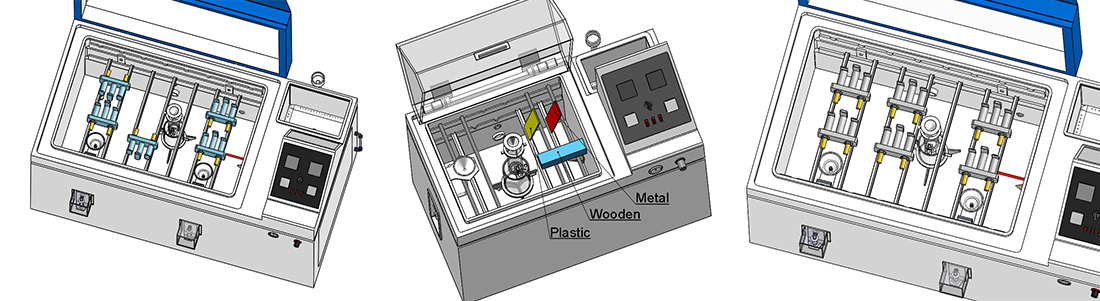
prueba cíclica
Consta de 3 etapas básicas.
1). Etapa húmeda: 50°C y 100% de humedad durante 6 horas
2). Etapa de aplicación de solución salina: funcionamiento continuo durante 15 minutos en condiciones ambientales
3). Etapa de secado - 60°C y 50%RH durante 17 horas y 45 minutos
El ciclo de prueba se repite diariamente. El completamente La cámara de prueba de corrosión por niebla salina se puede colocar normalmente los fines de semana o en una fase seca (comúnmente se usa para ejecutar los fines de semana y días festivos para completar la prueba temprano). Esta regla es una objeción si se compara con otros laboratorios que no tienen capacidades totalmente automatizadas (para las operaciones manuales, los fines de semana generalmente se mantienen en condiciones secas a menos que se emplee una operación de 7 días). La duración de toda la prueba y las condiciones durante el fin de semana deben cotejarse en los resultados de la prueba. Si dos o más laboratorios están probando piezas similares, se recomienda desarrollar condiciones de prueba comunes/sin cambios durante el fin de semana antes del inicio de la prueba. Al tiempo de secado pertenece el tiempo de transición entre la aplicación de la etapa de solución salina (2) y la etapa de secado (3). Del mismo modo, el tiempo de transición entre la fase de secado (3) y la fase húmeda (4) pertenece a la fase húmeda. El tiempo de transición debe registrarse en cada fase del ensayo.
Evaluación de la corrosión de recubrimientos susceptibles de sufrir daños. Las muestras de prueba se marcan y luego se exponen (consulte ASTM D 1654). La longitud del hilo debe ser de al menos 2 pulgadas. La corrosión del cuerpo grabado se mide a intervalos predeterminados según la clase de corrosión especificada. La orientación del trazado en la muestra debe especificarse y documentarse (para muestras de placa típicas, se recomienda que la placa esté a 15 grados de la línea perpendicular para que las muestras no se oscurezcan entre sí y la línea de trazado se cruce diagonalmente en la superficie de la placa).
Duración del experimento
Al evaluar productos de recubrimiento, SAE J2334 tiene un mínimo de 60 ciclos. Observar la diferencia en el rendimiento de los recubrimientos de metales pesados requiere un tiempo de prueba prolongado. Se deben determinar diferentes tiempos de prueba en función de otros factores, como los materiales, la influencia de los mecanismos de corrosión o la historia histórica.
Monitoreo de muestras
A. La muestra de control de corrosión consta de láminas rectangulares de acero desnudo (AISI-1010) de 25,4 (ancho) × 50,8 (largo). Estas muestras de control se utilizan para monitorear la corrosión promedio del acero desnudo ordinario producido en el entorno de prueba.
B. Cada muestra de control debe tener impreso un número en la superficie como marca permanente.
C. La muestra de control de corrosión debe limpiarse minuciosamente y lavarse el metanol con un desengrasante comercial adecuado para eliminar impurezas y almacenar aceite/aceite lubricante. Luego se pesa, se mide en miligramos y se registra para referencia posterior.
D. La muestra de control debe fijarse a un portamuestras de control de aluminio o no metálico, con accesorios y juntas de plástico que no sea negro, preferiblemente nailon, aislados eléctricamente del portamuestras.
E. Al menos un espacio de 5 mm entre la muestra de control y la superficie del portamuestras. Todas las muestras de control deben colocarse al menos a 15 grados de la perpendicular y no deben tocarse entre sí.
F. El soporte de la muestra de control debe colocarse cerca de la muestra de prueba para que la muestra de control reciba la misma exposición ambiental.
G. En el proceso de prueba, después de alcanzar el ciclo de prueba predeterminado, se debe tomar la muestra de control para analizar y monitorear la situación de corrosión. Al analizar una muestra de control, se toma una muestra de control del extremo del portamuestras de control y se prepara para pesarla y perderla. Asegúrese de que haya suficientes muestras de control para las pruebas de exposición, de modo que se pueda realizar un monitoreo frecuente de la corrosión. Además, para acumular datos, se pueden agregar muestras de control sin exposición a la prueba para obtener datos del lote.
H. Antes de pesar, limpie la muestra de control con arena ligera (preferiblemente arena de vidrio fina) para eliminar los productos de corrosión de la superficie de la muestra de control. También existe un método de limpieza alternativo/equivalente, el método químico, como se describe en ASTM G1. Una vez limpia, limpie la muestra de control con metanol y pésela, usando la Ecuación 1 para determinar la pérdida de masa:
Pérdida de masa = masa inicial - masa después de la exposición (Ecuación 1)
Informes de datos
Comparar muestra
La pérdida de masa de la muestra de control debe medirse y registrarse después de cada serie de ciclos predeterminados (por ejemplo, cada 20 ciclos). Estos son datos acumulativos. Además, si es necesario, se pueden colocar y retirar muestras no expuestas después del siguiente conjunto de ciclos para obtener datos por fases.
Muestras de prueba
La anchura de la corrosión o la velocidad de corrosión del sustrato grabado de la muestra de prueba se mide y registra a intervalos predeterminados (por ejemplo, 20 ciclos, solo bajo condiciones de enjuague). Al final de la prueba, se registran dos anchos básicos de corrosión (si se va a evaluar la muestra recubierta), uno bajo condiciones de enjuague y otro después de raspado y prueba de cinta (consulte el documento P228 de la Conferencia sobre protección y corrosión automotriz de la SAE de 1989, págs. 144-5). Como guía, se registran los valores promedio, máximo y mínimo (ancho total) del ancho de corrosión del sustrato de trazado.
Definición
1. Ancho total de corrosión del sustrato: una medida de la distancia (perpendicular a la intersección de la línea de trazado) entre las áreas no afectadas a cada lado de la línea de trazado de la película de pintura, expresada en mm. (Pérdida de adherencia entre revestimiento y sustrato).
2. Valor promedio: el valor promedio del ancho total de corrosión del sustrato medido en puntos distribuidos equidistantemente con la línea discontinua como centro.
3. Valor máximo: el ancho total de la corrosión del sustrato medido en el punto de mayor pérdida de adhesión, restando la dimensión al final de la línea trazada.
4. Mínimo: el ancho total de corrosión del sustrato medido en el punto donde la pérdida de adherencia es mínima, menos las dimensiones al final del tablero.
Cámara de prueba
La cámara de prueba deberá tener materiales de soporte e incluir la siguiente información:
Una cámara de prueba
B Humedad
temperatura C
D Proceso de humectación
E Proceso de deshumidificación
F Proceso de calentamiento
G proceso de enfriamiento
H Proceso de circulación de aire
yo tamaño
capacidad J
Proceso de calibración K
Yo ciclo de calibración
M tiempo de transición entre las dos fases.
CONSEJOS
1. Frecuencia de cambio de solución salina (semanalmente o más rápido si las impurezas son inciertas)
2. Método de aplicación de solución salina.
3. Método de medición del PH
Si se utiliza un registrador, se debe proporcionar el diagrama del ciclo junto con los datos de la muestra de prueba. Si no se utiliza un registrador, el registro escrito debe indicar el tiempo de transición entre las condiciones típicas de estado estable y de estado estable.
¿Quiere hacer su propia prueba de corrosión por niebla salina? Contacto Industria LIB ahora.


