


Die Labortestmethode für Beschichtungskorrosion basiert auf den Parametern der Feldkorrelationslabortestmethode und wird von der SAE Automotive Corrosion and Corrosion Protection Association und der Automotive/Steel Cooperative (A/SP) Corrosion Working Group bei der Gestaltung des Testprozesses festgelegt. Die aus diesem Test erzielten Ergebnisse liefern einen Zusammenhang mit einer hervorragenden Korrosionswirkung der Beschichtung in stark korrosiven Standortumgebungen.
Diese Methode wurde unter Verwendung eines typischen Automobilbeschichtungssystems entwickelt. Bei der Verwendung unterschiedlicher Beschichtungssysteme ist die Relevanz für den Standort zu ermitteln.
Die SAE J2334-Labortestmethode eignet sich zur Beschichtungskorrosionsprüfung für spezielle Beschichtungssysteme, Substrate, Prozesse oder Designs, da es sich um einen Feldkorrelationstest handelt und daher als wirksames Mittel und Entwicklungswerkzeug eingesetzt werden kann. Zusätzlich zur Messung der Beschichtungs- oder allgemeinen Korrosion mit dieser Methode muss bei der Bestimmung des Korrosionsmechanismus auch die Korrelation mit dem Standort bestimmt werden.
Das LIB Testkammer für Salzsprühkorrosion wurde für die präzise und zuverlässige Bewertung der Korrosionsbeständigkeit von Beschichtungen und Materialien unter beschleunigten Umgebungsbedingungen entwickelt. Diese Kammer wurde gemäß SAE J2334, ASTM D1735, ASTM D2247 und verwandten Kfz-Korrosionsnormen entwickelt und simuliert reale korrosive Umgebungen, um aussagekräftige, feldkorrelierte Ergebnisse zu liefern. Es verfügt über kontrollierte Temperatur- und Feuchtigkeitszyklen, eine automatisierte Salzlösungsanwendung und eine optimierte Luftzirkulation, um eine gleichmäßige Belichtung der Testproben sicherzustellen. Die Kammer eignet sich zum Testen von Automobilbeschichtungen, Metallsubstraten und speziellen Korrosionsschutzsystemen und ermöglicht Ingenieuren die Überwachung der Beschichtungsleistung, des Haftungsverlusts und der Substratverschlechterung über wiederholte Zyklen. Mit robuster Konstruktion, präziser Umgebungskontrolle und vollautomatischem Betrieb ist die LIB-Salzsprühkorrosionstestkammer ideal für OEMs, Zulieferer und Labore, die genaue, wiederholbare und branchenweit anerkannte Korrosionstests suchen.
Definition
1. Beschichtungskorrosion ---- Korrosion aufgrund von Beschichtungsfehlern oder -schäden. Typischerweise wird diese Korrosion nicht durch das Aufprall- und Kollisionsverhalten verursacht 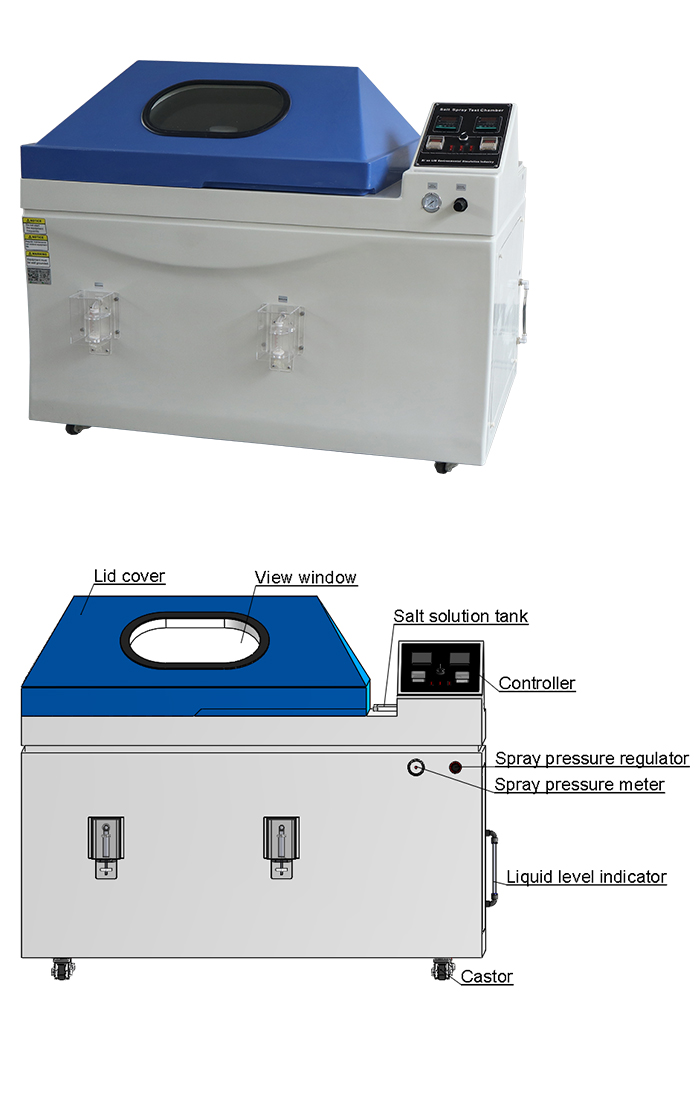 , sondern es kommt zu Korrosion.
2. Allgemeine Korrosion ---- Eine typische blanke Korrosion (keine organische Beschichtung). Die Korrosion verläuft im Wesentlichen gleichmäßig und über eine große Fläche verteilt.
3.Korrosion der geritzten Karosserie ---- Korrosion des lackierten Untergrundes durch Unterätzung und Korrosion an der geritzten Linie. Anreißer werden anhand simulierter Fehlerpunkte gesteuert, um Kerben und Schnitte darzustellen.
4.Vergleichen Sie Korrosionsproben ---- Kaltgewalzte Stahlproben, experimentell kontrolliert durch Gewichtsverlust und korreliert mit Labortests.
5.Experimentelle Kontrollen ---- Proben (dh Proben, Vergleichsproben, Proben usw.), die vorab getestet wurden und/oder eine bekannte Korrelation aufweisen. Sie können zur Kontrolle der Testleistung und zum Vergleich von Testergebnissen verwendet werden (und auch zur Bewertung der Wiederholbarkeit und Reproduzierbarkeit).
Instrumente und Testmaterialien
1.Kammer – Die Fähigkeit einer Kammer, die folgenden Umgebungsbedingungen zu erreichen und aufrechtzuerhalten (siehe SAE J1563, ASTM D 1735 und ASTM D 2247):
A. 50 °C ± 2 °C, 100 % Luftfeuchtigkeit (Wassernebel/Kondensation) – Wassernebel/Kondensationsfeuchtigkeit kann durch Verwendung von Wasserspray, Dampfgenerator usw. erreicht werden. Die Testproben und Vergleichsproben sollten sichtbar feucht/nass sein.
B. 60℃±2℃, 50%±5%RH. Darüber hinaus ist eine Ausrüstung erforderlich, die eine relative Luftfeuchtigkeit von 50 % aufrechterhalten kann. Die Luft muss ausreichend zirkulieren, um Temperaturgradienten zu vermeiden und die Proben während des Trocknungsvorgangs des Prüfzyklus zu trocknen. Die Luftzirkulation kann durch Ventilatoren und erzwungene Konvektion erreicht werden.
2. Salzlösung – Eine Salzlösung ist eine komplexe Mischung aus drei Salzen wie folgt:
0,5 % NaCl
0,1 % CaCl2
0,075 % NaHCO3
ANMERKUNG 1: CaCl2 oder NaHCO3 müssen separat in entionisiertem Wasser gelöst werden (siehe ASTM D 1193, Abschnitt IV) und dann der Lösung der anderen Materialien zugesetzt werden. Wenn alle Feststoffe gleichzeitig im „trockenen“ Zustand zugegeben werden, kann es zu einem unlöslichen Niederschlag kommen. Wenn immer noch eine kleine Menge Niederschlag auftritt und diese Lösungen in einem Sprühgerät verwendet werden, ist es notwendig, den Niederschlag zu entfernen, um ein Verstopfen der Düse zu vermeiden (dh die Lösung filtern oder absaugen). Versuchen Sie nicht, diese Niederschläge durch Zugabe von Säure aufzulösen.
HINWEIS 2: Messen und protokollieren Sie den pH-Wert der Kochsalzlösung vor dem Test und danach wöchentlich (siehe ASTM E 70-90). Versuchen Sie nicht, den pH-Wert mit Puffern jeglicher Art anzupassen.
Robuster Arbeitsraum |
Salznebelablagerung |
1~2ml / 80cm2 · h |
||
Sprühtyp |
Kontinuierlich / periodisch |
|||
Heizkörper |
Nichrome-Heizung |
|||
Salznebel gesammelt |
Nebelsammler und Nebelmesszylinder |
|||
Salznebelsammler |
Regler |
PID-Regler |
||
Material |
Glasfaserverstärkte Kunststoffe |
|||
Standardkonfiguration |
8 Rundstäbe und 7 V-förmige Rillen |
|||
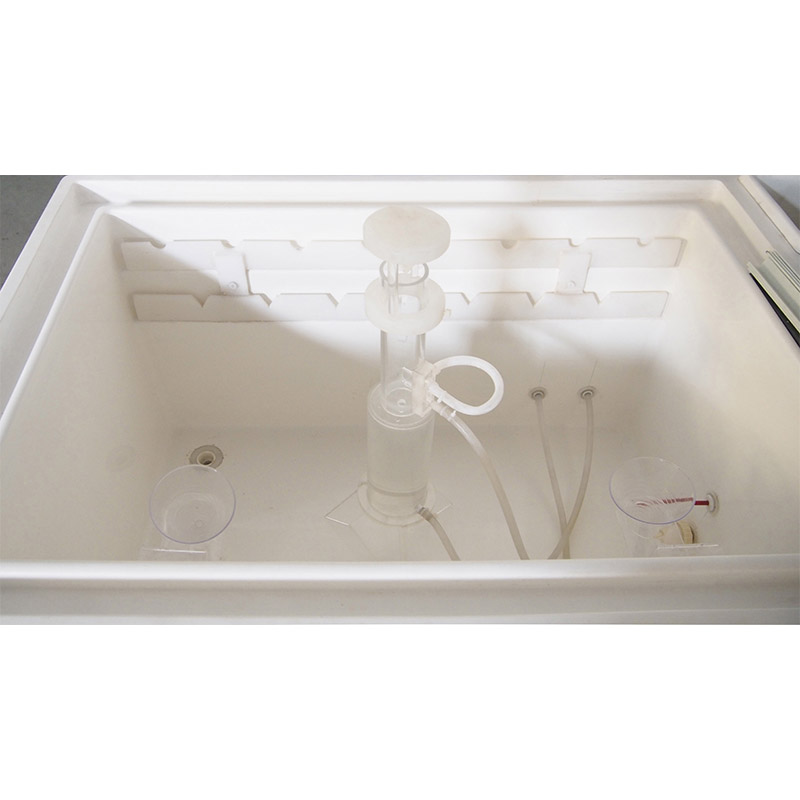
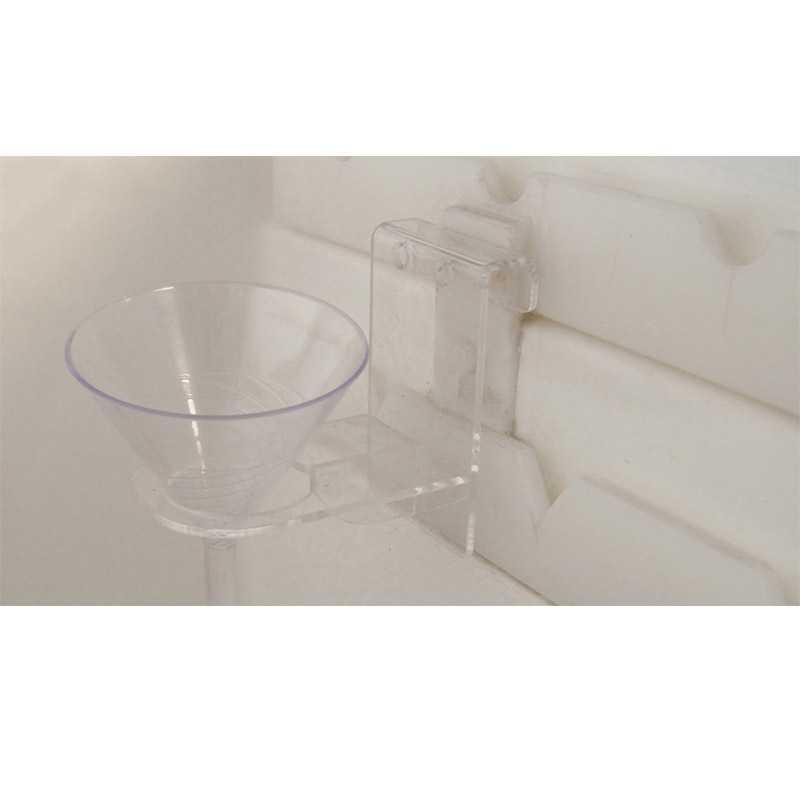
Bei jedem zweiten Prüfzyklus werden die Prüfkörper für 15 Minuten in die Kochsalzlösung eingetaucht. Andere Methoden zum Auftragen von Kochsalzlösung, wie z. B. manuelles Sprühen oder direktes Erzeugen eines dünnen Nebels in der Prüfkammer, erfüllen die Anforderungen, wurden jedoch nicht auf Korrelations-, Reproduzierbarkeits- oder Wiederholbarkeitseffekte analysiert. 15 Minuten (kontinuierlich) vollständiges Benetzen des Teils mit einem vollständig nassen Sprühgerät sollten ausreichen. Allerdings sollten hochintensive (Druck-)Sprays (Schlagversuchsproben) vermieden werden. Wenn bei der Anwendung der Kochsalzlösung anstelle des Eintauchens ein Spray oder Nebel verwendet wird, muss nachgewiesen werden, dass die Ergebnisse dem Eintauchen entsprechen oder dass es sich lediglich um ein A:B-Verhältnis handelt. Weitere Untersuchungen zum Zusammenhang zwischen Sprüh- und Soletechniken sind im Gange. Sobald diese Technologien verfügbar sind, werden die Ergebnisse zu fortschrittlicheren experimentellen Methoden führen. Es wird empfohlen, die Kochsalzlösung wöchentlich zu wechseln und die Lösung vor der Verwendung umzurühren.
Verfahren
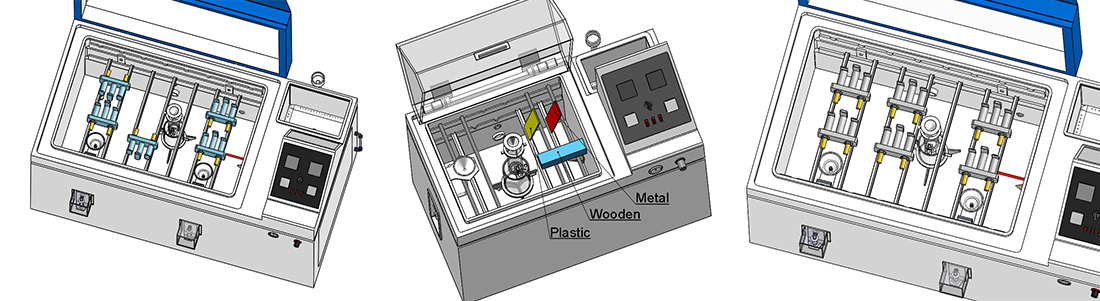
Zyklischer Test
Besteht aus 3 Grundstufen
1). Nassphase – 50 °C und 100 % Luftfeuchtigkeit für 6 Stunden
2). Phase der Kochsalzlösung – kontinuierlicher Betrieb für 15 Minuten unter Raumbedingungen
3). Trocknungsphase – 60 °C und 50 % relative Luftfeuchtigkeit für 17 Stunden und 45 Minuten
Der Testzyklus wird täglich wiederholt. Das voll Die Testkammer für Salzsprühkorrosion kann normalerweise an Wochenenden oder in einer Trockenphase aufgestellt werden (üblicherweise wird sie an Wochenenden und Feiertagen betrieben, um den Test früher abzuschließen). Diese Regel ist ein Einwand im Vergleich zu anderen Labors, die nicht über vollautomatische Einrichtungen verfügen (bei manuellen Arbeiten werden die Wochenenden normalerweise unter trockenen Bedingungen gehalten, es sei denn, es wird ein 7-Tage-Betrieb durchgeführt). Im Versuchsergebnis sind die Dauer des gesamten Versuchs und die Bedingungen am Wochenende zu erfassen. Wenn zwei oder mehr Labore ähnliche Teile testen, wird empfohlen, vor Testbeginn unveränderte/gemeinsame Wochenendtestbedingungen zu entwickeln. Zur Trocknungszeit gehört die Übergangszeit zwischen dem Auftragen der Kochsalzlösung Stufe (2) und der Trocknungsstufe (3). Ebenso gehört die Übergangszeit zwischen der Trocknungsphase (3) und der Nassphase (4) zur Nassphase. Die Übergangszeit sollte in jeder Versuchsphase aufgezeichnet werden.
Bewertung der schadensanfälligen Beschichtungskorrosion. Prüflinge werden markiert und anschließend belichtet (siehe ASTM D 1654). Die Länge des Fadens sollte mindestens 2 Zoll betragen. Die Korrosion des geritzten Körpers wird in vorgegebenen Abständen entsprechend der angegebenen Korrosionsklasse gemessen. Die Ausrichtung der Markierung auf der Probe muss angegeben und dokumentiert werden (bei typischen Plattenproben wird empfohlen, dass die Platte 15 Grad zur Senkrechten ausgerichtet ist, damit sich die Proben nicht gegenseitig verdecken und die Markierungslinie sich diagonal auf der Oberfläche der Platte kreuzt).
Dauer des Experiments
Bei der Bewertung von Beschichtungsprodukten sind nach SAE J2334 mindestens 60 Zyklen erforderlich. Um den Unterschied in der Leistung von Schwermetallbeschichtungen zu beobachten, ist eine lange Testzeit erforderlich. Unterschiedliche Testzeiten sollten auf der Grundlage anderer Faktoren wie Materialien, Einfluss von Korrosionsmechanismen oder historischer Vorgeschichte bestimmt werden.
Probenüberwachung
A. Die Kontrollkorrosionsprobe besteht aus 25,4 (breit) × 50,8 (lang) rechteckigen blanken Stahlblechen (AISI-1010). Diese Kontrollproben werden verwendet, um die durchschnittliche Korrosion von gewöhnlichem blankem Stahl zu überwachen, der in der Testumgebung hergestellt wurde.
B. Jede Kontrollprobe sollte als dauerhafte Markierung mit einer Nummer auf der Oberfläche bedruckt sein.
C. Die Kontrollkorrosionsprobe sollte gründlich gereinigt und das Methanol mit einem geeigneten handelsüblichen Entfetter gespült werden, um Verunreinigungen zu entfernen und Öl/Schmieröl aufzubewahren. Anschließend wird es milligrammgenau gewogen und zur späteren Bezugnahme aufgezeichnet.
D. Die Kontrollprobe sollte an einem Kontrollprobenhalter aus Aluminium oder nichtmetallischem Material befestigt werden, wobei die Halterungen und Dichtungen aus nicht schwarzem Kunststoff, vorzugsweise Nylon, bestehen und vom Probenhalter elektrisch isoliert sind.
E. Mindestens 5 mm Abstand zwischen der Kontrollprobe und der Oberfläche des Probenhalters. Alle Kontrollproben sollten mindestens 15 Grad von der Senkrechten entfernt sein und sich nicht berühren.
F. Der Kontrollprobenhalter sollte in der Nähe der Testprobe platziert werden, damit die Kontrollprobe der gleichen Umwelteinwirkung ausgesetzt ist.
G. Im Testprozess sollte nach Erreichen des vorgegebenen Testzyklus die Kontrollprobe zur Analyse und Überwachung der Korrosionssituation entnommen werden. Bei der Analyse einer Kontrollprobe wird eine Kontrollprobe vom Ende des Kontrollprobenhalters entnommen und zum Wiegen und Abnehmen vorbereitet. Stellen Sie sicher, dass genügend Kontrollproben für Expositionstests vorhanden sind, damit eine häufige Korrosionsüberwachung durchgeführt werden kann. Um Daten zu sammeln, können dem Test außerdem Kontrollproben ohne Exposition hinzugefügt werden, um Chargendaten zu erhalten.
H. Reinigen Sie die Kontrollprobe vor dem Wiegen mit leichtem Blassand (vorzugsweise feinem Glassand), um Korrosionsprodukte von der Oberfläche der Kontrollprobe zu entfernen. Es gibt auch eine alternative/äquivalente Reinigungsmethode, die chemische Methode, wie in ASTM G1 beschrieben. Wischen Sie die Kontrollprobe nach der Reinigung mit Methanol ab und wiegen Sie sie. Verwenden Sie dabei Gleichung 1, um den Massenverlust zu bestimmen:
Massenverlust = Ausgangsmasse – Masse nach Belichtung (Gleichung 1)
Datenberichterstattung
Exemplar vergleichen
Der Massenverlust der Kontrollprobe sollte nach jedem Satz vorgegebener Zyklen (z. B. alle 20 Zyklen) gemessen und aufgezeichnet werden. Es handelt sich hierbei um kumulative Daten. Darüber hinaus können bei Bedarf unbelichtete Proben platziert und nach dem nächsten Satz von Zyklen wieder entfernt werden, um phasengesteuerte Daten zu erhalten.
Testproben
In vorgegebenen Zeitabständen (z. B. 20 Zyklen – nur unter Spülbedingungen) wird die Korrosionsbreite bzw. Korrosionsrate des geritzten Substrats des Prüflings gemessen und aufgezeichnet. Am Ende des Tests werden zwei grundlegende Korrosionsbreiten beim Ritz aufgezeichnet (falls die beschichtete Probe bewertet werden soll), eine unter Spülbedingungen und eine nach dem Schaben und Bandtest (siehe 1989 SAE Automotive Corrosion and Protection Conference Paper P228, S. 144-5). Als Richtlinie werden die Durchschnitts-, Maximal- und Minimalwerte (Gesamtbreite) der Korrosionsbreite des Ritzsubstrats aufgezeichnet.
Definition
1. Gesamtbreite der Substratkorrosion – ein Maß für den Abstand (senkrecht zum Schnittpunkt der Ritzlinie) zwischen den unberührten Bereichen auf beiden Seiten der Ritzlinie des Farbfilms, ausgedrückt in mm. (Verlust der Haftung zwischen Beschichtung und Untergrund).
2. Durchschnittswert – der Durchschnittswert der gesamten Korrosionsbreite des Substrats, gemessen an Punkten, die im gleichen Abstand mit der gestrichelten Linie als Mittelpunkt verteilt sind.
3. Maximalwert – die Gesamtbreite der Substratkorrosion, gemessen am Punkt des größten Haftungsverlusts, abzüglich der Abmessung am Ende der geritzten Linie.
4. Minimum – die Gesamtbreite der Substratkorrosion, gemessen an der Stelle, an der der Haftungsverlust minimal ist, abzüglich der Abmessungen am Ende des Armaturenbretts.
Prüfkammer
Die Prüfkammer muss über unterstützende Materialien verfügen und die folgenden Informationen enthalten:
Eine Testkammer
B Luftfeuchtigkeit
C-Temperatur
D Benetzungsprozess
E Entfeuchtungsprozess
F Aufheizvorgang
G Kühlvorgang
H Luftzirkulationsprozess
Größe I
J-Kapazität
K-Kalibrierungsprozess
I Kalibrierungszyklus
M Übergangszeit zwischen den beiden Phasen
TIPPS
1. Häufigkeit des Salzlösungswechsels (wöchentlich oder schneller, wenn Verunreinigungen unsicher sind)
2. Methode zur Anwendung von Kochsalzlösung
3. PH-Messmethode
Wenn ein Logger verwendet wird, sollte das Zyklusdiagramm zusammen mit den Testprobendaten angegeben werden. Wenn kein Rekorder verwendet wird, sollte die schriftliche Aufzeichnung die Übergangszeit zwischen typischen stationären und stationären Bedingungen angeben.
Möchten Sie Ihren eigenen Salzsprühkorrosionstest durchführen? Kontakt LIB Industry jetzt.


