Aufrufe: 0 Autor: LIB-Team Veröffentlichungszeit: 13.08.2026 Herkunft: Website


Die Vertretbarkeit eines beschleunigten Korrosionstests hängt vollständig von der strengen Kontrolle der internen Kammervariablen ab, wobei die Nebelausbreitung die kritischste und am häufigsten untersuchte Messgröße ist. Inkonsistente oder nicht verifizierte Nebelsammelraten führen zu ungültigen Testdaten, falschen Bestehen/Nichtbestehen der Produktqualitätssicherung und sofortiger Nichteinhaltung strenger internationaler Standards wie ASTM B117 und ISO 9227. Um eine genaue Nebelabscheidung sicherzustellen, ist eine Kombination aus strengen manuellen Verifizierungsprotokollen und der Auswahl eines ordnungsgemäß entwickelten Systems erforderlich Salzsprühtestkammer für gleichmäßige Zerstäubung und zuverlässige Kondensatverfolgung. Ohne präzise Messung und Kontrolle der Fallout-Rate wird die korrosive Umgebung unvorhersehbar, sodass vergleichende Analysen oder historische Daten für die Qualitätssicherung und Materialvalidierung völlig unbrauchbar werden.
Standardisierte Grundlinien: ASTM B117 schreibt eine strikte Nebelsammelrate von 1,0 bis 2,0 ml pro Stunde pro 80 cm⊃2 vor; der horizontalen Sammelfläche.
Überprüfungshäufigkeit: Sammelraten, spezifisches Gewicht und pH-Wert müssen mindestens täglich gemessen und aufgezeichnet werden. Zur Überprüfung der Natriumchloridkonzentration werden wöchentliche Titrationen empfohlen.
Auswirkungen auf die Ausrüstung: Die interne Geometrie, das Zerstäuberdesign und die Luftstromdynamik des von Ihnen gewählten Testschranks bestimmen direkt, wie einfach und konsistent diese Sammelraten aufrechterhalten werden können.
Risikominderung: Eine unsachgemäße Platzierung von Sammeltrichtern – beispielsweise im „Schatten“ von Testproben oder in Bereichen, in denen es zu Tropfenbildung kommt – ist die Hauptursache für verzerrte Verifizierungsdaten.
Das Volumen des Salznebels, der sich auf einer Probe ablagert, steht in direktem Zusammenhang mit der während der Prüfung beobachteten beschleunigten Korrosionsrate 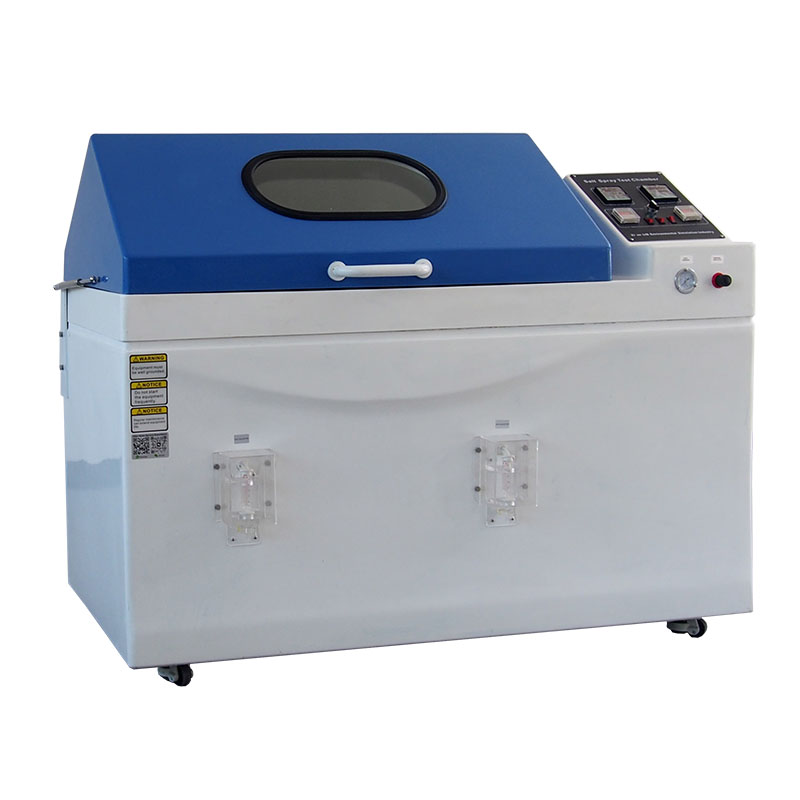 . Eine Prüfkammer muss eine hochspezifische Menge an korrosivem Nebel abgeben, um eine langfristige Umweltbelastung genau zu simulieren. Abweichungen von diesem Zielvolumen beeinträchtigen die Vergleichsbasislinie des gesamten Tests. Bei zu feuchter Umgebung können durch den kontinuierlichen Wascheffekt Korrosionsprodukte vorzeitig entfernt werden. Ist es zu trocken, bildet sich die erforderliche korrosive Elektrolytschicht nicht ausreichend aus. Beide Szenarien machen historische Daten und laborübergreifende Vergleiche völlig nutzlos.
Falsche Prüfungen stellen für Hersteller hochwertiger Materialien eine enorme Belastung dar. Industriebeschichtungen, Schiffsfarben, galvanisierte Verbindungselemente und Komponenten in Militärqualität, die nach MIL-STD-810 getestet wurden, erfordern absolute Sicherheit. Die Genehmigung einer fehlerhaften Beschichtung, weil die Kammer nicht genügend Salznebel abgegeben hat, kann zu katastrophalen Feldausfällen, teuren Rückrufen und einem beschädigten Markenruf führen. Eine strenge Überprüfung der Nebelsammelrate ist die einzige Möglichkeit, nachzuweisen, dass die Testumgebung den erforderlichen Schweregrad erfüllt.
Um den Einfluss der Sammelraten auf die Testgültigkeit weiter zu veranschaulichen, betrachten Sie die Mechanik der Elektrolytbildung auf der Probenoberfläche. Der Salznebel muss mit einer Geschwindigkeit kondensieren, die einen kontinuierlichen, dünnen Feuchtigkeitsfilm aufrechterhält. Dieser Film fungiert als leitfähiges Medium für den elektrochemischen Korrosionsprozess. Wenn die Sammelrate unter 1,0 ml/h fällt, kann der Film an bestimmten Stellen verdampfen, was die Korrosionsreaktion stoppt und zu einer künstlich verlängerten Überlebenszeit der Beschichtung führt. Umgekehrt kann eine Geschwindigkeit von mehr als 2,0 ml/h eine fließende Wasserschicht erzeugen, die genau die Chloridionen wegwäscht, die zur Aufrechterhaltung des Angriffs erforderlich sind, was wiederum die Ergebnisse in Richtung eines falschen Durchgangs verzerrt.
Internationale Prüfnormen definieren genaue volumetrische Anforderungen, um globale Konsistenz sicherzustellen. ASTM B117 schreibt eine Sammelrate von 1,0 bis 2,0 ml pro Stunde über eine Fläche von 80 cm⊃2 vor; horizontaler Bereich. Diese spezifische Metrik stellt sicher, dass der Niederschlag dicht genug ist, um eine kontinuierliche Oberflächenbenetzung aufrechtzuerhalten, ohne dass es zu übermäßigem Abfluss kommt. Um dies zu erreichen, sind eine kontinuierliche Zerstäubung, eine stabile Kammertemperatur, die typischerweise bei 35 °C (95 °F) gehalten wird, und ununterbrochene Testzyklen während des Messzeitraums erforderlich.
Die Betriebsparameter müssen während der Erfassungsphase streng kontrolliert werden. Kontinuierliche Salzsprühtests erfordern einen stabilen Zustand, wohingegen zyklische Korrosionstests intermittierende Nebelzyklen erfordern. Für die Überwachung der Sammlung in einem zyklischen Test ist es erforderlich, nur während der aktiven Nebelerzeugungsphasen zu messen und den Stundendurchschnitt ausschließlich auf der Grundlage dieser aktiven Zeit zu berechnen. Werden Trocken- oder Verweilzyklen nicht berücksichtigt, führt dies zu künstlich niedrigen Berechnungen der Sammelquote.
Die 80 cm² Standardbereich ist nicht willkürlich; Es stellt eine praktische Oberfläche dar, um eine repräsentative Probe des Nebelniederschlags zu erfassen, ohne die Luftströmungsdynamik innerhalb der Kammer zu stören. Beim Einrichten der Verifizierungsapparatur müssen die Techniker sicherstellen, dass die verwendeten Trichter zu diesem Bereich passen oder dass das gesammelte Volumen mathematisch auf diesen Standard normiert wird. Diese mathematische Normalisierung ist ein häufiger Fehlerpunkt bei Laborprüfungen, da Techniker manchmal das Rohvolumen aufzeichnen, ohne den tatsächlichen Trichterdurchmesser anzupassen.
Eine genaue Überprüfung beginnt mit der strategischen Platzierung der Sammelbehälter. Die Standards erfordern mindestens zwei saubere 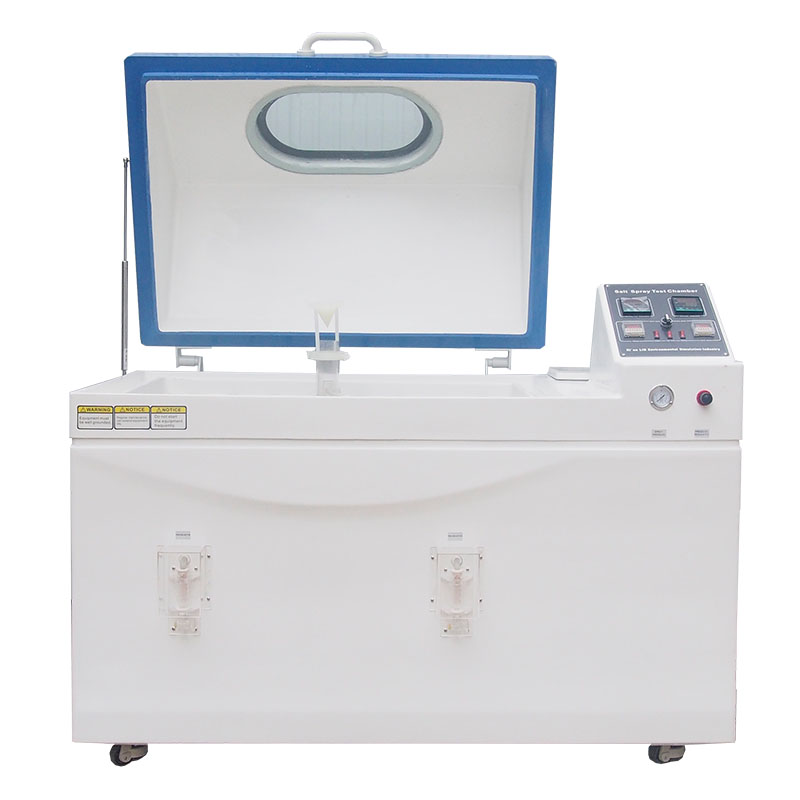 Nebelkollektoren pro Zerstäuber innerhalb der Ausrüstung für neutralen Salznebel. . Ein Kollektor muss am nächsten an der Düse platziert werden, um den stärksten anfänglichen Niederschlag aufzufangen, während der andere am weitesten von der Düse entfernt platziert wird, um eine ausreichende Verteilung an den Enden der Kammer zu gewährleisten. Diese Dual-Placement-Strategie stellt sicher, dass die gesamte Testzone gleichmäßig abgedeckt wird.
Sammler dürfen niemals dort platziert werden, wo sie Tropfen von Prüflingen, Kammerdecken oder internen Stützen sammeln können. Wenn Sie einen Trichter im „Schatten“ eines großen Teststücks platzieren, wird der Nebel blockiert, was zu einem falsch niedrigen Messwert führt. Umgekehrt führt die Positionierung eines Trichters unter einem tropfenden Probenständer zu einem falsch hohen Messwert. Die Gefäße müssen in freien, freien Bereichen auf derselben horizontalen Ebene wie die Prüflinge stehen.
Die Messung des gesammelten Kondensats erfordert einen definierten Zeitraum, um einen zuverlässigen Mittelwert zu ermitteln. Ein mindestens 16-stündiger Dauerbetrieb wird dringend empfohlen, um geringfügige Zerstäubungsschwankungen auszugleichen. Nach Ablauf der Sammelperiode misst der Techniker das Gesamtvolumen im Messzylinder und dividiert es durch die Gesamtstunden, um den Stundensatz zu ermitteln.
Überprüfen Sie den Trichterdurchmesser mit einem kalibrierten Messschieber.
Berechnen Sie die Sammelfläche mithilfe der Formel für die Fläche eines Kreises (πr⊃2;).
Notieren Sie die Gesamtmenge des im Laufe des 16-Stunden-Zeitraums gesammelten Kondensats.
Teilen Sie das Gesamtvolumen durch die Anzahl der Stunden, um den rohen Stundensatz zu ermitteln.
Normalisieren Sie die Rohrate auf 80 cm² Standard durch Multiplikation der Rohrate mit 80 und Division durch die tatsächliche Trichterfläche.
Physikalische Berechnungsformeln sind erforderlich, wenn Ihre Trichter nicht genau den 80 cm⊃2 entsprechen; Standard. Messen Sie den Trichterdurchmesser, um seine Fläche zu berechnen. Ein Standardtrichter mit 100 mm (10 cm) Durchmesser ergibt eine horizontale Sammelfläche von etwa 78,5 cm². Um das Sammelvolumen mathematisch auf den Standardwert von 80 cm⊃2 zu normieren; Um Ihren Bedarf zu ermitteln, multiplizieren Sie das gesammelte Stundenvolumen mit 80 und dividieren Sie es dann durch die tatsächliche Fläche Ihres Trichters. Dies gewährleistet die strikte mathematische Einhaltung von ASTM B117.
Die Lautstärke allein ist keine Garantie für die Einhaltung; Auch die chemische Zusammensetzung des gesammelten Nebels muss überprüft werden. Techniker müssen die gesammelte Lösung bei der Standardbetriebstemperatur von 35 °C (95 °F) testen. Bei dieser Temperatur muss das spezifische Gewicht zwischen 1,025 und 1,040 liegen. Wenn die Temperatur der gesammelten Lösung vor der Messung sinkt, wird der Messwert für das spezifische Gewicht höher ausfallen, sodass Temperaturkorrekturtabellen erforderlich sind.
Ebenso wichtig ist die Überprüfung des pH-Wertes. Für neutralen Salznebel muss der pH-Wert zwischen 6,5 und 7,2 bleiben. Die Messung erfolgt mit elektrometrischen Messgeräten oder präzise kalibriertem Farbmesspapier. Der pH-Wert der gesammelten Lösung unterscheidet sich aufgrund des Kohlendioxidverlusts während der Zerstäubung oder durch Wechselwirkungen mit der Kammerumgebung häufig geringfügig von der Reservoirlösung. Es müssen Anpassungen an der Reservoirlösung vorgenommen werden, um sicherzustellen, dass der gesammelte Nebel innerhalb des angegebenen neutralen Bereichs bleibt.
Das spezifische Gewicht ermöglicht eine schnelle tägliche Kontrolle, es werden jedoch wöchentliche chemische Titrationen empfohlen, um die genaue Natriumchloridkonzentration zu überprüfen. Bei diesem Verfahren wird typischerweise die gesammelte Nebellösung mit Silbernitrat titriert, um zu bestätigen, dass sie die erforderliche NaCl-Konzentration von 5 % (± 1 %) beibehält. Die Titration ermöglicht eine definitive chemische Analyse des Salzgehalts.
Es reicht nicht aus, sich bei der langfristigen Konformitätsüberprüfung ausschließlich auf das spezifische Gewicht zu verlassen. Temperaturschwankungen, Verdunstung und geringfügige Verunreinigungen können tatsächliche Änderungen der Natriumchloridkonzentration verschleiern. Eine Lösung kann ein akzeptables spezifisches Gewicht aufweisen, obwohl sie tatsächlich eine geringere Salzkonzentration und höhere Anteile anderer gelöster Feststoffe enthält. Wöchentliche Titrationen beseitigen diese Unklarheit.
Das Herz eines jeden Der ASTM-Korrosionstestschrank ist sein Zerstäubungssystem. Präzisionsgefertigte Düsen aus Acryl oder Polycarbonat sind älteren Metallkonstruktionen deutlich überlegen. Diese fortschrittlichen Materialien verhindern die Bildung von Salzkristallen an der Öffnung, die die Hauptursache für eine unregelmäßige Nebelverteilung ist. Eine saubere, freie Düse sorgt für eine gleichmäßige Nebelfahne und führt zu äußerst stabilen Sammelraten über mehrwöchige Tests hinweg, ohne dass eine ständige manuelle Beseitigung von Verstopfungen erforderlich ist.
Auch das Design des Dispersionsturms spielt eine entscheidende Rolle für die Gleichmäßigkeit des Fallouts. Der Turm muss den zerstäubten Nebel nach oben richten, sodass die schwereren Tröpfchen in den Behälter zurückfallen können, während der feine, schwimmende Nebel den Arbeitsraum der Kammer füllt. Wenn der Turm nicht ordnungsgemäß abgeschirmt ist, schießt der Nebel seitlich, was zu hohen Sammelraten in der Nähe der Düse und trockenen Zonen an den Kammerrändern führt.
Bei der herkömmlichen manuellen Entnahme werden Messzylinder verwendet, die direkt im Arbeitsbereich platziert werden. Um diese zu überprüfen, muss die Kammer geöffnet werden, wodurch die Temperatur- und Feuchtigkeitsumgebung sofort gestört wird, der Test unterbrochen wird und möglicherweise die Korrosionsrate verändert wird. Moderne Kammern verfügen über automatisierte, von außen sichtbare Sammelüberwachungssysteme. Trichter in der Kammer leiten das Kondensat zu externen Messzylindern oder digitalen Sensoren.
| Feature | Manuelle Sammlung | Automatisierte externe Sammlung |
|---|---|---|
| Teststörung | Hoch (erfordert das Öffnen der Kammer) | Keine (extern überwacht) |
| Arbeitsintensität | Hoch (tägliche manuelle Kontrollen) | Niedrig (schnelle visuelle oder digitale Prüfung) |
| Datengenauigkeit | Anfällig für menschliches Versagen und thermische Störungen | Hochstabile, kontinuierliche Überwachung |
| Wartung | Erfordert eine häufige Reinigung der inneren Zylinder | Externe Komponenten sind leichter zugänglich |
Der Kompromiss zwischen diesen Systemen ist klar. Manuelle Systeme sind kostengünstig, erfordern jedoch Testunterbrechungen und höhere Arbeitskosten für die täglichen Kontrollen. Automatisierte Systeme erhöhen die Vorabkosten für die Ausrüstung, reduzieren jedoch den Arbeitsaufwand erheblich. Noch wichtiger ist, dass die externe Überwachung die interne Umgebung schützt und sicherstellt, dass die Temperatur von 35 °C und der kontinuierliche Nebel während der Überprüfung völlig ununterbrochen bleiben.
Die interne Geometrie spielt eine große Rolle bei der Aufrechterhaltung genauer Sammelraten. Spitz- oder V-förmige Kammerdeckel sind zwingende Gestaltungsmerkmale. Sie sorgen dafür, dass das Kondenswasser an den Innenwänden herunterläuft, anstatt auf die Prüflinge oder in die Auffangtrichter zu tropfen. Ein einziger Kondensattropfen von einer flachen Decke in einen Auffangtrichter macht eine 24-Stunden-Verifizierungsmetrik sofort zunichte.
Interne Ablenkelemente und aerodynamisches Design sind ebenfalls von entscheidender Bedeutung, um tote Zonen zu verhindern, in denen sich Nebel nicht festsetzen kann, oder Zonen mit starkem Niederschlag, in denen er sich übermäßig ansammelt. Richtig konstruierte Leitbleche leiten die zerstäubte Wolke nach oben und außen, sodass sie gleichmäßig über den gesamten Arbeitsbereich fällt. Dadurch wird sichergestellt, dass die Anzeige eines Trichters in der Nähe der Düse ähnlich ist wie die Anzeige eines Trichters am anderen Ende des Schranks.
Die Nebelsammelraten reagieren sehr empfindlich auf Temperaturschwankungen. Kammerheizungskonfigurationen, wie z. B. Wassermantelheizung oder Trockenwandheizung, bestimmen die thermische Gleichmäßigkeit. Wassermäntel sorgen für eine äußerst stabile, gleichmäßige Wärmeverteilung und minimieren so Kältestellen. Trockenwandheizungen müssen sorgfältig kalibriert werden, um lokale heiße Stellen in der Nähe der Heizelemente zu vermeiden.
Temperaturschwankungen wirken sich direkt auf die Kondensationsrate aus. Wenn ein Teil der Kammer zu kühl ist, kondensiert der Nebel in diesem Bereich schneller, wodurch die Sammelrate künstlich erhöht wird. Wenn ein Bereich zu heiß ist, nimmt die Verdunstung zu, wodurch die Sammelrate unter den Mindestwert von 1,0 ml/h sinkt. Für eine stabile Nebelabscheidung ist eine robuste thermische Kontrolle unerlässlich.
| LIB Beliebte Umweltkammer für Fleisch und Farben | |||
 |
 |
|
 |
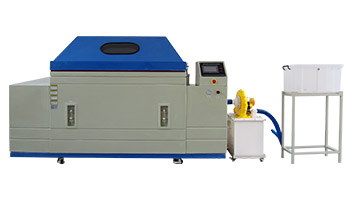
Zyklische Salzsprühkorrosionskammer Realistische Nass-Trocken-Korrosionssimulation, beschleunigte Korrosionsprüfung für langfristige Haltbarkeit |
ASTM B117 Nebelkorrosions-Salzsprühtestschrank Zuverlässige Prüfung der Salznebelbelastung, genaue Bewertung der Korrosionsbeständigkeit |
Salznebel- und Schwefeldioxid-Klimakammer Simulieren Sie sauren Regen und Industrieverschmutzung, fortschrittliche SO₂-Korrosionstestlösung |
Begehbare Salzsprüh-Korrosionskammer Großer Korrosionsprüfraum, ideal für übergroße Komponenten und Baugruppen |
 |
 |
 |
 |
ASTM G155 G151 Xenon -Testgerät für beschleunigte Bewitterung Vollspektrum-Sonnenlichtsimulation, beschleunigte Außenbewitterungsanalyse |
UVA 340 Leuchtstofflampen-Lichtechtheitsprüfgerät Präzise Prüfung der UV-Alterungsleistung, zuverlässige Überprüfung der Materialhaltbarkeit |
Temperatur-Feuchtigkeits-Testkammer Stabile Klimatisierung, genaue Temperatur- und Feuchtigkeitskontrolle |
Kompakte Mini-Temperaturstabilitäts-Klimaprüfkammer Platzsparende Laborlösung, hochpräzise Klimasimulation in kompakter Bauweise |
Messwerte unter 1,0 ml/h sind eine häufige Herausforderung. Die häufigsten Übeltäter sind teilweise Verstopfungen der Düsen, die durch kristallisiertes Salz oder Ablagerungen verursacht werden. Ein unzureichender Druckluftdruck führt auch dazu, dass nicht genügend Lösung aus dem Behälter angesaugt wird. Darüber hinaus können Temperaturabfälle durch defekte Heizelemente die Gesamtfeuchtigkeit verringern, während ein erschöpfter Salzlösungsbehälter die Nebelproduktion offensichtlich völlig zum Erliegen bringt.
Zur Schadensbegrenzung sind strenge Wartungsroutinen erforderlich. Techniker sollten regelmäßige Düseninspektionen und -reinigungen durchführen. Inline-Luftfilter müssen überprüft und von Feuchtigkeit oder Öl befreit werden, da diese die Zerstäubung stören können. Durch die Implementierung automatisierter Reservoirfüllstandsalarme wird verhindert, dass das System während unüberwachter Nacht- oder Wochenendschichten leer läuft.
Messwerte über 2,0 ml/h weisen auf eine übersättigte Umgebung hin. Dies wird typischerweise dadurch verursacht, dass die Zerstäubungsluft unter Überdruck steht und zu viel Lösung durch die Düse drückt. Auch überhitzte Kammerzonen können zu schneller, örtlicher Kondensation führen. Ein weiteres häufiges Problem ist das direkte Auftreffen der Nebelwolke in den Sammeltrichter aufgrund einer falschen Positionierung der Ablenkplatte.
Die Korrektur hoher Raten erfordert präzise Kalibrierungsanpassungen. Senken Sie den Luftdruck am Regler leicht und beobachten Sie die Ergebnisse in den nächsten Stunden. Positionieren Sie den Verteilturm oder die internen Leitbleche neu, um sicherzustellen, dass die Nebelwolke nach oben gerichtet ist und nicht seitlich in Richtung der Auffangbehälter schießt.
Die Integrität des Verifizierungsprozesses erfordert einwandfreie Sammelausrüstung. Es besteht ein hohes Risiko einer Kreuzkontamination, wenn Sammeltrichter und Zylinder zwischen den Testzyklen nicht gründlich gereinigt werden. Restsalzansammlungen oder Korrosionsnebenprodukte aus früheren Tests verändern den pH-Wert und die spezifischen Gewichtswerte des neu gesammelten Nebels.
Darüber hinaus schreiben Standardprotokolle ein absolutes Verbot der Wiederverwendung der gesammelten Salznebellösung vor. Sobald der Nebel kondensiert und gesammelt wurde, hat er mit der Kammerumgebung und möglicherweise den Testproben interagiert. Das erneute Einbringen dieser Lösung in das Reservoir führt zur Verunreinigung des gesamten Tests und zur Ungültigkeit aller nachfolgenden Daten.
Die Überprüfung der Nebelsammelrate ist der grundlegende Beweis dafür, dass eine Salzsprühtestkammer innerhalb der strengen Toleranzen arbeitet, die für eine vertretbare Korrosionsanalyse erforderlich sind. Ohne genaue Erfassungsdaten ist jedes „Bestehen“- oder „Nichtbestehen“-Ergebnis wissenschaftlich bedeutungslos und sehr anfällig für Prüfungsfehler. Die Einhaltung dieser Parameter erfordert sorgfältige manuelle Kontrollen und zuverlässige Ausrüstung.
Überprüfen Sie Ihre aktuellen Verifizierungsprotokolle anhand der ASTM B117-Anforderungen, um eine mathematische Normalisierung der Sammelbereiche sicherzustellen.
Bewerten Sie die Konsistenz Ihrer historischen Erfassungsdaten, um wiederkehrende Totzonen oder Druckprobleme innerhalb des Arbeitsbereichs zu identifizieren.
Beraten Sie sich mit den Geräteherstellern über ein Upgrade auf Systeme mit externer oder automatischer Erfassungsratenüberwachung, um die Testintegrität zu schützen.
Führen Sie einen strikten wöchentlichen Titrationsplan ein, um die Natriumchloridkonzentration über die grundlegenden Überprüfungen des spezifischen Gewichts hinaus zu überprüfen.
A: ASTM B117 erfordert eine Nebelsammelrate von 1,0 bis 2,0 ml pro Stunde und 80 cm² der horizontalen Sammelfläche. Dadurch wird eine gleichmäßige, kontinuierliche Benetzung der Prüfkörper ohne übermäßiges Ablaufen gewährleistet.
A: Die Sammelraten sowie das spezifische Gewicht und der pH-Wert der gesammelten Lösung müssen während kontinuierlicher Tests mindestens täglich gemessen und aufgezeichnet werden, um eine kontinuierliche Einhaltung sicherzustellen.
A: Zerstäubung und Verdunstung in der beheizten Kammer können die Konzentration der Salzlösung verändern. Durch die Messung des gesammelten Nebels wird sichergestellt, dass der tatsächliche Nebel, der sich auf den Proben absetzt, die erforderliche Konzentration von 5 % erreicht.
A: Nein. Aufgefangene Salznebellösung darf niemals wiederverwendet werden. Es war der Kammerumgebung ausgesetzt und möglicherweise durch Korrosionsnebenprodukte kontaminiert, was zukünftige Tests ungültig machen würde.
A: Eine ungleichmäßige Verteilung wird typischerweise durch verstopfte Zerstäuberdüsen, falsche Positionierung der Prallbleche, schlechte Kammergeometrie oder die Platzierung großer Testproben verursacht, die die Nebelfahne blockieren und trockene Schatten erzeugen.
A: Die Temperatur wirkt sich direkt auf die Kondensation und Verdunstung aus. Kalte Stellen verursachen eine schnelle Kondensation, wodurch die Sammelraten künstlich erhöht werden, während heiße Stellen die Verdunstung erhöhen und die Sammelrate unter die Standardanforderungen sinken lassen.
Benötigen Sie eine Salzsprühkammer, die für eine stabile Nebelverteilung, eine genaue Überprüfung der Sammelrate und wiederholbare Korrosionstests ausgelegt ist? LIB Industry bietet Salzsprüh- und zyklische Korrosionstestkammern für ASTM B117, ISO 9227 und andere internationale Korrosionstestanforderungen. Kontakt LIB Industry bietet maßgeschneiderte Salzsprühtestlösungen, Geräteauswahl und technischen Support.