Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-26 Origen: Sitio


Las pruebas de polvo desempeñan un papel fundamental en la verificación de la confiabilidad del producto a largo plazo. Los fabricantes de los sectores de la electrónica, la automoción y la defensa dependen en gran medida de estas evaluaciones. Garantizan que los componentes internos sensibles puedan sobrevivir y funcionar en entornos hostiles del mundo real. Sin pruebas rigurosas, las partículas microscópicas comprometen fácilmente los sistemas mecánicos y provocan cortocircuitos en las delicadas placas de circuito.
El uso de equipos de prueba que no cumplen con las normas o son inexactos introduce graves riesgos financieros y de reputación. Las empresas se enfrentan con frecuencia a reclamaciones de garantía inesperadas, retiradas generalizadas de productos y fallos absolutos de cumplimiento durante las auditorías externas. Estos costosos pasos en falso erosionan la confianza del consumidor y pueden devastar los resultados de un fabricante.
Pasar de los requisitos de pruebas teóricas a la adquisición de equipos prácticos requiere una comprensión profunda de las regulaciones de la industria. Este artículo aclara cómo los estándares globales específicos dictan el hardware, el software y las especificaciones operativas exactas de su equipo. Aprenderá cómo hacer coincidir sus objetivos de cumplimiento con las capacidades correctas al seleccionar LIB confiable. Cámara de prueba de polvo.
1. Hardware estándar específico: las decisiones de compra deben alinearse con estándares específicos (por ejemplo, IEC 60529, MIL-STD-810); Es posible que un Cámara de prueba de polvo IP dispositivo diseñado para electrónica de consumo no cumpla con los requisitos de alta velocidad de las pruebas militares con arena.
2. Especificaciones críticas: Los diferenciadores clave en las cámaras incluyen capacidades de presión negativa (vital para IP6X), métodos de agitación de polvo (sedimentación versus soplado) y control preciso del flujo de aire.
3. Verificación del cumplimiento: las cámaras confiables requieren un registro de datos transparente y exportable para demostrar el cumplimiento de los parámetros de temperatura, humedad y duración específicos del estándar durante las auditorías.
Depender de cámaras de prueba genéricas o no calibradas a menudo conduce a 'pasos falsos' peligrosos. Un pase falso ocurre cuando el equipo no logra suspender las partículas de manera uniforme. Esto crea zonas muertas donde la muestra de prueba experimenta aire artificialmente limpio. Los ingenieros pueden aprobar un diseño, creyendo que resiste perfectamente el ingreso. Más tarde, estos productos fallan rápidamente en entornos polvorientos reales. El cumplimiento adecuado de las normas elimina estas zonas muertas. Garantiza una exposición constante a las partículas en todas las superficies del producto.
El estricto cumplimiento de los estándares internacionales de protección de ingreso (PI) desbloquea el acceso a mercados globales altamente regulados. Las cadenas de suministro automotrices de primer nivel y los contratos del Departamento de Defensa (DoD) exigen pruebas irrefutables de cumplimiento. No se puede ingresar a estos sectores lucrativos utilizando datos proxy o métodos de simulación deficientes. Un proceso de prueba certificado proporciona la evidencia documental requerida por los compradores internacionales. Demuestra debida diligencia y competencia en ingeniería. Este cumplimiento se traduce directamente en una ventaja competitiva en el mercado.
Debe definir el éxito de las adquisiciones más allá de la mera adquisición de equipos. El verdadero éxito depende de la ejecución de pruebas verificables, repetibles y listas para auditorías. Comprar una cámara significa adquirir una capacidad, no sólo una caja de acero. El equipo debe ejecutar perfiles de prueba complejos sin problemas en todo momento. Los auditores examinarán sus registros de datos. Por lo tanto, sus criterios de éxito deben priorizar la integridad de los datos, la precisión del sensor y la estricta alineación con los protocolos de prueba internacionales relevantes.
Para comprender completamente los requisitos de los equipos, debemos examinar los estándares globales específicos que dictan estas pruebas. Diferentes industrias utilizan filosofías de prueba muy diferentes. Hemos resumido las principales diferencias en el cuadro a continuación.
| Estándar | Objetivo Industria | Prueba Medio | Método de agitación | Requisitos especiales |
|---|---|---|---|---|
| CEI 60529 | Electrónica de Consumo | polvo de talco | Circulando/asentándose | Presión negativa para IP6X |
| ISO 20653 | Automotor | Arena de Arizona, Cemento | Circulación de alta turbulencia | Gran resistencia a la abrasión |
| MIL-STD-810 | Defensa y aeroespacial | harina de sílice, arena | Soplado a alta velocidad | Integración de temperaturas extremas |
La norma IEC 60529 se centra principalmente en la protección contra objetos sólidos extraños. Dicta en gran medida el diseño de la  electrónica comercial. Este marco describe los requisitos para equipos de prueba especializados que utilizan talco circulante. El talco proporciona un perfil de partículas muy fino y uniforme. El estándar diferencia claramente entre las clasificaciones 'protegidas contra el polvo' (IP5X) y 'herméticas al polvo' (IP6X).
Para IP5X, un producto debe funcionar incluso si algo de polvo penetra en la carcasa. Sin embargo, IP6X exige un sellado absoluto. Para verificar IP6X, el estándar requiere condiciones específicas de vacío y presión negativa. Debe extraer aire físicamente a través del dispositivo bajo prueba para simular los efectos respiratorios causados por el ciclo térmico. Esto exige sofisticados mecanismos de bombeo internos.
ISO 20653 amplía significativamente las metodologías IEC. Se aplica específicamente a los vehículos de carretera y las cadenas de suministro de automóviles. Los vehículos operan en entornos mucho más hostiles que los dispositivos electrónicos de interior. Por lo tanto, esta norma introduce diferentes medios de polvo. Con frecuencia realizará pruebas utilizando arena del desierto de Arizona o mezclas específicas de cemento Portland. Estos materiales simulan las condiciones de la carretera del mundo real.
El uso de estos medios requiere sistemas de agitación de cámara especializados. El cemento Portland y la arena de Arizona poseen densidades mucho más altas que el talco. También presentan graves riesgos de abrasión. El equipo debe contar con componentes internos robustos capaces de manejar partículas más densas y altamente abrasivas sin sufrir fallas mecánicas prematuras.
Los contratistas de defensa siguen MIL-STD-810. El método 510 separa específicamente las pruebas en dos categorías distintas. La primera  categoría se centra en la arena, que incluye partículas que van desde menos de 150 hasta 850 micrómetros. La segunda categoría se centra en el polvo, que utiliza partículas de menos de 149 micrómetros. Esta estricta segregación garantiza una simulación precisa del campo de batalla.
Esta norma requiere cámaras altamente especializadas capaces de generar 'polvo y arena' a alta velocidad. Va mucho más allá de las simples simulaciones de 'polvo asentado'. Además, las pruebas MIL-STD combinan estas altas velocidades del aire con variaciones extremas de temperatura. El equipo debe chorrear arena abrasiva a altas velocidades manteniendo perfiles térmicos precisos.
Cámara de prueba de arena y polvo |
Modelo | DI-800 | DI-1000 | DI-1500 | DI-2000 |
| Dimensión interna (mm) | 800*1000*1000 | 1000*1000*1000 | 1000*1500*1000 | 1000*2000*1000 | |
| Dimensión total (mm) | 1040*1450*1960 | 1330*1450*1960 | 1330*1950*1990 | 1330*2450*1990 | |
| Volumen útil (L) | 800 | 1000 | 1500 | 2000 | |
| Rango de temperatura | Ambiente ~ +50 ℃ | ||||
| Rango de humedad | < 30% HR | ||||
| Diámetro normal del alambre | 50um | ||||
| Ancho nominal de un espacio entre cables | 75um | ||||
| tiempo de pelea | 0 ~ 99H59M | ||||
| tiempo de soplado | 0 ~ 99H59M | ||||
| Toma de corriente para muestras | Toma a prueba de polvo 16A | ||||
| Sistema de vacío | Equipado con manómetro, filtro de aire, regulador de presión, tubo de conexión. | ||||
| Controlador | Controlador de pantalla táctil LCD a color programable, conexión Ethernet | ||||
| Cerradura de puerta | cerradura electromagnética | ||||
| Dispositivo de seguridad | Protección contra sobrecalentamiento; Protección contra sobrecorriente; | ||||
| Protección contra fugas a tierra; Protección de secuencia de fases | |||||
| Materiales exteriores | Placa de acero A3 con revestimiento protector. | ||||
| Materiales interiores | Acero inoxidable SUS304 | ||||
| Ventana de observación | Iluminación interior, sellado de caucho de silicona termoestabilidad de doble capa. | ||||
| Configuración estándar | Estante para muestras, limpiador de polvo, talco (5 kg) | ||||
Mecanismos de circulación y agitación del polvo
Diferentes normas requieren métodos de suspensión de partículas completamente diferentes. Debe evaluar cuidadosamente  los sistemas de aire comprimido frente a los sopladores mecánicos. Las normas IEC normalmente requieren un entorno estable y circulante. Los sopladores mecánicos especializados o los embudos vibratorios generalmente logran esto creando un ambiente de 'sedimentación' controlado. La gravedad juega un papel importante cuando las partículas caen sobre la muestra de prueba.
Por el contrario, los estándares militares requieren fuerzas 'soplantes' violentas y direccionales. Estas aplicaciones exigen sopladores potentes con accionamiento de frecuencia variable. Fuerzan las partículas a través de deflectores específicos a velocidades de viento específicas. Su elección entre mecanismos de asentamiento o soplado impacta directamente la arquitectura central del equipo.
Si tiene la intención de probar el cumplimiento de IP6X, su cámara requiere un sistema de vacío interno de alta capacidad. No se puede simplemente colocar un objeto en un ambiente polvoriento y esperar lo mejor. Debe valorar la integración de bombas de vacío internas. El sistema necesita caudalímetros de alta precisión y manómetros digitales.
Estos componentes simulan las diferencias de presión necesarias. Al aplicar un vacío máximo de 2 kPa en el dispositivo bajo  prueba, se exponen todas las vulnerabilidades microscópicas del sello. El sistema debe controlar y regular automáticamente esta tasa de extracción durante varias horas. Sin esta capacidad integrada, la verdadera certificación IP6X sigue siendo imposible.
Las implicaciones del diseño de la cámara varían enormemente según el medio de prueba. Las pruebas IEC utilizan principalmente polvos de talco no conductores. El talco presenta pocos problemas de desgaste pero obstruye fácilmente los filtros estándar. Requiere mecanismos agitadores dedicados para evitar el apelmazamiento en la tolva inferior.
Por otro lado, la sílice altamente abrasiva y la arena de cuarzo utilizadas en las pruebas MIL-STD degradan rápidamente los interiores de acero inoxidable estándar. Las cámaras construidas para medios abrasivos requieren recubrimientos internos especializados. Los ventiladores y los impulsores necesitan aleaciones endurecidas. Además, los requisitos de escape y filtración aumentan significativamente. Debe capturar el polvo abrasivo pesado antes de que dañe la maquinaria interna o se escape a su laboratorio.
La humedad representa el mayor enemigo de las pruebas constantes de partículas. Si aumenta la humedad, el polvo se acumula. La formación de grumos altera la distribución del tamaño de las partículas e invalida la prueba. Por lo tanto, las cámaras deben manejar perfectamente los controles integrados de temperatura y humedad.
Para cumplir con condiciones previas estándar específicas, el ambiente interno generalmente requiere una deshumidificación activa. Debes mantener la humedad relativa muy por debajo del 25 % para la mayoría de los polvos finos. La cámara utiliza calentadores robustos y sistemas de gestión ambiental. Estabilizan el clima interno antes de que comience cualquier agitación. Esto evita que se forme condensación en la muestra de prueba y arruine la integridad del procedimiento.
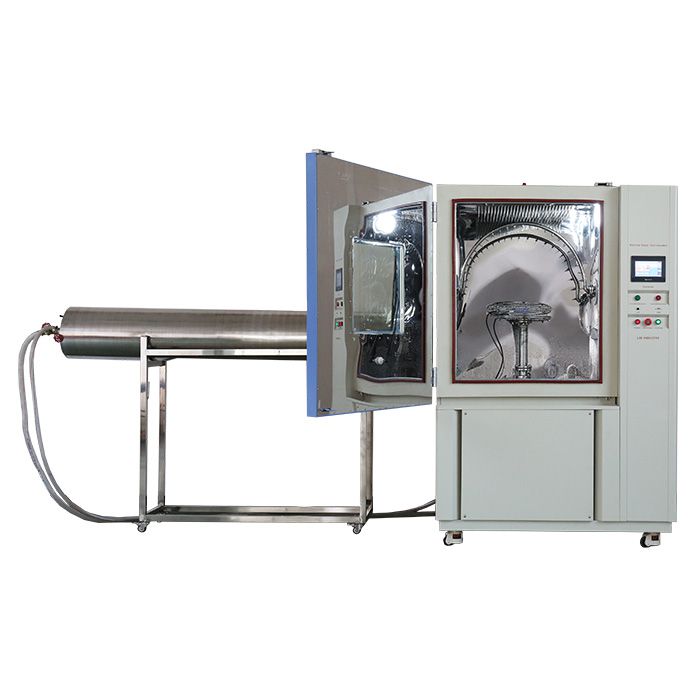
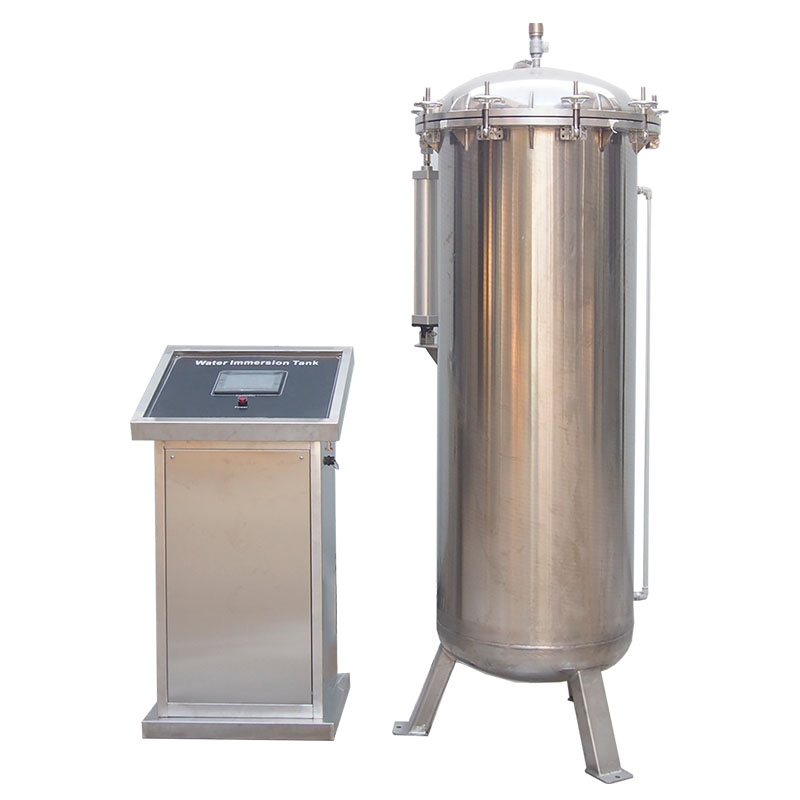
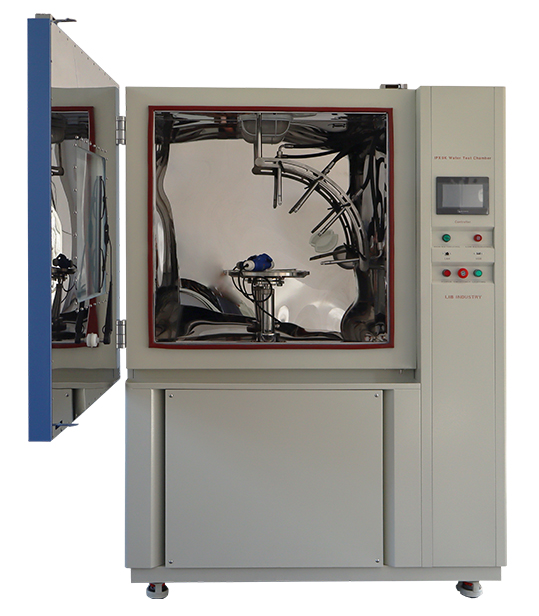
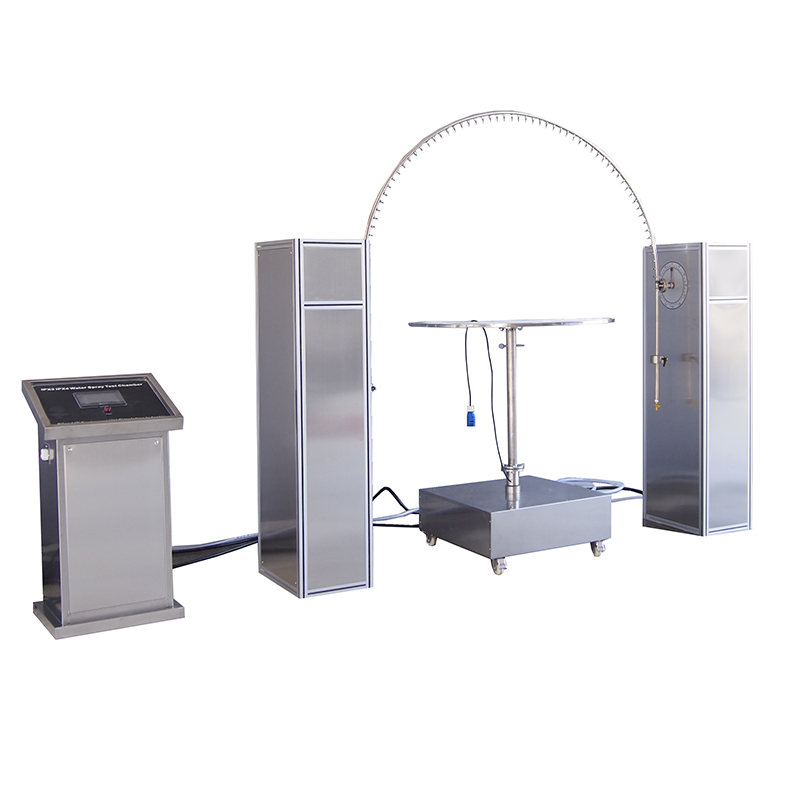
| Equipo de prueba de agua y polvo popular LIB | |||
|
 |
 |
 |
Cámara combinada (IPX1 X2 X3 X4 X5 X6) Pruebas de IP multinivel, diseño que ahorra espacio |
Equipo de prueba de inmersión en agua IPX7 IPX8 Simulación de aguas profundas, inmersión de larga duración |
Cámara de prueba de pulverización de agua a alta presión IPX9K Chorros de agua caliente a 88°C, prueba de pulverización a alta presión |
Conjunto completo de equipos de prueba IP, sin tipo de carcasa Carga de muestras sencilla y flexible |
 |
 |
 |
|
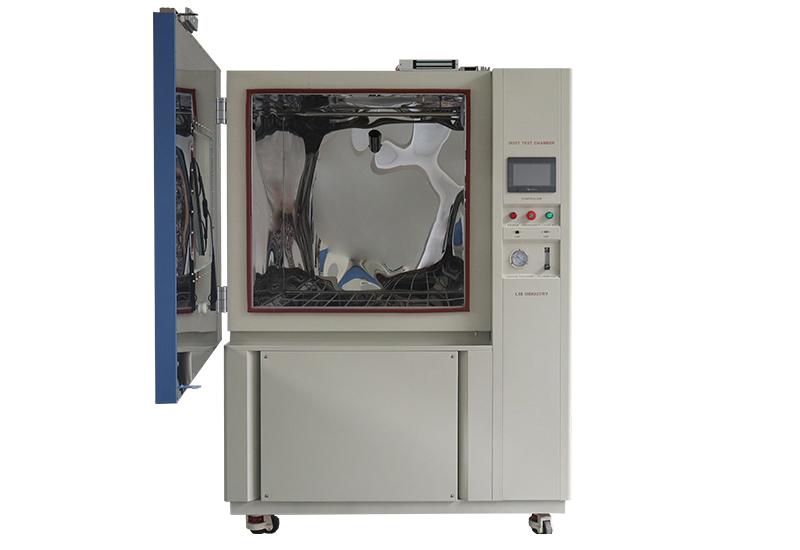
Cámara de prueba de arena y polvo IP5X/6X Circulación controlada de polvo, cumplimiento de IEC 60529 |
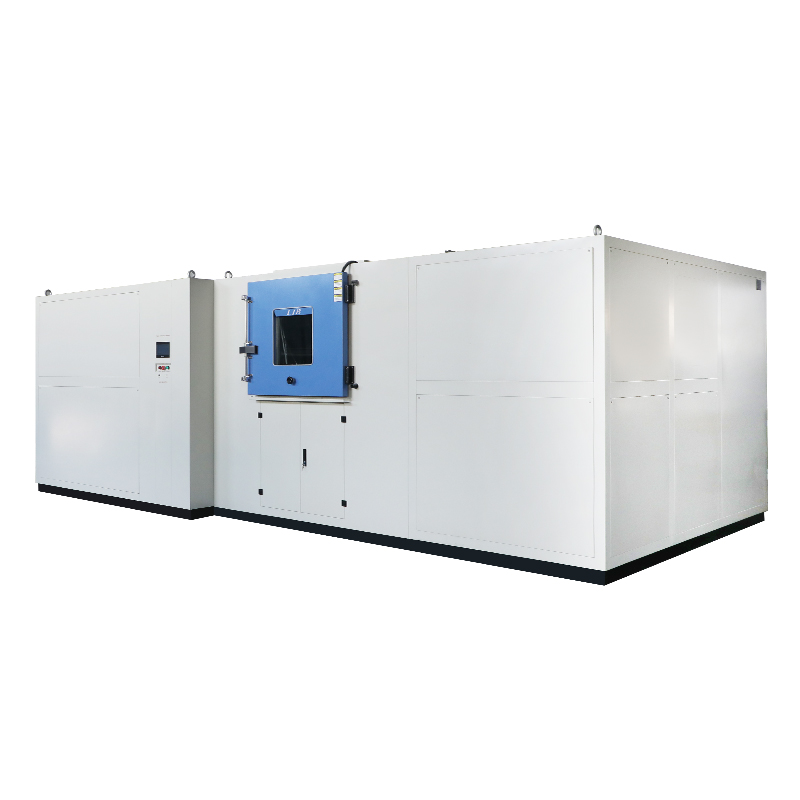
Cámara de prueba de arena y polvo MIL-STD-810 Simulación de polvo duro, pruebas de defensa y aeroespaciales |
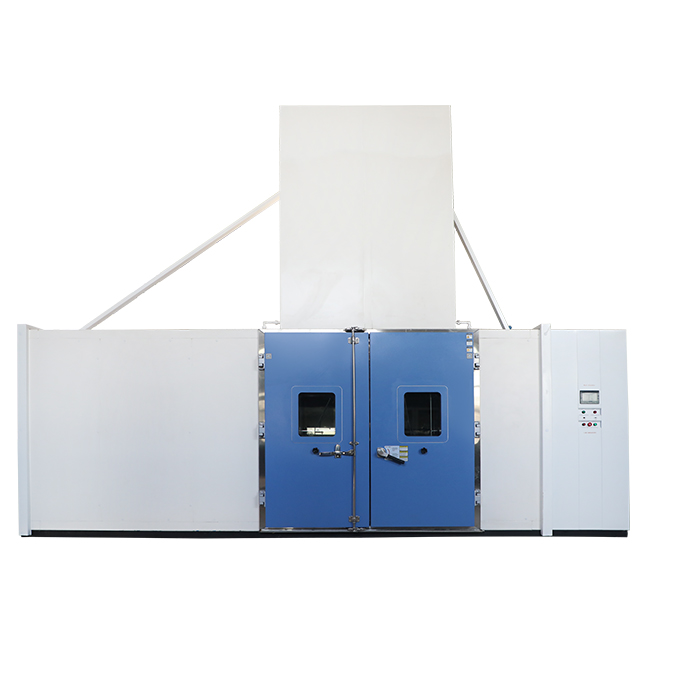
Cámara de prueba de lluvia MIL-STD-810 Simulación de aguas duras, pruebas de defensa y aeroespaciales. |
|
El cumplimiento moderno depende enteramente de los datos. Al abastecerse Cámaras de prueba de polvo , se debe evaluar profundamente el Controlador Lógico Programable (PLC) y la Interfaz Hombre-Máquina (HMI). Busque funciones de registro de datos automatizadas y no manipulables. Los auditores esperan ver registros sin editar y sin modificaciones que demuestren que usted mantuvo los parámetros exactos durante todo el ciclo de prueba.
Los mejores sistemas ofrecen capacidades de monitoreo remoto. Los ingenieros pueden realizar un seguimiento de las caídas de presión o los cambios de temperatura desde sus escritorios. La interfaz debe permitir una fácil exportación de datos a través de conexiones USB o de red. Esto simplifica los informes de cumplimiento y acelera el proceso de certificación.
Trabajar con partículas finas plantea riesgos notables para la salud y la seguridad. Debe evaluar los sistemas de recuperación de polvo y los mecanismos de limpieza. Los equipos mal diseñados requieren que los operadores paleen manualmente polvos tóxicos, exponiéndolos a riesgos respiratorios. Los sistemas de alta calidad cuentan con sistemas de extracción automatizados y contenedores de recolección inferiores para una eliminación segura.
Evalúe cuidadosamente las características adicionales de salud y seguridad. El polvo en movimiento genera enormes cantidades de electricidad estática. Esto crea un grave peligro de explosión. Debe asegurarse de que el equipo cuente con una rigurosa conexión a tierra antiestática. Busque interbloqueos de puertas sellados que impidan la apertura accidental durante los ciclos activos. Por último, la filtración de escape HEPA sigue siendo obligatoria para proteger la calidad del aire del laboratorio.
Un protocolo de prueba no tiene ningún valor si los sensores internos se salen de las especificaciones. Debe examinar los requisitos del proveedor con respecto a la calibración. El fabricante debe proporcionar certificados de calibración trazables ISO 17025 en el momento de la entrega.
Esta trazabilidad se aplica a sensores de flujo de aire, transductores de presión digitales y sondas de temperatura interna. Además, evalúe la facilidad con la que los técnicos pueden recalibrar estos sensores anualmente. Los sensores ocultos o los bloqueos de software patentados a menudo le obligan a contratar costosos técnicos OEM. Los puertos de calibración de acceso abierto ahorran mucho tiempo y recursos.
Las dimensiones disponibles en el mercado rara vez se ajustan a productos especializados. Debe evaluar la capacidad del fabricante para personalizar el volumen de la cámara y la capacidad de carga útil. Sin embargo, simplemente ampliar una caja crea nuevos problemas de ingeniería.
Si un proveedor aumenta el volumen interior, debe rediseñar la distribución del ventilador. De lo contrario, comprometen la uniformidad del flujo de aire. Un proveedor experto utiliza dinámica de fluidos computacional para garantizar una distribución uniforme de partículas alrededor de artículos voluminosos. Evaluar su cartera de ingeniería. Asegúrese de que comprendan cómo las estanterías personalizadas o las cargas útiles pesadas alteran la dinámica de fluidos interna.
Muchos compradores subestiman las demandas de instalación oculta de los grandes equipos medioambientales. Debe identificar la preparación de las instalaciones al principio del proceso. Los entornos de laboratorio estándar rara vez soportan maquinaria industrial pesada sin modificaciones.
Examine sus requisitos de escape de HVAC de inmediato. Las pruebas con arena a alta velocidad generan cargas térmicas significativas y requieren un recorrido de escape dedicado. Además, verifique las capacidades de carga de su piso. Los grandes sistemas de acero inoxidable llenos de arena pesan miles de libras. Finalmente, verifique el suministro de aire comprimido de sus instalaciones. Los sistemas de limpieza neumática y pruebas IP6X exigen altas clasificaciones de CFM con aire completamente seco y libre de aceite.
Navegar por el espectro de especificaciones requiere una disciplina estricta. Los compradores a menudo caen en la trampa del 'exceso de especificaciones'. Comprar un sistema masivo con capacidad MIL-STD únicamente para pruebas básicas de IP de consumo representa una fuga de capital innecesaria. Pagará por ventiladores de alta velocidad y sistemas de calefacción que nunca activa.
Por el contrario, la trampa 'bajo especificación' resulta igualmente peligrosa. Las empresas a menudo intentan adaptar un gabinete básico para cumplir con los estrictos estándares ISO automotrices. Cambian el talco por arena abrasiva, que rápidamente destruye los débiles ventiladores internos. Alinee su compra exactamente con sus requisitos realistas y documentados. No realice demasiada ingeniería, pero nunca comprometa los umbrales de rendimiento obligatorios.
Para pasar de la evaluación a la adquisición, siga un enfoque estructurado. Implemente estas acciones específicas para limitar sus opciones de manera eficiente:
Audite las restricciones de tamaño y volumen de pruebas internas.
Mapee los requisitos de cumplimiento actuales y futuros (de 3 a 5 años).
Solicite documentación específica del proveedor sobre tasas de recuperación de polvo y especificaciones de tolerancia del sensor.
En última instancia, el estándar requerido dicta la arquitectura necesaria de su equipo de prueba. El éxito de la adquisición depende de alinear las capacidades del hardware directamente con los mandatos IEC, ISO o MIL-STD. No se puede obligar a una máquina incompatible a producir datos de cumplimiento válidos. Desde la integración de vacío para IP6X hasta la agitación especializada para pruebas militares, cada componente debe coincidir con sus objetivos normativos.
Recomendamos encarecidamente priorizar capacidades de registro de datos verificables y protocolos de mantenimiento seguros. Céntrese en el control ambiental preciso y la precisión del sensor por encima de las características estéticas o superficiales básicas. Los datos confiables constituyen la base de toda defensa de ingeniería durante las auditorías de cumplimiento. Su equipo debe proteger a sus operadores mientras ejecuta perfiles de prueba impecables y repetibles.
Tome medidas proactivas hoy. Anime a sus comités de compras a consultar directamente con ingenieros de aplicaciones de pruebas ambientales. Lleve sus requisitos estándar de prueba específicos y las dimensiones de la carga útil a la primera conversación con el proveedor. Esto le garantiza la adquisición de una solución de pruebas precisa, capaz y duradera para su laboratorio.
R: Si bien algunas cámaras de alta gama y altamente personalizadas pueden alternar parámetros ambientales, combinar todos los estándares sigue siendo difícil. Las diferencias físicas en los medios de prueba, como el talco fino versus la arena de cuarzo altamente abrasiva, requieren materiales internos muy diferentes. Además, las velocidades del aire requeridas para el soplado militar de arena difieren significativamente de las del polvo comercial. Las cámaras dedicadas y específicas para estándares suelen resultar más prácticas, fiables y rentables.
R: Las cámaras de sedimentación de polvo suspenden las partículas mediante una circulación suave. La gravedad hace que el polvo se asiente lentamente sobre la muestra de prueba. Esto simula ambientes industriales o interiores en general. Las cámaras de soplado de polvo utilizan potentes ventiladores para forzar las partículas a altas velocidades directamente sobre el producto. Esto simula un clima exterior severo y un viento agresivo, lo que requiere diseños complejos de motor y deflectores.
R: La frecuencia de reemplazo depende completamente del estándar específico y de las condiciones internas. Por ejemplo, las normas IEC generalmente limitan el uso de talco a 20 pruebas. Debe reemplazar el polvo si sufre contaminación por humedad, aglomeración o degradación de partículas. Las inspecciones visuales de rutina y los estrictos controles de humedad extienden la vida útil del medio de prueba.
R: No. La presión negativa a través de un sistema de vacío integrado es obligatoria específicamente solo para pruebas IP6X. La designación IP6X 'hermética al polvo' requiere aspirar aire a través del dispositivo para encontrar microfugas. Sin embargo, las pruebas IP5X 'protegidas contra el polvo' para gabinetes de Categoría 2 se basan exclusivamente en la exposición ambiental a partículas. No requiere estrictamente extracción activa al vacío.
Contacto LIB Industry hoy para obtener orientación experta sobre cómo seleccionar una cámara de prueba de polvo que cumpla con sus estándares de cumplimiento, objetivos de prueba y requisitos de confiabilidad a largo plazo.