Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-12 Origen: Sitio


Las fallas en los gabinetes causadas por el ingreso de partículas desencadenan constantemente costosas retiradas de productos, elevados reclamos de garantía y graves riesgos de seguridad. Cuando los dispositivos electrónicos o conjuntos mecánicos se enfrentan a entornos hostiles del mundo real, las partículas microscópicas pueden pasar por alto los sellos débiles. Con el tiempo destruyen componentes internos sensibles y comprometen la integridad del sistema. Verificar la protección de ingreso (IP) es mucho más que una casilla de verificación de cumplimiento obligatorio. Actúa como un componente central de la ingeniería fundamental de confiabilidad del producto. Los fabricantes deben garantizar que sus gabinetes puedan soportar una exposición ambiental implacable. Para lograr esto, los equipos de ingeniería dependen en gran medida de entornos de prueba controlados para exponer los defectos de diseño en las primeras etapas de la fase de creación de prototipos.
Exploraremos cómo un La cámara de pruebas de polvo sirve como campo de pruebas esencial. Aprenderá la mecánica básica de la suspensión de partículas, comprenderá las diferencias entre las variantes de arena estándar y de servicio pesado y descubrirá criterios de evaluación clave. Esta guía proporciona el conocimiento crítico necesario para validar las defensas de su producto antes de iniciar la producción en masa.
1. Las cámaras de prueba de polvo funcionan suspendiendo partículas específicas (como talco) en un flujo de aire controlado para probar  la integridad del gabinete.
2. Los estándares de prueba (por ejemplo, IEC 60529 para IP5X/IP6X) dictan la dinámica del flujo de aire, la concentración de polvo y las capacidades de presión negativa requeridas por la cámara.
3. La elección entre una cámara de polvo estándar y una cámara de prueba mixta de arena y polvo depende completamente de la severidad del entorno de uso final del producto (por ejemplo, electrónica de consumo versus militar/aeroespacial).
4. La evaluación de adquisiciones debe sopesar la capacidad de volumen, la recuperación automatizada de polvo y los sistemas de control de precisión frente al costo total de propiedad.
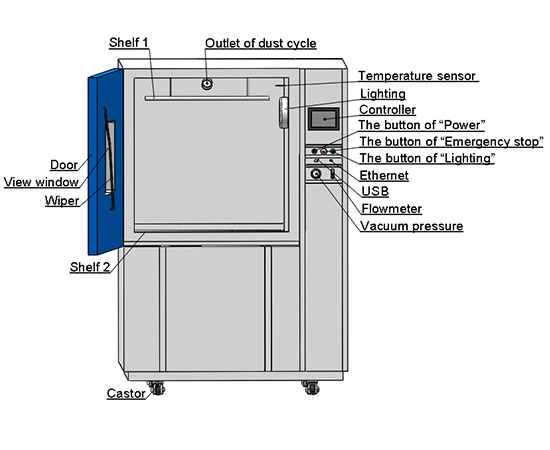
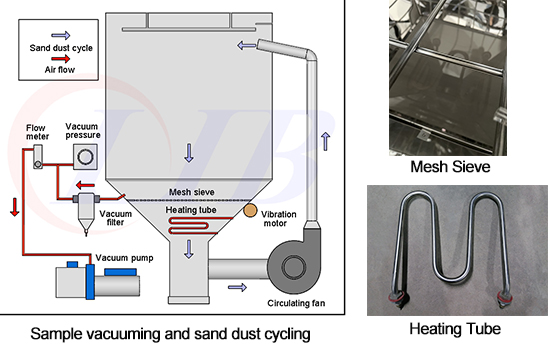
Los sopladores especializados generan corrientes de aire continuas y altamente controladas dentro del recinto de prueba. Las secciones inferiores  de la máquina presentan formas de embudo empinadas. Esta geometría específica evita que el polvo fino se deposite pasivamente en la base. Los sistemas de circulación de alta potencia mantienen las partículas completamente suspendidas alrededor de la muestra de prueba. Crean una nube densa y uniforme. Confiamos en esta agitación constante para garantizar que las partículas bombardeen el dispositivo desde todos los ángulos imaginables.
Los estándares de prueba exigen una densidad precisa del polvo en el aire. Las cámaras utilizan sensores ópticos especializados y mecanismos de entrega para lograr esto. Miden continuamente el volumen de polvo en circulación. Necesita concentraciones exactas para garantizar parámetros de prueba repetibles en múltiples lotes de productos. Si la concentración cae, unos sinfines automáticos introducen polvo fresco en la corriente de aire. Esto evita pruebas insuficientes y garantiza que los equipos de ingeniería recopilen datos de confiabilidad precisos.
Cumplir con los estándares IP6X requiere una certificación absoluta de 'hermeticidad al polvo'. Las pruebas de vacío activo hacen posible esta certificación. El sistema conecta una bomba de vacío dedicada directamente al dispositivo bajo prueba. Intenta aspirar aire vigorosamente a través de los sellos externos del producto. Este mecanismo simula con precisión el ciclo térmico. Cuando los componentes electrónicos se enfrían después del funcionamiento, crean un efecto de vacío interno. Si los sellos estructurales fallan durante la prueba, la aspiradora inmediatamente arrastra el polvo circundante hacia el interior de la carcasa.
La humedad ambiental arruina rápidamente el fino polvo de prueba. El exceso de humedad hace que las partículas microscópicas se aglutinen y se caigan de la suspensión. Los módulos de calefacción controlados calientan las paredes de la cámara o la propia probeta. Eliminan el exceso de humedad de forma eficaz y continua. Esta gestión térmica activa mantiene una nube de partículas seca y de flujo libre. Sin un calentamiento preciso, pesadas acumulaciones de polvo golpearán la carcasa, haciendo que la prueba de validación sea completamente inútil.
Los compradores a menudo tienen dificultades para clasificar correctamente los equipos de prueba cuando amplían sus capacidades de laboratorio. Delinear las dos clases principales de equipos ayuda a agilizar la preselección de compradores de manera efectiva. Debe hacer coincidir la máquina directamente con el entorno operativo de su producto. Una unidad estándar maneja productos electrónicos de consumo básicos. Por el contrario, un trabajo pesado La cámara de prueba de arena y polvo aborda aplicaciones industriales, automotrices o militares extremas.
Estos sistemas utilizan partículas extremadamente finas para probar tolerancias estrictas. Los técnicos suelen utilizar polvos de talco altamente refinados adaptados a tamaños de micras específicos. La máquina crea un entorno de prueba de circulación y sedimentación a baja velocidad. El polvo de talco revela fácilmente fugas microscópicas en carcasas de dispositivos delicados. Se adapta perfectamente a las clasificaciones IP comerciales y de consumo estándar, como IP54 o IP67. Por lo general, encontrará estas unidades específicas que prueban teléfonos inteligentes, accesorios de iluminación para exteriores estándar y electrodomésticos comunes.
Las aplicaciones de alta resistencia exigen protocolos de prueba mucho más agresivos. Estas unidades están diseñadas específicamente para impactos de partículas de alta velocidad. Utilizan arena de sílice gruesa junto con mezclas de polvo clasificadas específicamente. Esta combinación agresiva prueba tanto el ingreso interno como la abrasión severa de la superficie externa. El flujo de aire turbulento imita con precisión las tormentas naturales del desierto o la caída del rotor de un helicóptero. Las aplicaciones automotrices, aeroespaciales y de defensa requieren absolutamente este nivel de validación estricta.
El siguiente cuadro resume las diferencias funcionales entre los dos tipos de sistemas principales:
| Característica | Cámara de polvo estándar | Cámara de prueba de arena y polvo |
|---|---|---|
| Partículas primarias | Talco ultrafino | Arena de sílice de cuarzo y mezclas de polvo graduadas. |
| Velocidad del flujo de aire | Baja velocidad (asentamiento y circulación suave) | Alta velocidad (hasta 29 m/s para pruebas de impacto) |
| Objetivo principal | Validación de ingreso (clasificaciones IP) | Validación de ingreso más abrasión/erosión de superficie |
| Industrias objetivo | Electrónica de consumo, iluminación comercial. | Automoción militar, aeroespacial y robusta |
Conectar la mecánica de la cámara directamente a los requisitos estándar de prueba garantiza la ejecución adecuada de la prueba. Cada característica mecánica tiene un resultado regulatorio específico. Comprender estos puntos de referencia técnicos ayuda a su equipo a diseñar procedimientos de evaluación sólidos.
El marco IEC 60529 define dos niveles principales de defensa contra partículas sólidas para productos comerciales. Debe diseñar protocolos internos para realizar pruebas con estas métricas exactas.
IP5X (protección contra el polvo): el estándar permite la entrada de partículas menores. Sin embargo, la entrada de partículas no debe provocar fallas operativas, cortocircuitos ni comprometer la seguridad del usuario.
IP6X (hermético al polvo): el estándar permite un ingreso absolutamente nulo. Los técnicos aplican vacío directamente al gabinete para probar agresivamente la integridad del sello en condiciones de presión negativa.
Los componentes militares y automotrices enfrentan condiciones de campo agotadoras. Para validar los estándares automotrices militares y resistentes, necesita capacidades de equipo avanzadas.
1. Control de velocidad del viento variable: la máquina debe generar velocidades de viento específicas. Las pruebas MIL-STD a menudo requieren velocidades del viento que oscilan entre 18 y 29 metros por segundo.
2. Materiales abrasivos específicos: Los sistemas deben manejar sílice de cuarzo angular y afilada y distintas mezclas de polvo sin obstruir los embudos de entrega.
3. Ciclos de temperaturas extremas: las pruebas de defensa a menudo requieren una exposición simultánea a altas temperaturas mientras partículas abrasivas bombardean agresivamente el recinto exterior.
Afirmar que un producto cumple con un estándar difiere enormemente de demostrar un cumplimiento verificable. Una unidad de prueba de alta calidad proporciona capacidades integrales de registro de datos. Registra digitalmente la presión de vacío, los tiempos de ciclo, las variaciones de temperatura y las velocidades del flujo de aire. Esta documentación inalterable crea una pista de auditoría altamente confiable. Los equipos de ingeniería utilizan estos registros precisos para defender las afirmaciones de los productos durante las auditorías regulatorias externas.
| Equipo de prueba de agua y polvo popular LIB | |||
|
 |
 |
 |
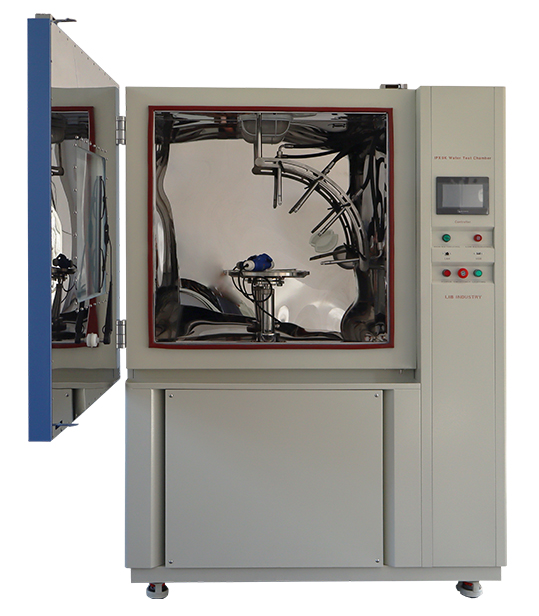
Cámara combinada (IPX1 X2 X3 X4 X5 X6) Pruebas de IP multinivel, diseño que ahorra espacio |
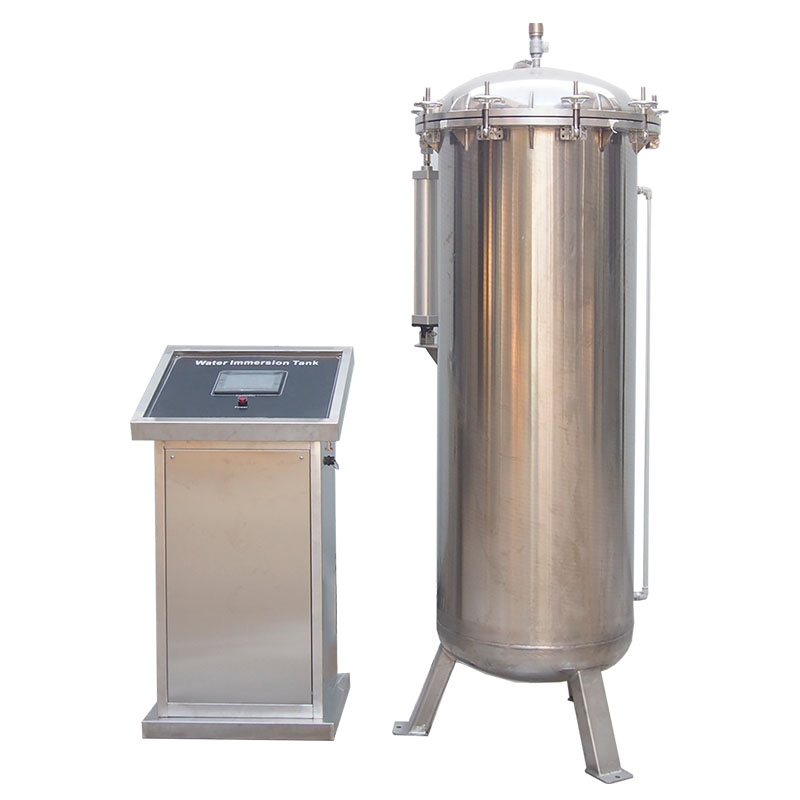
Equipo de prueba de inmersión en agua IPX7 IPX8 Simulación de aguas profundas, inmersión de larga duración |
Cámara de prueba de pulverización de agua a alta presión IPX9K Chorros de agua caliente a 88°C, prueba de pulverización a alta presión |
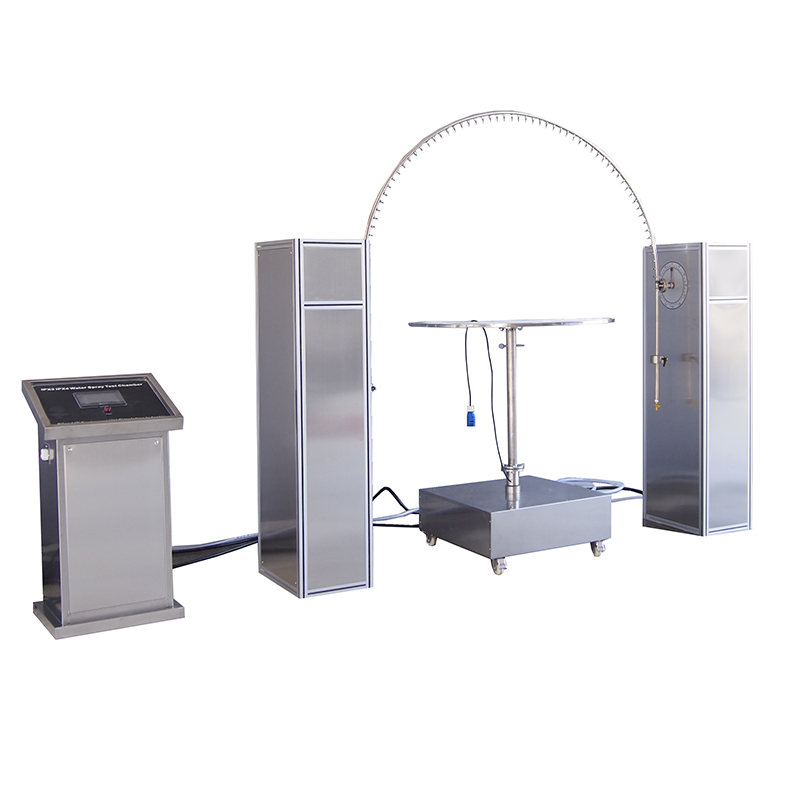
Conjunto completo de equipos de prueba IP, sin tipo de carcasa Carga de muestras sencilla y flexible |
 |
 |
 |
|
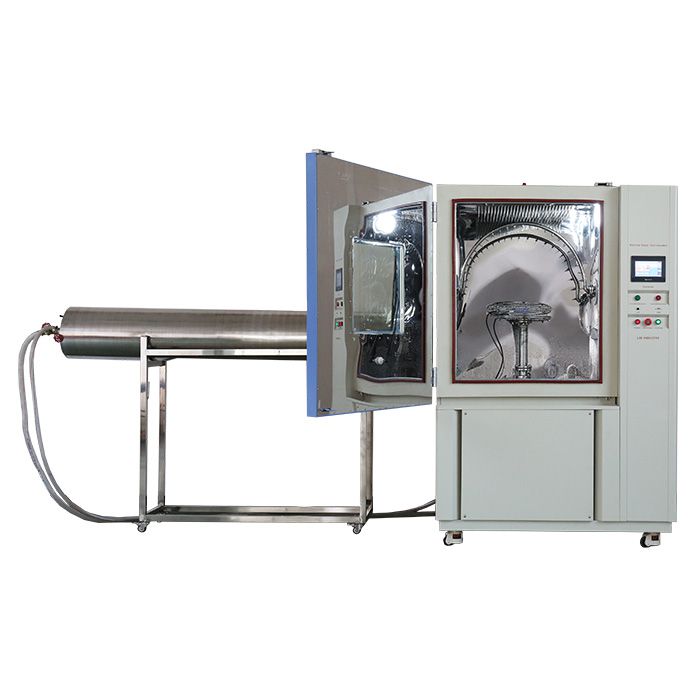
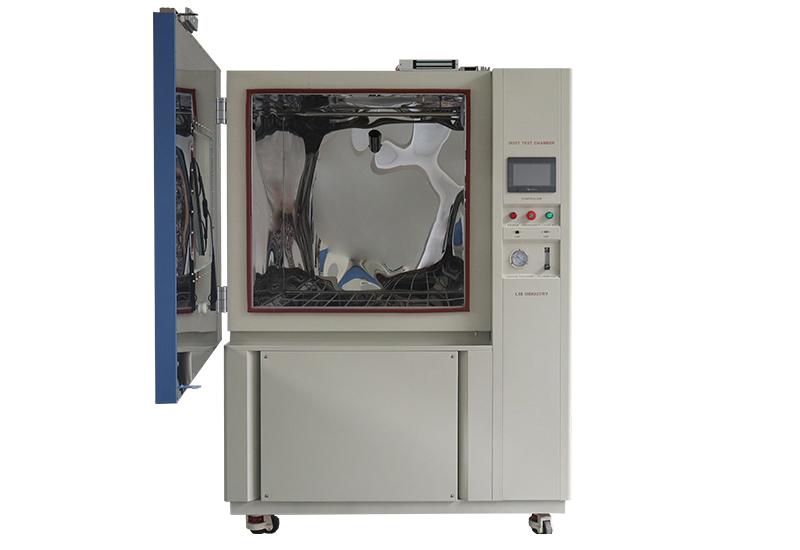
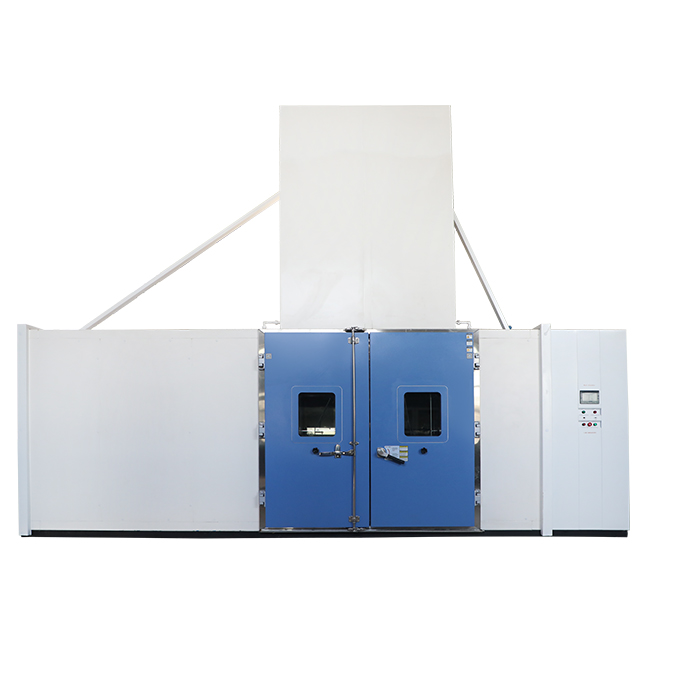
Cámara de prueba de arena y polvo IP5X/6X Circulación controlada de polvo, cumplimiento de IEC 60529 |
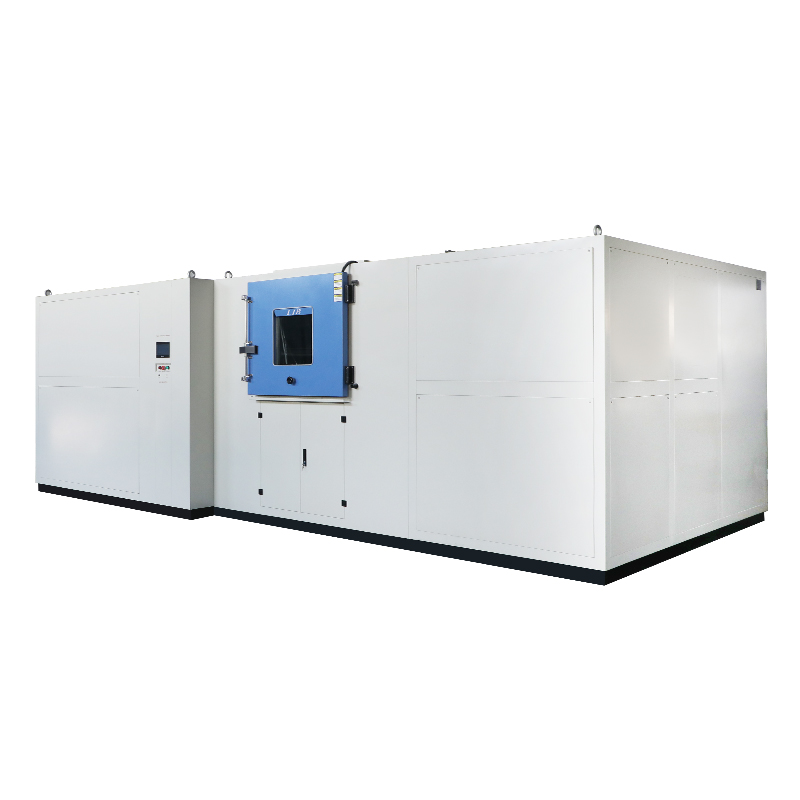
Cámara de prueba de arena y polvo MIL-STD-810 Simulación de polvo duro, pruebas de defensa y aeroespaciales |
Cámara de prueba de lluvia MIL-STD-810 Simulación de aguas duras, pruebas de defensa y aeroespaciales. |
|
Seleccionar el equipo de prueba adecuado requiere una evaluación técnica cuidadosa. Los administradores de instalaciones deben mirar más allá de las hojas de especificaciones básicas para comprender cómo funciona la máquina durante los ciclos operativos continuos.
Debe calcular con precisión el volumen interno necesario. El dispositivo bajo prueba (DUT) no puede bloquear el flujo de aire interno. Un error común consiste en comprar una máquina en la que apenas cabe el producto. Las mejores prácticas estándar dictan que el DUT no debe ocupar más del 25 % al 30 % del volumen de pruebas internas. Esta zona de amortiguamiento crítica evita la construcción de túneles artificiales con bloqueo de aire. Garantiza una distribución uniforme de las partículas en todas las superficies del producto.
Evaluar la eficiencia del ciclo de limpieza automatizado de la máquina. La manipulación de polvo fino crea desorden en las instalaciones y riesgos respiratorios graves. Busque máquinas equipadas con sistemas de vibración automatizados. Estos agitadores de alta resistencia desalojan el polvo atrapado de las paredes interiores directamente al embudo de recolección. Además, los sistemas de filtración de gases de escape de alta calidad siguen siendo absolutamente obligatorios. Reducen el trabajo de limpieza manual y protegen intensamente la calidad del aire interior de su laboratorio.
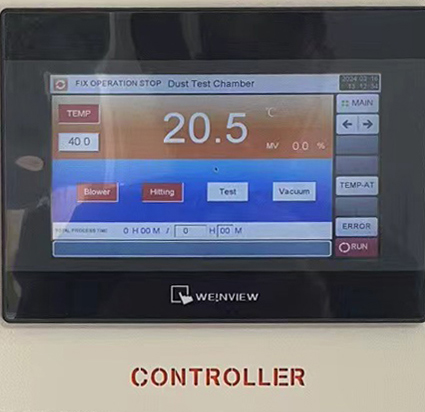
El cumplimiento moderno exige precisión absoluta. Busque controladores lógicos programables (PLC) capaces de automatizar ciclos de prueba de varios días sin problemas. Los controladores avanzados monitorean los niveles de vacío en tiempo real. Activan alarmas de seguridad inmediatas si la presión negativa cae inesperadamente debido a la rotura del sello del producto. En última instancia, generan informes de cumplimiento automatizados. Los ingenieros pueden exportar estos archivos directamente a su software de gestión de calidad interno.
La circulación de partículas genera una importante electricidad estática con el tiempo. La estática hace que el polvo fino se adhiera obstinadamente a las paredes y ventanas. No se puede subestimar la necesidad de materiales interiores que disipen la estática. Los fabricantes deben utilizar aleaciones de primera calidad para evitarlo. Además, necesita ventanas de visualización interiores robustas. Asegúrese de que estas ventanas de observación incluyan limpiaparabrisas mecánicos especializados que eliminen la estática. Los técnicos deben observar claramente el DUT durante las pruebas activas.
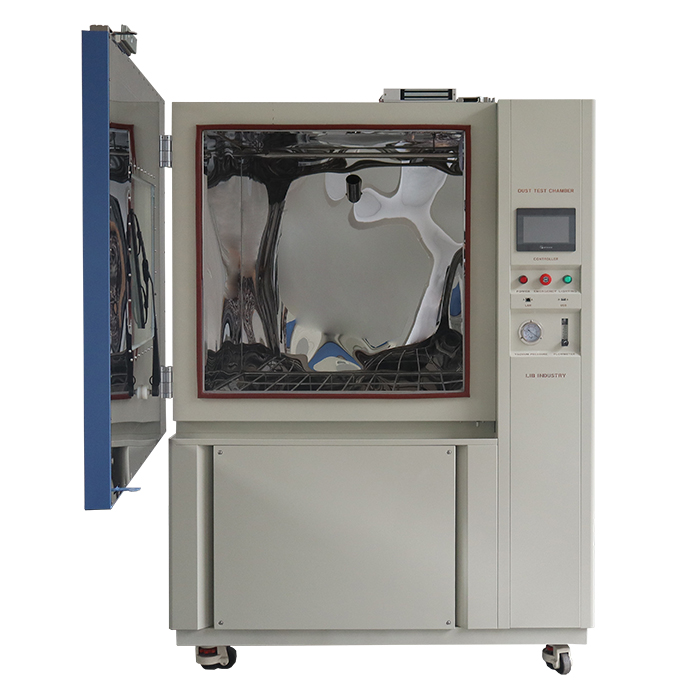
LIBRO Cámara de prueba de polvo y arena resistente al polvo IP6X |
 |
||
 |
Rango de temperatura |
Ambiente ~ +50 ℃ |
|
Rango de humedad |
< 30% HR |
||
Diámetro normal del alambre |
50um |
||
Ancho nominal de un espacio entre cables |
75um |
||
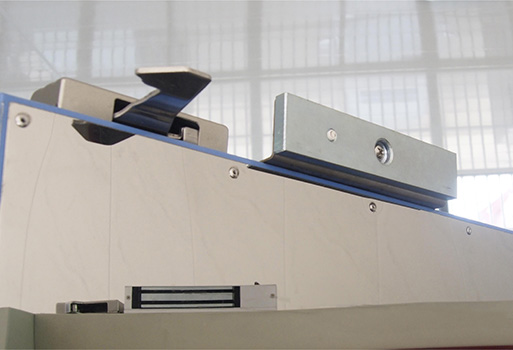
cerradura electromagnética |
Toma de corriente para muestras |
Toma a prueba de polvo 16A |
|
Elemento calefactor |
Calentador de nicrom |
||
Sistema de vacío |
Equipado con manómetro, filtro de aire, regulador de presión, tubo de conexión. |
||
 |
Controlador |
Controlador de pantalla táctil LCD en color programable, conexión Ethernet, PC Link |
|
Cerradura de puerta |
cerradura electromagnética |
||
Ruido máximo |
65 dBA |
||
La instalación adecuada y el mantenimiento continuo definen el éxito de las pruebas a largo plazo. Debe planificar la integración de las instalaciones mucho antes de que el equipo llegue a su laboratorio.
Abordar la huella logística desde el principio de la fase de planificación de las instalaciones. Estas unidades industriales consumen una cantidad sustancial de energía eléctrica para enormes ventiladores y calentadores internos. A menudo requieren una ruta de escape dedicada para ventilar de manera segura fuera del edificio. Además, los equipos de prueba funcionan mejor en entornos ambientales con clima controlado. Una humedad ambiental excesiva en su laboratorio puede infiltrarse en la máquina, acumular el polvo y comprometer por completo la integridad de las pruebas.
Las realidades prácticas rigen los calendarios de sustitución del talco y la sílice. El polvo de prueba no es infinitamente reutilizable. El polvo se degrada y se acumula con el tiempo debido a la humedad ambiental y la microcontaminación de los productos probados. Si no lo reemplaza regularmente, el polvo comprometido distorsiona completamente los resultados de las pruebas. Programe intervalos regulares de reemplazo de medios basados estrictamente en el volumen de pruebas de su laboratorio.
Una máquina de prueba requiere un mantenimiento de rutina para mantener su precisión científica. La necesidad de una calibración rutinaria de anemómetros y vacuómetros sigue siendo primordial. Debe certificar los sensores de flujo de aire y los manómetros anualmente utilizando estándares trazables. Una calibración adecuada y frecuente garantiza que los datos de sus pruebas sigan siendo legal y científicamente defendibles durante rigurosas auditorías externas.
No compre equipos de validación complejos basándose únicamente en folletos de marketing. Recomendamos encarecidamente solicitar datos de prueba de muestra al fabricante. Aún mejor, programe una prueba piloto con su producto real antes de finalizar una compra importante de bienes de capital. Este paso práctico verifica que el sistema pueda manejar las geometrías específicas de su producto, los requisitos de vacío y las cargas de calor sin problemas.
Una instalación de pruebas confiable requiere herramientas de validación de precisión, no solo cajas estándar equipadas con ventiladores básicos. Comprender la mecánica matizada de la suspensión de partículas y el control de la presión le ayuda a crear defensas superiores para el producto. Al evaluar sus verdaderas necesidades de cumplimiento en comparación con las capacidades de la máquina, agiliza los procesos de prueba y acelera su tiempo de comercialización.
Para integrar con éxito este equipo de prueba en su flujo de trabajo, considere estos siguientes pasos prácticos:
1. Audite los requisitos estándar de prueba específicos (IEC frente a MIL-STD) para determinar si necesita una circulación suave o una abrasión de alto impacto.
2. Calcule las dimensiones exactas de su dispositivo y agregue un buffer de volumen del 70% para garantizar un flujo de aire interno ininterrumpido.
3. Establecer estrictos procedimientos internos de manipulación de sílice peligrosa o reemplazos de polvos de talco sucios.
4. Involucre a los fabricantes desde el principio para solicitar cotizaciones personalizadas o listas para usar basadas en sus demandas exactas de vacío y carga útil.
R: Los técnicos suelen utilizar talco ultrafino adaptado exactamente a las especificaciones IEC. Los fabricantes filtran este polvo a un tamaño de micras específico para garantizar que pueda penetrar espacios microscópicos en los sellos del dispositivo.
R: Una prueba estándar oscila entre 2 y 8 horas. La duración exacta depende en gran medida de la clasificación IP objetivo, la presión de vacío aplicada al gabinete y el estándar regulatorio específico que siga.
R: No. La arena de prueba debe cumplir con especificaciones de composición y angularidad extremadamente estrictas. Debe utilizar materiales designados, como sílice de cuarzo, para garantizar resultados de abrasión repetibles en diferentes ciclos de prueba.
R: Los técnicos utilizan un cepillado suave o aire a baja presión para limpiar el exterior. A esto le sigue un desmontaje cuidadoso para inspeccionar los sellos internos sin forzar accidentalmente el polvo externo dentro de la carcasa.
Contacto LIB Industry hoy para analizar su aplicación de prueba, solicitar especificaciones técnicas o recibir una cotización personalizada. Permítanos ayudarle a mejorar la confiabilidad del producto, acelerar la certificación y llevar sus productos al mercado con confianza.