Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.05.2026 Herkunft: Website


Laborleiter und Qualitätssicherungsmanager sind täglich mit enormen Risiken konfrontiert. Ein unkalibriertes Umwelttestsystem 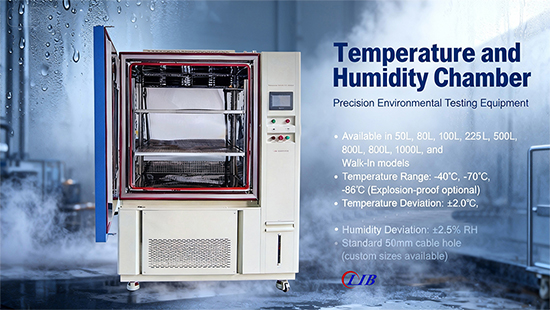 driftet nicht einfach. Es riskiert aktiv das Versagen behördlicher Prüfungen, falsche Produktvalidierungen und kostspielige Rückrufe vor Ort. Sie können den Anzeigen des Frontpanel-Controllers nicht einfach vertrauen. Controller melden Daten von einer einzigen integrierten Sonde. Sie spiegeln selten die tatsächlichen räumlichen Gegebenheiten in Ihrem Arbeitsbereich wider. Diese gefährliche Lücke zwischen wahrgenommener und tatsächlicher Leistung führt zu katastrophalen Testfehlern.
Kürzlich haben wir ein positives Feedback von einem griechischen Kunden erhalten, der erklärte, er sei „ hochzufrieden mit der Servicearbeit, der Produktqualität und der Leistung der LIB-Kammer “, was auch die Professionalität, Reaktionsfähigkeit und Beständigkeit unseres Teams hervorhebt. Dies spiegelt die stabile Leistung von LIB wider Temperatur- und Feuchtigkeitsprüfkammern für Langzeitzuverlässigkeitsbewertungen und Qualitätsprüfungsanwendungen.
Dieser Artikel bietet einen evidenzbasierten, prüfungsbereiten Rahmen für die Bewertung Ihrer Kalibrierungsverfahren. Wir erforschen, wie man versteckte Fehlerquellen effizient bewältigt. Außerdem erfahren Sie genaue Kriterien für die Entscheidung zwischen hauseigenen Upgrades oder Laborleistungen Dritter. Durch die Umsetzung dieser strengen Praktiken stellen Sie sicher, dass Ihre Prüfeinrichtung die strikte internationale Compliance einhält.
① Die Anzeigewerte des Frontpanel-Controllers reichen nicht aus, um die ISO/IEC 17025-Konformität zu gewährleisten. Eine räumliche Mehrpunktkartierung ist unbedingt erforderlich.
② Kalibriergitter müssen mit dem Kammervolumen skaliert werden (z. B. 9 Punkte für weniger als 2 m³ 15 Punkte für größere).
③ Bei der Hochtemperaturkalibrierung entstehen versteckte Unsicherheitsvariablen, vor allem Wärmestrahlungseffekte.
④ Sich auf einfache gesättigte Salzlösungen zu verlassen, reicht für die Präzisionskonformität nicht aus; Hochpräzise Referenzinstrumente (wie Taupunkt-Hygrometer mit Taupunktspiegel) sind der Industriestandard.
Eine geringfügige Abweichung der relativen Luftfeuchtigkeit von 2 % sieht zunächst harmlos aus. Beim Environmental Stress Screening (ESS) kommt es jedoch leicht zu falsch positiven Ergebnissen. Elektronische Komponenten bestehen möglicherweise die Validierung, weisen jedoch unsichtbare Feuchtigkeitsschäden auf. Diese versteckten Mängel führen schließlich zu schwerwiegenden Feldausfällen. Solche Fehler zerstören den Ruf der Marke und erfordern eine intensive behördliche Kontrolle.
Moderne Industrien unterliegen kompromisslosen Compliance-Rahmenwerken. Auftragnehmer in der Luft- und Raumfahrtindustrie müssen die strengen MIL-STD-810-Anforderungen erfüllen. Die Luftfahrtelektronik verlässt sich in hohem Maße auf DO-160-Testparameter, um Ausfälle durch Kondensation in der Luft zu verhindern. Pharmazeutische Produktionsumgebungen halten sich strikt an die FDA 21 CFR Part 11-Vorschriften. Jede Norm verlangt nachvollziehbare, strenge Kalibrierprotokolle.
Das Betreiben einer nicht verifizierten Maschine Temperatur-Feuchtigkeits-Testkammer birgt schwere versteckte Strafen. Sie müssen die kaskadierenden Auswirkungen einer schlechten Messgenauigkeit berücksichtigen. Verschwendete Testzyklen verbrauchen wertvolle Entwicklungsstunden. Falsch positive Ergebnisse führen zu immensen Produktausschussmengen. Fehlgeschlagene externe Audits führen zu kaskadenartigen Projektverzögerungen. Eine präzise Validierung trennt erfolgreiche Produkteinführungen von katastrophalen Marktausfällen.
Die Bewertung Ihrer Kalibrierungsstrategie erfordert ein klares Verständnis der Hardwarefunktionen und Compliance-Anforderungen. Sie müssen die Realitäten der internen Ausführung gegen die Garantien eines zertifizierten Outsourcings abwägen.
Die interne Einführung von Kalibrierungsverfahren erfordert erhebliches Kapital. Sie müssen strenge Hardwarestandards einhalten. Ein voll funktionsfähiges internes Labor erfordert mehrere fortschrittliche Komponenten, um die Grundgenauigkeit aufrechtzuerhalten.
① Druckwechseltrockner: Diese erzeugen mithilfe von Doppelturm-Trockenmittel-Regenerationssystemen ultratrockene Grundluft.
② Präzisions-Taupunktgeneratoren: Diese Geräte mischen gesättigte und trockene Gasströme dynamisch, um bestimmte Feuchtigkeitsniveaus zu erzeugen.
③ Taupunktspiegel-Hygrometer: Diese dienen als driftfreie Referenzinstrumente. Mithilfe optischer Sensoren und Peltier-Kühlung messen sie exakte Kondensationspunkte.
④ Mehrkanal-Datenlogger: Hochauflösende Erfassungssysteme erfassen gleichzeitig Messwerte über mehrere räumliche Zonen hinweg.
Outsourcing bietet für viele Einrichtungen eine pragmatische Alternative. Achten Sie bei der Bewertung von Dienstleistungen Dritter auf eine ISO/IEC 17025-Akkreditierung. Diese Zertifizierung garantiert eine strenge Methodik. Zertifizierte Anbieter bieten umfassende Unsicherheitsbudgets an. Sie liefern auch SI-rückverfolgbare Zertifikate. Diese Dokumente erweisen sich bei externen Audits als unverzichtbar.
Sie benötigen einen klaren Entscheidungsrahmen. Labore mit hohem Volumen, die kontinuierliche Testzyklen durchführen, rechtfertigen häufig interne Kapitalaufwendungen. Der Besitz der Ausrüstung reduziert langfristige Ausfallzeiten. Umgekehrt sollten Einrichtungen, die eine strenge Objektivität gegenüber Dritten benötigen, auslagern. Kleine Labore, die sporadische Tests durchführen, profitieren aufgrund geringerer Vorabinvestitionen ebenfalls vom Outsourcing.
Vermeiden Sie kostengünstige Methoden wie gesättigte Salzlösungsaufschlämmungen. Viele Techniker versuchen, mit Natriumchlorid eine Basislinie für die relative Luftfeuchtigkeit von 75 % zu erzeugen. Diese rudimentären Setups sind mit intrinsischen Unsicherheitsniveaus verbunden. Temperaturschwankungen verzerren ihr Dampfdruckgleichgewicht stark. Sie sind weiterhin von primären, hochpräzisen Kalibrierungsaufgaben völlig ausgeschlossen. Verlassen Sie sich für akkreditierte Arbeitsabläufe immer auf fortschrittliche Generatorsysteme.
Die Standardisierung Ihres Arbeitsablaufs garantiert wiederholbare Ergebnisse. Eine strikte Schritt-für-Schritt-Methodik von LIB Kalibrierung der Temperatur-Feuchte-Testkammer eliminiert Rätselraten und sorgt für absolute Genauigkeit der räumlichen Kartierung.
Legen Sie klare Grundlinien fest, bevor Sie Geräte anpassen. Vorkalibrierungsprüfungen überprüfen die Stabilität der Stromversorgung. Sie sollten alle physischen Türdichtungen sorgfältig prüfen. Abgenutzte Dichtungen führen unkontrollierte Umgebungsluft ein. Techniker müssen alle internen Ablagerungen beseitigen. Saubere Oberflächen verhindern lokale Feuchtigkeitseinschlüsse.
Die EURAMET cg-20-Richtlinien empfehlen dringend, sowohl leere Profile als auch geladene Zustände zu validieren. Durch das Testen eines leeren Arbeitsbereichs wird die grundlegende Maschinenfähigkeit ermittelt. Tests unter standardmäßiger thermischer Belastung zeigen, wie physikalische Produkte den internen Luftstrom verändern. Dichte Testobjekte erzeugen oft Mikroklima. Diese Abweichungen müssen Sie sorgfältig dokumentieren.
Die richtige räumliche Kartierung skaliert entsprechend dem physischen Fußabdruck. Sie können sich nicht auf eine einzige zentrale Sonde verlassen. Die Verteilung von Sensoren erfasst den gesamten Verlauf der internen Bedingungen.
Kammervolumen |
Temperaturpunkte |
Luftfeuchtigkeitspunkte |
Strategie zur Sensorplatzierung |
|---|---|---|---|
< 2m³ (Standard) |
9 Punkte |
3 Punkte |
8 Ecken der nutzbaren Arbeitsfläche, plus 1 geometrischer Mittelpunkt. |
> 2m³ (Walk-In) |
15 Punkte |
4 Punkte |
8 Ecken, 6 Wandpunkte in der Mittelebene plus 1 geometrischer Mittelpunkt. |
Häufiger Fehler: Sensoren direkt im Weg des Hauptversorgungsgebläses platzieren. Dies sorgt für künstlich schnelle Reaktionszeiten und maskiert tote Zonen tief im Arbeitsbereich. Platzieren Sie Sensoren immer anhand des geometrischen Rasters und nicht anhand des Luftstrompfads.
Die Stabilisierung erfordert äußerste Geduld. Legen Sie Ihre Zielbedingungen fest und warten Sie. Sie müssen pro Sollwert mindestens 30 bis 60 Minuten einplanen. Erfassen Sie Daten erst, wenn die Messwerte vollständig ein Plateau erreicht haben. Eine vorzeitige Datenprotokollierung verzerrt Ihre gesamte Anpassungskurve.
 |
 |
 |
|
|---|---|---|---|
 |
 |
 |
|
| Name | Kleine Temperatur-Feuchtigkeitskammer | Stehende Temperatur-Feuchtigkeitskammer | Begehbare Temperatur-Feuchtigkeitskammer |
| Kapazität | TH-50: 800x1050x950 mm TH-80: 900×1100×1000mm |
Kapazität: 100 l; 225L; 500L; 800L; 1000L |
>20m³ |
| Durchsatz | Ideal für kleine Bauteile, Sensoren, Platinen | Unterbaugruppen oder mittelgroße Chargen | Massenprüfung von Gegenständen oder Fahrzeugen als Ganzes |
| Energieeinsparung | Automatische Feuchtigkeitszirkulation im Feuchtigkeitssystem
|
Automatische Feuchtigkeitszirkulation im Feuchtigkeitssystem
|
Automatische Feuchtigkeitszirkulation im Feuchtigkeitssystem
|
| Betriebskosten | Am niedrigsten | Medium | Höchste |
| Standardabdeckung | Vollständige IEC-/ISO-/ASTM-Konformität | ||
| Geräuschpegel | ≤ 65 dBA | ||
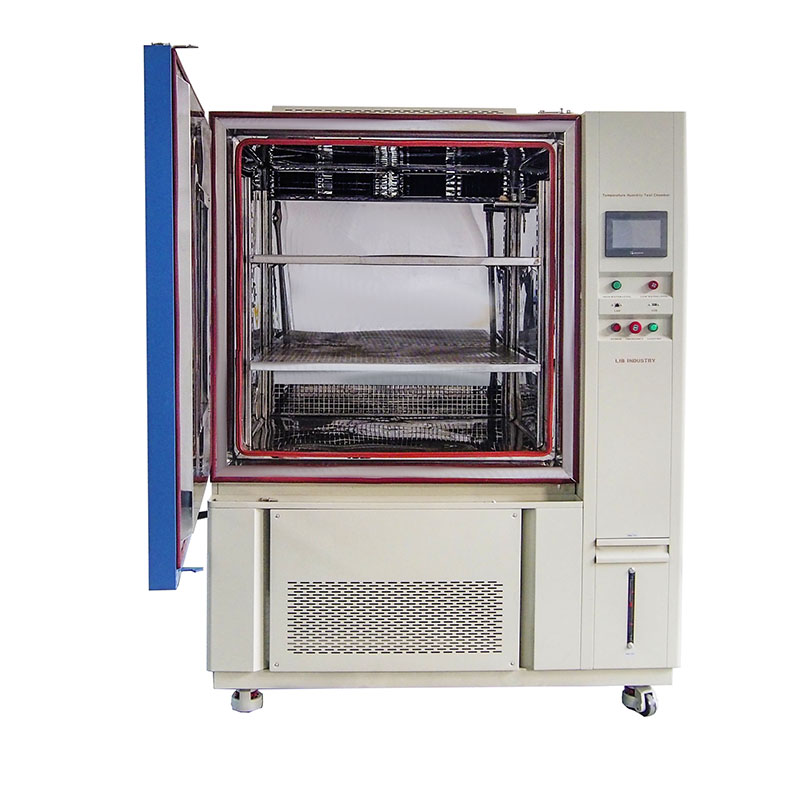
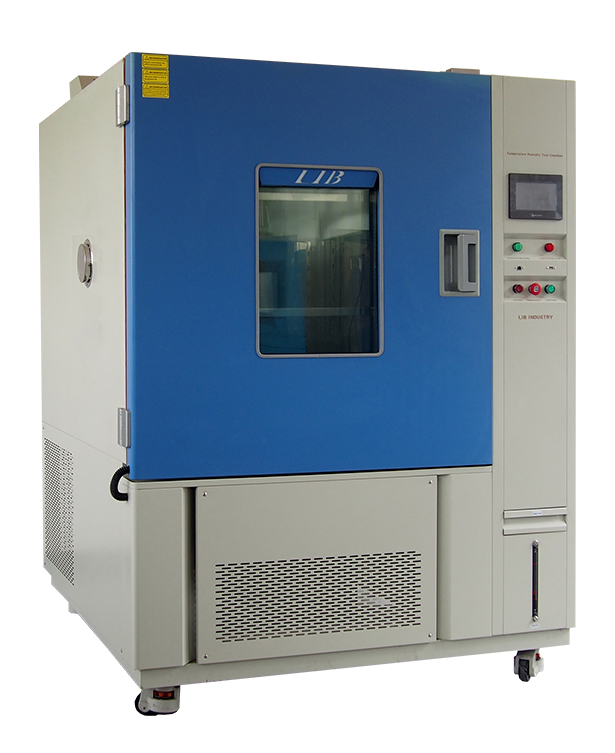
Die LIB-Temperatur- und Luftfeuchtigkeitstestkammer kann als stabile und kontrollierte Referenzumgebung für die Kalibrierung von Thermometern und Hygrometern verwendet werden und bietet präzise und wiederholbare Umgebungsbedingungen für die Messverifizierung und Bewertung der Sensorleistung.
  |
|||||
Temperaturbereich |
-20℃ ~+150 ℃ |
||||
Niedriger Typ |
A: -40℃ B: -70℃ C -86℃ |
||||
Luftfeuchtigkeitsbereich |
20 %–98 % relative Luftfeuchtigkeit |
||||
Temperaturabweichung |
± 2,0 ℃ |
||||
Heizrate |
3 ℃/min |
||||
Abkühlrate |
1 ℃/min |
||||
Regler |
Programmierbarer Farb-LCD-Touchscreen-Controller, mehrsprachige Schnittstelle, Ethernet, USB |
||||
Kältemittel |
R404A, R23 |
||||
Außenmaterial |
Stahlplatte mit Schutzbeschichtung |
||||
Innenmaterial |
Edelstahl SUS304 |
||||
Standardkonfiguration |
1 Kabelloch (Φ 50) mit Stecker; 2 Regale |
||||
Timing-Funktion |
0,1~999,9 (S,M,H) einstellbar |
||||
|
|
 |
 |
Touchscreen-Controller Der intuitive Touchscreen-Controller kann bis zu 120 Testprogramme mit jeweils 100 programmierbaren Schritten speichern . Diese Funktion ermöglicht es Ingenieuren, problemlos komplexe mehrstufige Umgebungsprofile durchzuführen, einschließlich Temperatur-Feuchtigkeits-Zyklen, Stoßsimulationen und ausgedehnten Einweichtests. |
Der Kompressor Der Kältekompressor entzieht dem Kammerinneren effizient Wärme und ermöglicht so eine schnelle Kühlleistung. Das System erreicht typischerweise Abkühlraten von etwa 1 °C bis 5 °C pro Minute und sorgt so für eine schnelle Stabilisierung und eine verbesserte Testeffizienz. |
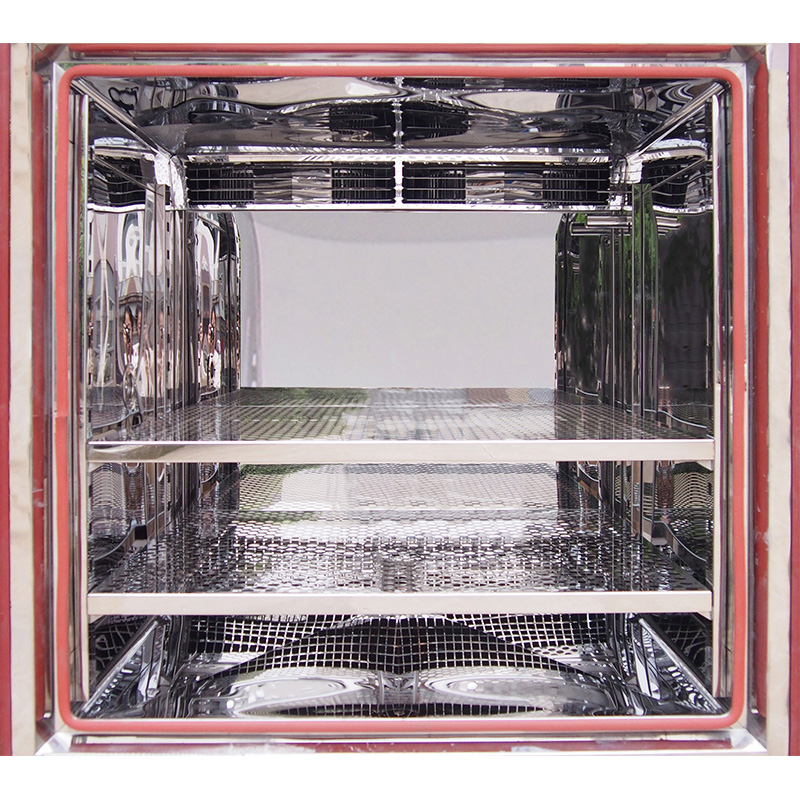
Robuster Korrosionsschutz-Arbeitsraum Die Innenkammer besteht aus Edelstahl SUS304 und bietet eine hervorragende Beständigkeit gegen Hitze, Feuchtigkeit und Korrosion. Dieses robuste Design gewährleistet eine langfristige Haltbarkeit auch unter anspruchsvollen Umwelttestbedingungen. |
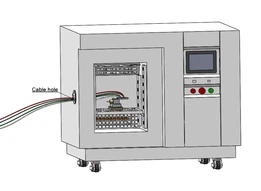
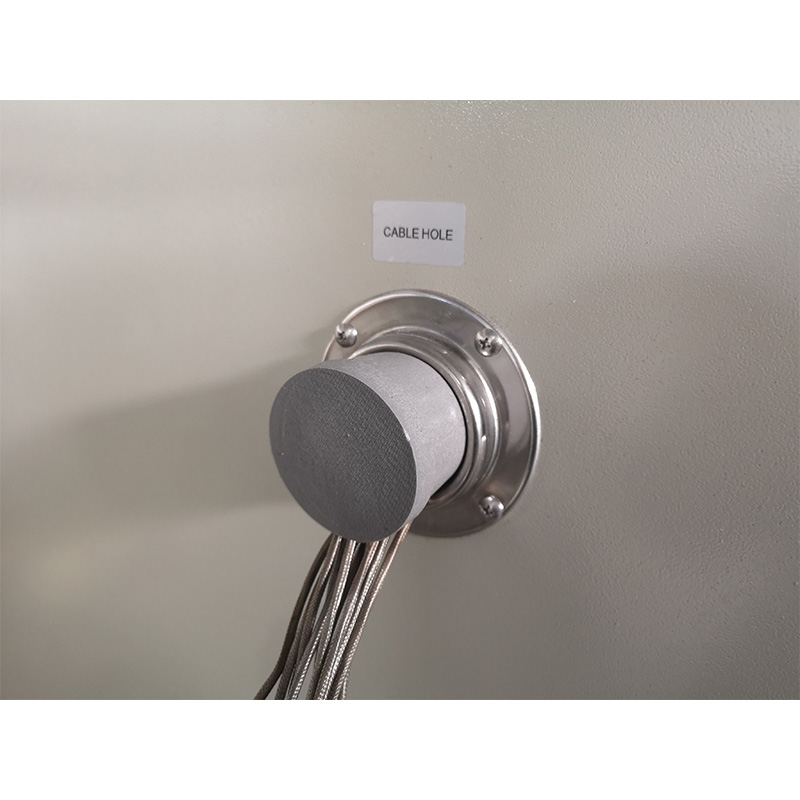
Integriertes Stromzugangsloch Durch die integrierte Kabelöffnung bleiben die Testproben während des Tests mit Strom versorgt, sodass eine Leistungsüberwachung in Echtzeit unter kontrollierten Temperatur- und Feuchtigkeitsbedingungen möglich ist. Der Standarddurchmesser beträgt 50 mm und sowohl Größe als auch Menge können je nach Prüfanforderungen angepasst werden. |
Mit einer Temperaturregelgenauigkeit von ±0,5 °C und einer Feuchtigkeitsstabilität von ±2,5 % RH sorgt die Kammer für äußerst gleichmäßige Bedingungen im gesamten Arbeitsbereich und minimiert räumliche Abweichungen während der Kalibrierungsverfahren.
Das System sorgt für eine hervorragende Gleichmäßigkeit, typischerweise innerhalb von ±1,5 °C für die Temperaturverteilung und ±3 % RH für die Luftfeuchtigkeit, was einen zuverlässigen Mehrpunktvergleich der Sensormesswerte an verschiedenen Kammerstandorten ermöglicht.
Unter Standardkalibrierungsbedingungen unterstützt die Kammer Betriebsbereiche von –40 °C bis +85 °C und 20 % bis 98 % relative Luftfeuchtigkeit und ermöglicht so die Überprüfung der Messleistung sowohl bei niedrigen Temperaturen als auch bei hoher Luftfeuchtigkeit auf einer einzigen Plattform.
Aufgrund ihres stabilen Steuerungssystems und des programmierbaren Betriebs wird die LIB-Kammer häufig in Laborkalibrierungsabläufen eingesetzt, um die rückverfolgbare Messvalidierung zu unterstützen und die Einhaltung von Qualitätsmanagementstandards wie ISO/IEC 17025 sicherzustellen.
Die Grundkalibrierung überprüft offensichtliche Messwerte. Die erweiterte Kalibrierung deckt verborgene physikalische Dynamiken auf. Sie müssen diese Variablen identifizieren und berechnen, um moderne Prüfungsstandards zu erfüllen.
Ein einfaches „Bestanden“- oder „Nicht bestanden“-Ergebnis besteht darin, dass die Prüfung nicht bestanden wird. Moderne Wirtschaftsprüfer benötigen vollständig dokumentierte Unsicherheitsbudgets. Diese Budgets umfassen rechnerisch mehrere Fehlerquellen. Sie müssen die Wiederholbarkeit des Referenzsensors berechnen. Sie müssen die Auflösungsgrenzen des Controllers berücksichtigen. Auch Umweltunterschiede spielen eine große Rolle. Die Kombination dieser Faktoren ergibt Ihre wahre Messunsicherheit.
Hochtemperaturtests führen zu einem großen blinden Fleck. Oberhalb von 150 °C wird der Wärmestrahlungsverlust schwerwiegend. Die Kammerwandtemperaturen weichen regelmäßig von den Innenlufttemperaturen ab. Diese physikalische Lücke verzerrt die Sondenwerte um mehrere Grad. Die Luft registriert möglicherweise genau, während die physischen Wände dem Sensorkörper Wärme entziehen. Sie müssen diese Strahlungseffekte bei der räumlichen Kartierung berücksichtigen.
Referenzsonden benötigen eine angemessene Reaktionsfähigkeit. Compliance-Standards schreiben häufig eine 50-prozentige Reaktionszeit innerhalb von 10 bis 40 Sekunden vor. Schnelle Sensoren erfassen zyklische Schwankungen präzise. Langsame Sensoren glätten Daten künstlich. Sie verbergen gefährliche Mikroschwankungen, die zwischen Heiz- und Kühlzyklen auftreten.
Best Practice: Passen Sie die Reaktionszeiten Ihrer Referenzsonden immer an das beabsichtigte Testprofil an. Wenn Sie schnelle Thermoschockprofile durchführen, verwenden Sie Thermoelemente mit ultradünnen Drähten. Sperrige RTD-Sonden hinken den tatsächlichen Lufttemperaturänderungen hinterher.
Beim Testen der Halbleiterzuverlässigkeit wird häufig der JESD22-A101-Standard verwendet. Validierung einer Die Testkammer für Temperatur und Luftfeuchtigkeit bei 85 °C und 85 % relativer Luftfeuchtigkeit stellt einzigartige physikalische Herausforderungen dar. Dieses spezielle Testprofil arbeitet gefährlich nahe an kritischen Kondensationsschwellen.
Bei 85 °C und 85 % relativer Luftfeuchtigkeit enthält die Luft große Mengen an Wasserdampf. Ein leichter Abfall der Umgebungstemperatur löst sofort eine Wasseransammlung aus. Kalte Stellen im Arbeitsbereich wirken als Kondensationsmagnete. Die Abbildung dieses spezifischen Profils erfordert eine außergewöhnlich hohe Temperaturgleichmäßigkeit. Schon eine Abweichung von 1 °C führt zu starken lokalen Feuchtigkeitsspitzen.
Herkömmliche kapazitive Sensoren haben bei längerer Belastung Probleme. Sie gehen häufig in die Sättigung oder weichen von den Grundwerten ab. Die dielektrische Polymerschicht im Inneren kapazitiver Sensoren absorbiert mit der Zeit überschüssige Feuchtigkeit. Diese Absorption führt zu künstlich hohen Messwerten. Sie müssen Sensoren verwenden, die speziell für Umgebungen mit dauerhaft hoher Feuchtigkeit entwickelt wurden.
Die Kalibrierung dieser Extrempunkte erfordert spezielle Ausrüstung. Hier werden mehrstufige Mischgeneratoren zwingend erforderlich. Fortschrittliche Referenzausrüstung bewältigt extreme Taupunkte mühelos. Techniker müssen beheizte Referenzleitungen einsetzen. Diese beheizten Röhren verhindern eine vorzeitige Kondensation, bevor der Dampf das entfernte Referenzhygrometer erreicht. Ohne beheizte Leitungen bilden sich Wassertropfen in den Schläuchen, die die Messgenauigkeit beeinträchtigen.
Die Planung der Kalibrierung erfordert strategische Weitsicht. Wenn Sie sich blind an einen willkürlichen Zeitplan halten, ist Ihre Einrichtung unerwarteten Compliance-Verstößen ausgesetzt.
Die meisten Labore verwenden standardmäßig einen jährlichen Kalibrierungsplan. Eine proaktive Einrichtung nutzt stattdessen ein risikobasiertes Rahmenwerk. Sie sollten historische Stabilitätsdaten auswerten. Analysieren Sie, wie stark die Ausrüstung während des vorherigen Zyklus abgedriftet ist. Berücksichtigen Sie die Härte des Betriebs. Durch die Durchführung extremer Thermoschockzyklen werden mechanische Toleranzen schneller beeinträchtigt als durch die Lagerung im stationären Zustand. Konsultieren Sie abschließend immer die Spezifikationen des Hauptherstellers, um grundlegende Hinweise zu erhalten.
Bestimmte Ereignisse erfordern unabhängig vom Kalenderplan eine sofortige Neukalibrierung. Sie müssen das System erneut validieren, wenn eines der folgenden Szenarios auftritt:
Verlagerung der Kammer: Durch das Verschieben der Ausrüstung werden empfindliche interne Strukturausrichtungen und die Luftstromdynamik gestört.
Überholung der Stromversorgung: Große elektrische Arbeiten verändern die Spannungsbasislinien und wirken sich auf die Effizienz von Heizung und Kompressor aus.
Controller-Software-Updates: Firmware-Flashs können frühere PID-Tuning-Parameter und Sensor-Offsets löschen.
Sensoraustausch: Die Installation neuer physischer Sonden erfordert immer einen vollständigen räumlichen Kartierungslauf.
Ergreifen Sie umgehend Maßnahmen zur Überprüfung Ihrer aktuellen Dokumentation. Prüfen Sie noch heute Ihre vorhandenen Dateien. Stellen Sie sicher, dass alle aktiven Zertifikate detaillierte Datenpunkte „Vor der Anpassung“ und „Nach der Anpassung“ enthalten. Stellen Sie sicher, dass sie vollständige Angaben zur Unsicherheit machen. Wenn Ihre aktuellen Zertifikate nur ein einfaches „Bestanden“-Häkchen aufweisen, sind Sie weiterhin sehr anfällig für Prüfungsfehler.
Für eine ordnungsgemäße Validierung ist eine umfassende räumliche Kartierung erforderlich. Es geht weit über einfache Frontplattenprüfungen hinaus. Skalieren Sie Ihre Sensorgitter immer so, dass sie perfekt zum Innenvolumen passen. Nutzen Sie hochpräzise Referenzgeräte wie Taupunktspiegel-Hygrometer für basische Salzschlämme. Verfolgen Sie dynamische Unsicherheitsvariablen sorgfältig, insbesondere die Wärmestrahlung bei extremen Temperaturen.
Überprüfen Sie noch heute Ihre bestehenden Unsicherheitsbudgets. Überprüfen Sie Ihr letztes Kalibrierzertifikat auf ISO 17025-Konformität. Wenn Sie fehlende Daten oder vereinfachte Pass/Fail-Metriken entdecken, ergreifen Sie sofort Korrekturmaßnahmen. Wenden Sie sich an einen zertifizierten Kalibrierspezialisten, um Ihre internen Verfahren zu bewerten und etwaige bestehende Compliance-Lücken zu schließen.
A: Im Allgemeinen liegen akzeptable Abweichungen bei ±0,5 °C für die Temperatur und ±3 % für die relative Luftfeuchtigkeit. Dies hängt jedoch streng von den spezifischen IEC-, DO-160- oder MIL-STD-Testparametern ab, die befolgt werden. Bevor Sie Ihre Toleranzgrenzen festlegen, verweisen Sie stets auf das branchenspezifische Compliance-Handbuch.
A: Gesättigte Salze (wie Natriumchlorid für ~75 % relative Luftfeuchtigkeit) bieten zwar stabile Grundlinien-Stichproben, sind aber aufgrund ihrer inhärenten Messunsicherheiten ungeeignet. Sie können nicht als primäre Referenzstandards für akkreditierte Laboraudits dienen. Stattdessen sollten Sie Präzisions-Taupunktgeneratoren verwenden.
A: Die Dauer liegt je nach Innenvolumen zwischen 4 und 8 Stunden. Die Dauer hängt stark von der Anzahl der erforderlichen Temperatur- und Feuchtigkeitssollwerte ab. Sie müssen auch die obligatorischen Stabilisierungsperioden von 30 bis 60 Minuten zwischen den einzelnen Anpassungen berücksichtigen.
Kontakt Erfahren Sie noch heute bei LIB Industry mehr über hochpräzise Temperatur- und Feuchtigkeitstestkammern und maßgeschneiderte Lösungen für Ihre Kalibrierungs- und Umwelttestanforderungen.